
Физика лазерной резки металла: как это работает и какие металлы мы режем
Подробный разбор физики лазерной резки: как лазерный луч плавит и испаряет металл. Наш станок режет сталь и алюминий с высокой точностью. Преимущества волоконного лазера, толщина реза и цены в Екатеринбурге от УралЦех.
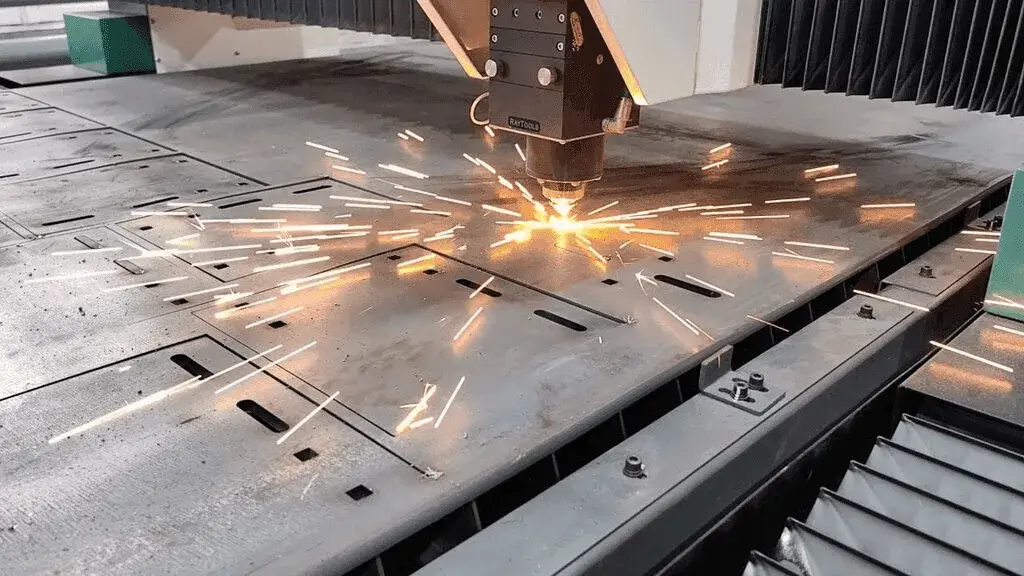
Лазерная резка давно перестала быть экзотикой и стала золотым стандартом в металлообработке. Однако за идеальными, чистыми кромками деталей стоит сложная физика, понимание которой позволяет добиваться максимальной точности и скорости.
В компании «УралЦех» мы не просто «жжем металл». Мы управляем энергией света. Наш современный волоконный лазерный станок уверенно и качественно режет сталь (черную и нержавеющую), алюминий, титан, паронит, обеспечивая детали, готовые к сварке или порошковой покраске без дополнительной механической зачистки. Разбираем, как это работает на уровне атомов и какие возможности это дает заказчику.
Физика процесса: 4 этапа лазерной резки
Лазерная резка — это термофизический процесс разделения материала, при котором энергия концентрированного светового пучка локально нагревает металл до температуры плавления или испарения. Процесс можно разделить на четыре ключевых этапа:1. Генерация и фокусировка луча
В волоконном лазере излучение генерируется внутри оптического волокна, легированного редкоземельными элементами (например, иттербием). Этот луч обладает высокой когерентностью (все волны синхронизированы). Система линз и зеркал фокусирует луч в точку диаметром от 0,1 до 0,3 мм. В этой точке плотность энергии достигает миллионов ватт на квадратный сантиметр.2. Поглощение энергии и нагрев
Когда сфокусированный луч попадает на поверхность металла, фотоны передают свою энергию электронам кристаллической решетки. Металл быстро нагревается. В зависимости от мощности лазера и скорости движения головки, материал достигает температуры плавления (для стали ~1500°C, для алюминия ~660°C) и частично испаряется.3. Взаимодействие с режущим газом
Сам по себе лазер только плавит металл. Чтобы удалить расплав из зоны реза (керфа), сопло лазера подает под высоким давлением технологический газ. Здесь физика процесса разделяется в зависимости от материала:- Резка кислородом (экзотермическая реакция). Применяется для углеродистой стали. Кислород вступает в химическую реакцию с раскаленным железом, выделяя дополнительное тепло. Это позволяет резать более толстый металл с высокой скоростью.
- Резка азотом (инертный процесс). Применяется для нержавеющей стали и алюминия. Азот не вступает в реакцию, а просто выдувает расплавленный металл из реза с огромной скоростью. Это гарантирует кромку без окалины, оксидной пленки и цвета побежалости.
4. Формирование кромки
По мере движения лазерной головки зона плавления перемещается, а расплавленный металл мгновенно удаляется газом. Зона термического влияния (ЗТВ) при этом остается минимальной (доли миллиметра), что исключает коробление и изменение структуры металла рядом с резом.Какие металлы режет наш лазерный станок
Не все лазеры одинаково эффективны. Длинные волны CO₂-лазеров плохо справляются с цветными металлами из-за их высокой отражающей способности.Наш цех оснащен волоконным лазером (Fiber Laser), длина волны которого (около 1 мкм) идеально поглощается большинством металлов, включая высокоотражающие.
Углеродистая (черная) сталь
Идеальный материал для лазерной резки. Мы режем листы толщиной до 16–20 мм. При использовании азота получаем чистую, серебристую кромку, готовую к сварке. При резке кислородом скорость увеличивается, но кромка требует легкой зачистки от оксидной пленки перед покраской.Нержавеющая сталь (AISI 304, 316 и др.)
Режется исключительно азотом высокого давления. Это предотвращает выжигание хрома из сплава в зоне шва, сохраняя коррозионную стойкость детали. Кромка получается гладкой, без грата (заусенцев).Алюминий и его сплавы (АМг, АМц)
Алюминий традиционно считался сложным материалом из-за высокой теплопроводности (быстро отводит тепло) и отражающей способности. Однако мощность нашего волоконного лазера с легкостью пробивает оксидную пленку алюминия. Мы режем алюминий толщиной до 5–6 мм азотом высокого давления, получая матовую, ровную кромку без оплавлений.Технические возможности нашего оборудования
Ниже приведены максимальные толщины листового металла, которые наш станок обрабатывает с сохранением высокого качества кромки (отсутствие грубого грата, минимальная конусность реза).| Материал | Максимальная толщина | Используемый газ | Качество кромки |
|---|---|---|---|
| Сталь углеродистая (Ст3, 09Г2С) | до 20 мм | Кислород / Азот | Ровная, минимальная шероховатость |
| Нержавеющая сталь | до 12 мм | Азот (высокое давление) | Чистая, без окалины, готова к сварке |
| Алюминий (АМг, АМц) | до 8 мм | Азот (высокое давление) | Матовая, без оплавлений и грата |
Преимущества лазерной резки в УралЦех
- Высокая точность. Допуск на размеры детали составляет ±0,1 мм. Это позволяет изготавливать детали для точных механических соединений.
- Минимальная ширина реза (керф). Составляет 0,2–0,5 мм. Это означает минимальные потери дорогого материала (например, алюминия или нержавейки) и возможность плотного нестинга (раскладки деталей на листе).
- Отсутствие механического воздействия. В отличие от вырубки или фрезеровки, лазер не давит на лист, что исключает деформацию тонких деталей.
- Сложная геометрия. Станок с ЧПУ легко вырезает мелкие отверстия, острые углы и сложные контуры, которые невозможно сделать плазмой или гильотиной.
Как подготовить чертеж для лазерной резки
Чтобы физика процесса сработала идеально, цифровая модель должна быть безупречной. Мы принимаем файлы в форматах DXF, DWG или STEP. Важные правила:- Контур детали должен быть замкнутым.
- Минимальный диаметр отверстия должен быть не меньше толщины листа (для стали) или 1,2 толщины листа (для алюминия).
- Расстояние между соседними деталями при раскладке должно быть не менее толщины листа.
Контакты для связи:
Телефон: 8 (800) 500-49-62 (бесплатно по РФ), 8 (343) 343-77-01
Электронная почта: komm@uralceh.ru
Адрес производства: Свердловская обл., г. Екатеринбург, ул. Адмирала Ушакова, 35
Роман Ватолин, главный инженер УралЦех
Ответы на вопросы
Наш станок уверенно режет углеродистую сталь до 20 мм, а нержавеющую сталь и алюминий — до 12 мм. Для более толстых металлов мы рекомендуем плазменную резку или фрезеровку.
Кислород вступает в реакцию с железом, выделяя дополнительное тепло, что позволяет резать толстую черную сталь быстрее и дешевле. Азот инертен: он просто выдувает расплав. Азот используется для нержавейки и алюминия, чтобы кромка осталась чистой, серебристой и не окислилась.
При правильной настройке параметров (мощность, скорость, давление газа) лазерная резка обеспечивает кромку без грата или с минимальным, легко удаляемым налетом. Детали из алюминия и нержавейки, как правило, выходят из станка полностью чистыми.
Нет. Зона термического влияния (ЗТВ) у волоконного лазера крайне мала. Тепло не успевает распространиться по листу, поэтому тонкие детали (от 0,5 мм) сохраняют идеальную плоскостность и геометрию.
Теоретически волоконный лазер может резать медь и латунь, но из-за их высочайшей отражающей способности и теплопроводности это требует специальных режимов и снижает ресурс оптики. В УралЦех мы специализируемся на максимально эффективной и качественной резке стали и алюминия.
Минимальный диаметр отверстия равен толщине разрезаемого листа. Например, в листе 2 мм можно вырезать отверстие диаметром 2 мм. Для более мелких отверстий требуется сверление.
Если резка выполнялась азотом (для нержавейки или алюминия), кромка уже чистая и готова к работе. Если черная сталь резалась кислородом, на кромке образуется тонкая оксидная пленка, которую рекомендуется легко зачистить или покрыть грунтом для лучшей адгезии краски.
Нестинг — это автоматическая раскладка деталей на листе металла с минимальными зазорами. Благодаря узкому лазерному резу (0,2–0,3 мм) мы размещаем больше деталей на одном листе, снижая процент отходов и итоговую стоимость заказа.
Идеальный формат — DXF или DWG (AutoCAD) в масштабе 1:1, с замкнутыми контурами. Также мы можем работать с 3D-моделями (STEP, IGES), из которых наши инженеры сами сделают развертку для лазера.
Простые заказы (до 100 деталей) мы можем выполнить за 1–2 рабочих дня. Крупные серийные партии оговариваются индивидуально, но благодаря высокой скорости лазера (до 100 м/мин на тонком металле) сроки всегда минимальны.
Микроструктура металла в узкой зоне реза незначительно изменяется, но это не влияет на механическую прочность детали. Лазерная заготовка отлично поддается последующей гибке и сварке.
Да, мы оказываем услугу лазерной резки как самостоятельную. Вы можете забрать плоские детали и обрабатывать их дальше своими силами.
Да. Процесс происходит в закрытом корпусе станка. Дым и аэрозоли улавливаются мощной системой фильтрации и вытяжки, не попадая в атмосферу цеха и окружающую среду.
Лазер обеспечивает гораздо более высокую точность (±0,1 мм против ±1 мм у плазмы), чистоту кромки и скорость на тонких и средних листах. Вы платите за качество, которое избавляет вас от затрат на последующую механообработку кромок.
Отправьте нам чертеж (DXF/DWG) и укажите материал и толщину листа. Мы автоматически рассчитаем длину реза, время работы станка и расход газа, после чего в течение часа предоставим точную коммерческую смету.
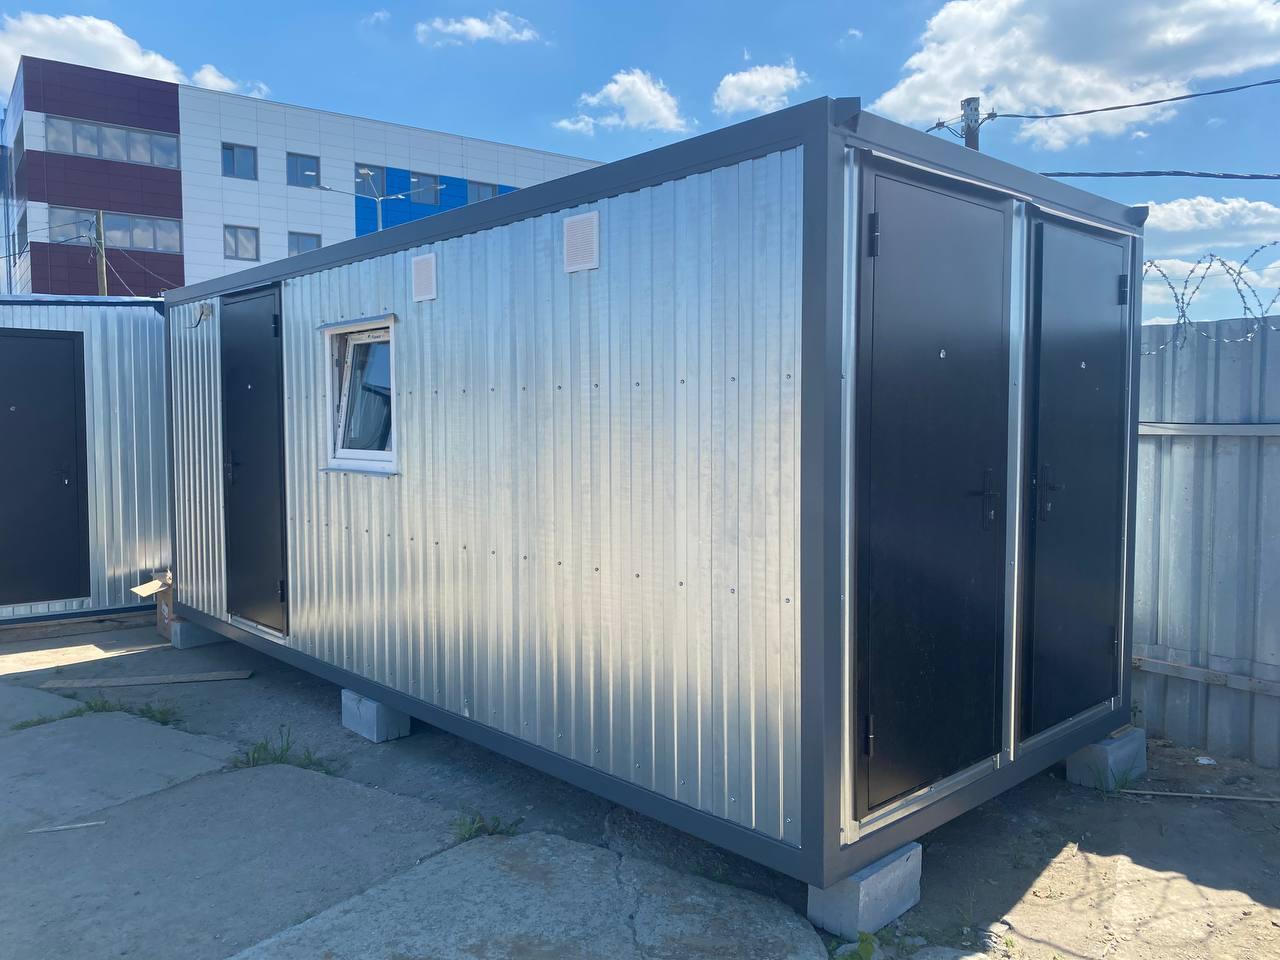
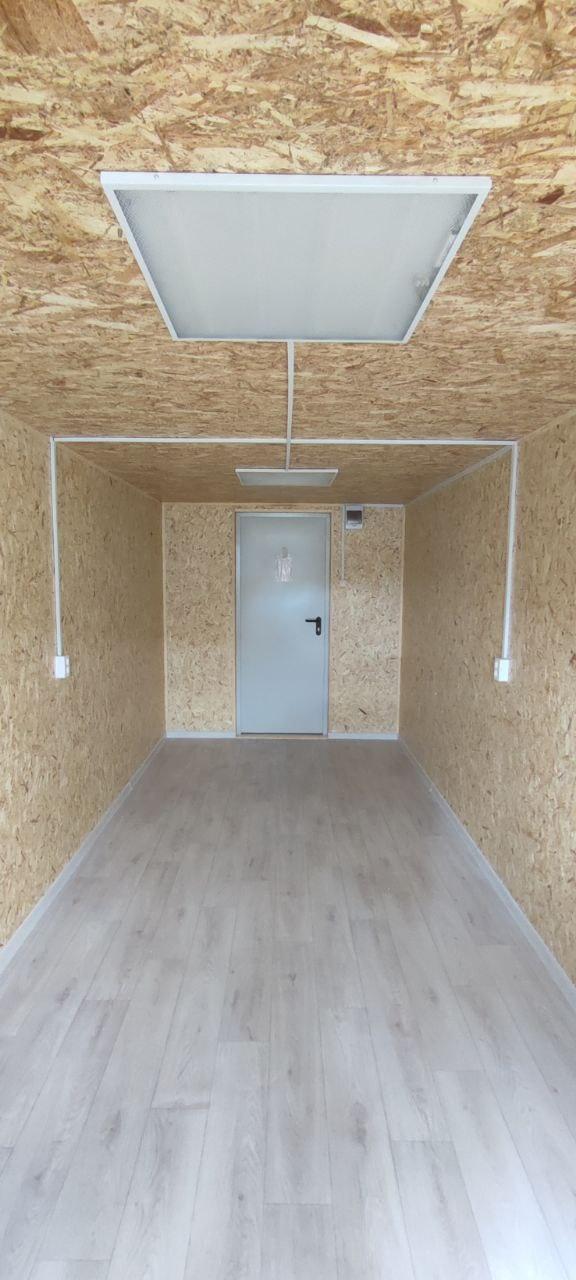
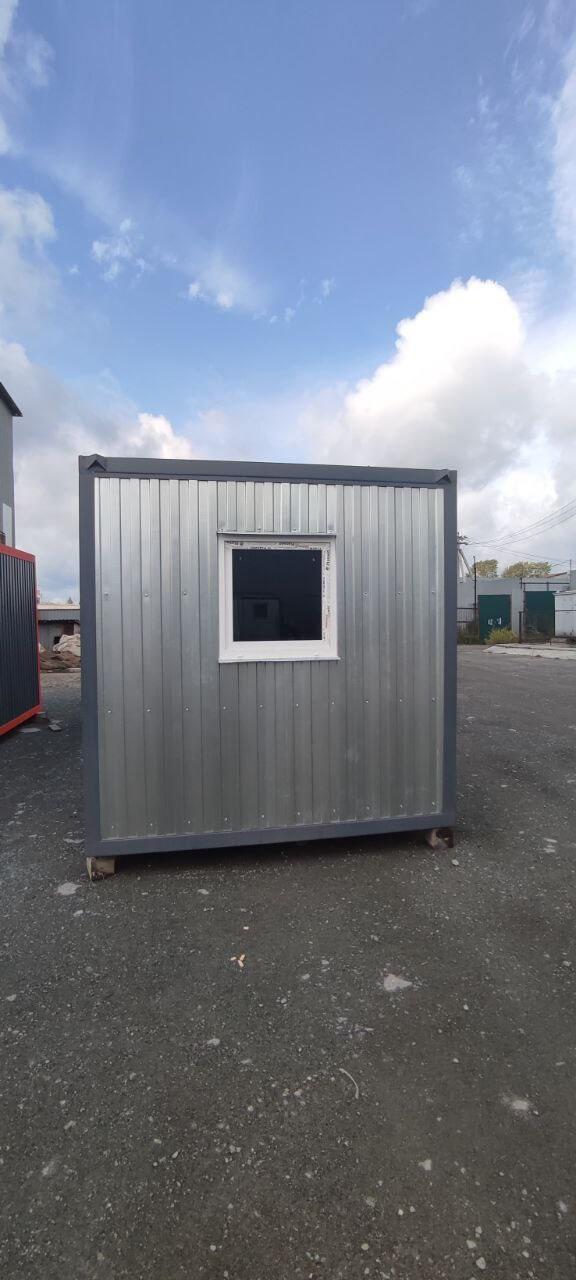
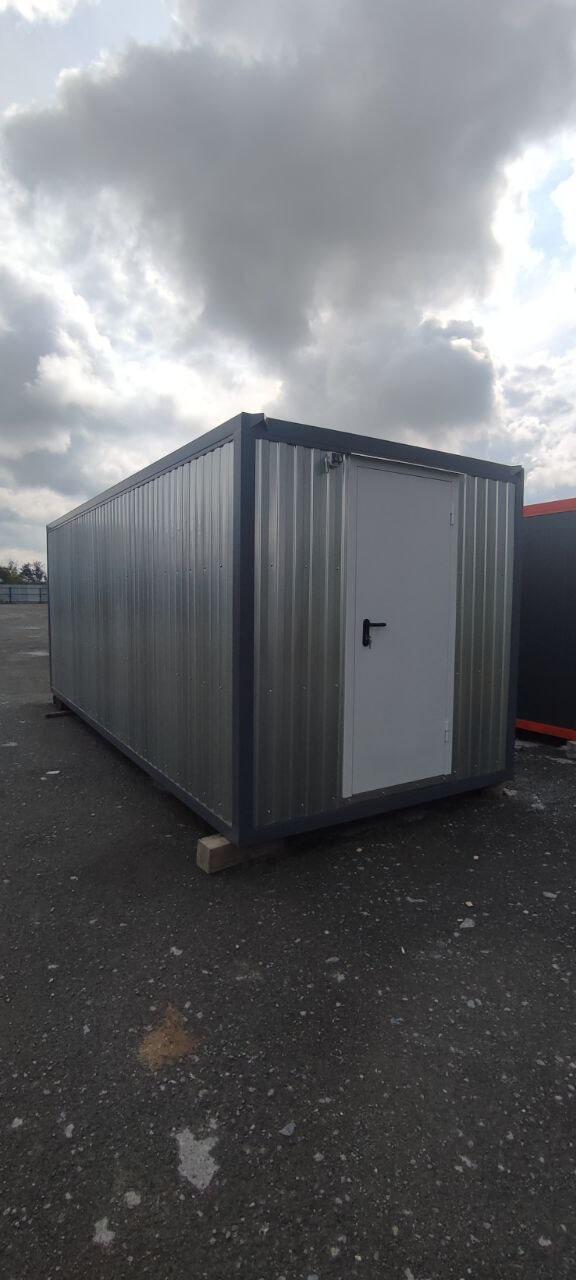
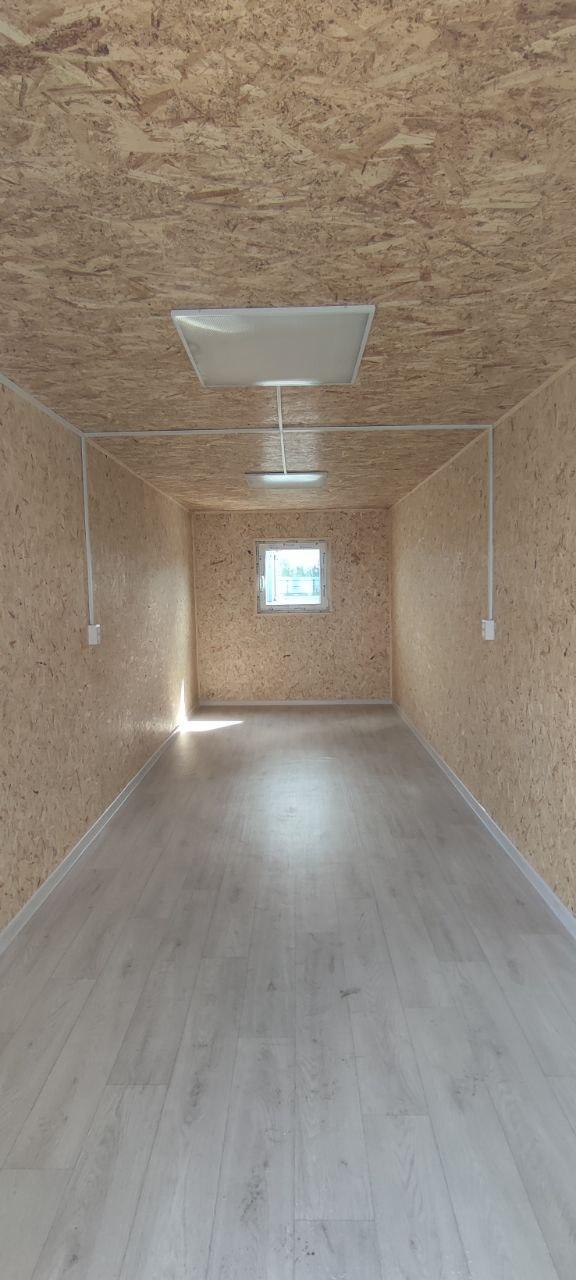
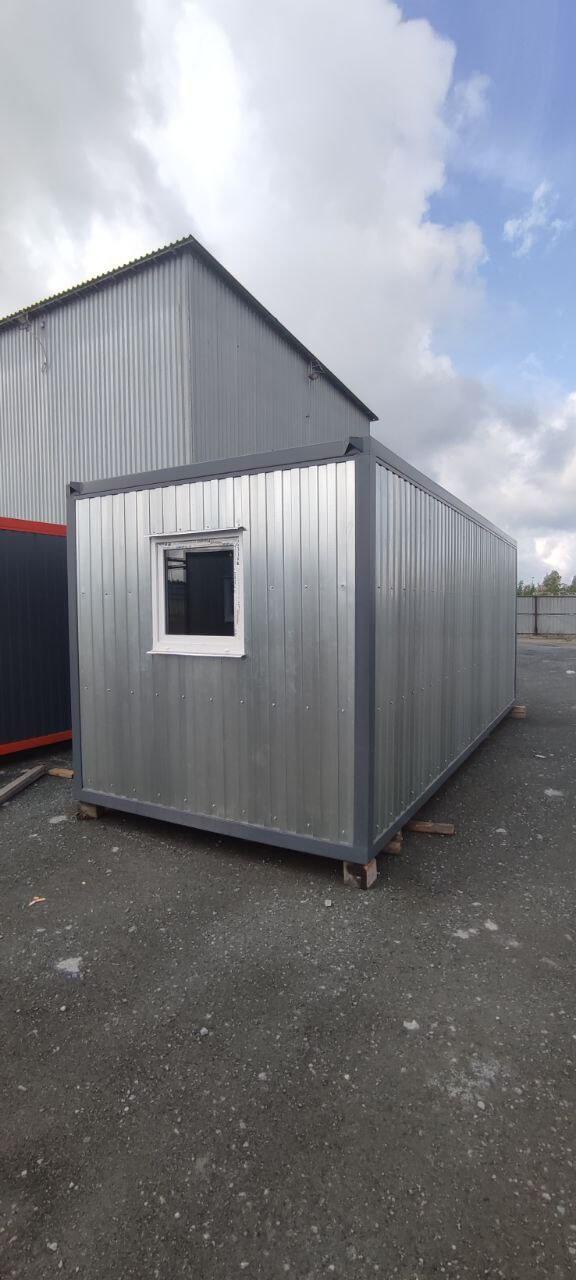
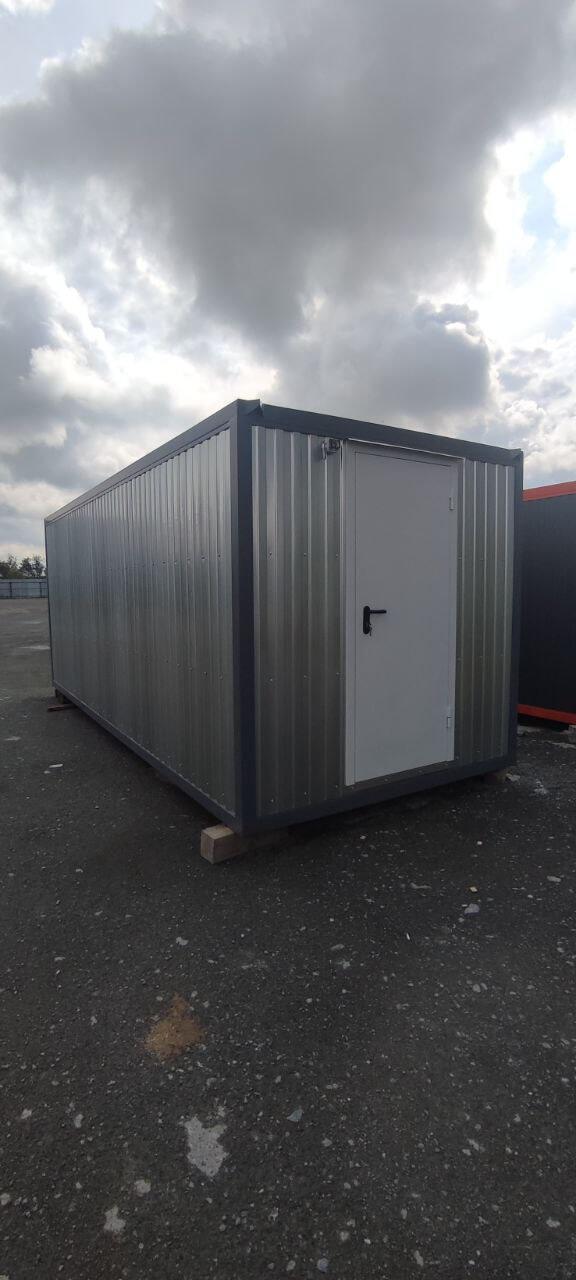
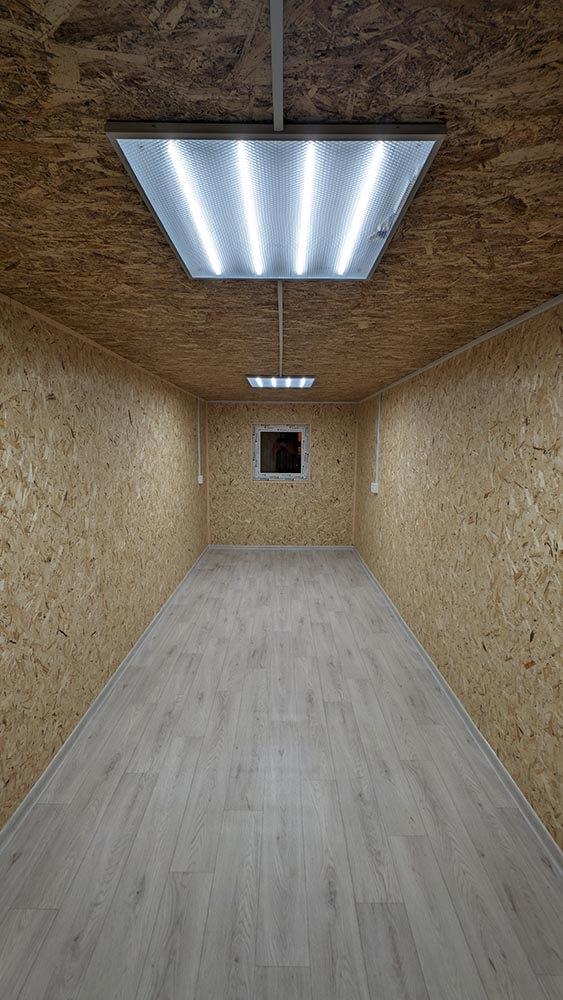
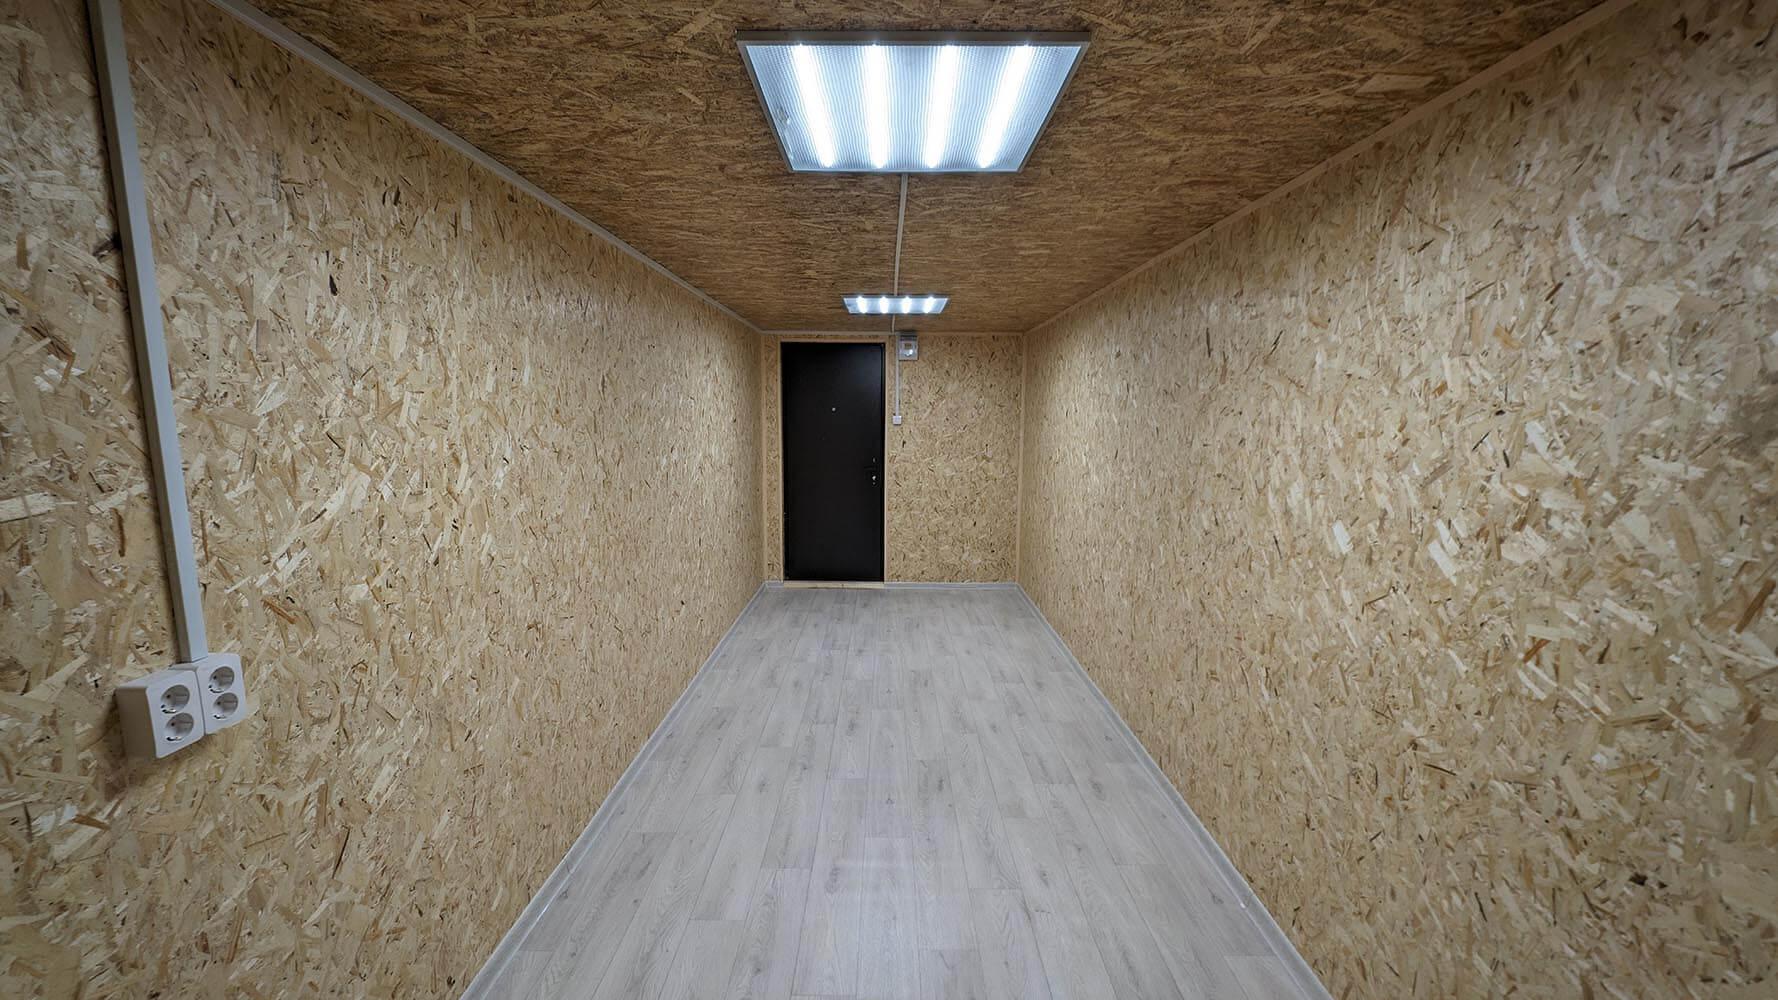
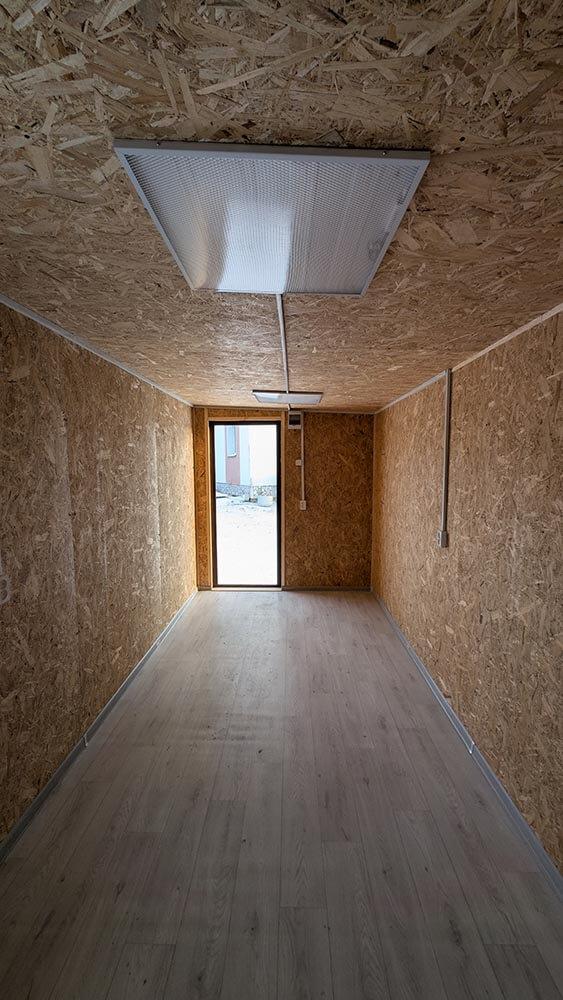
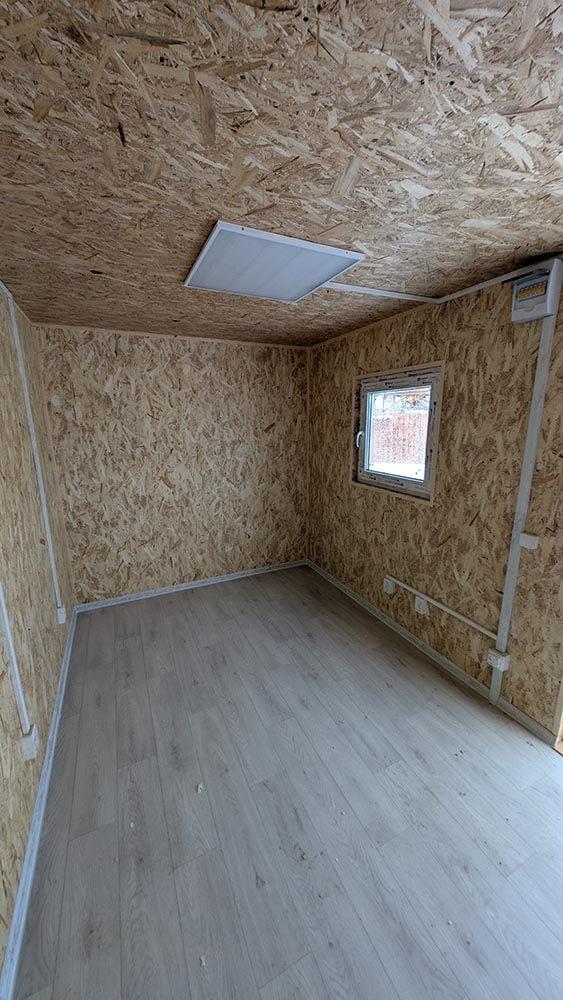
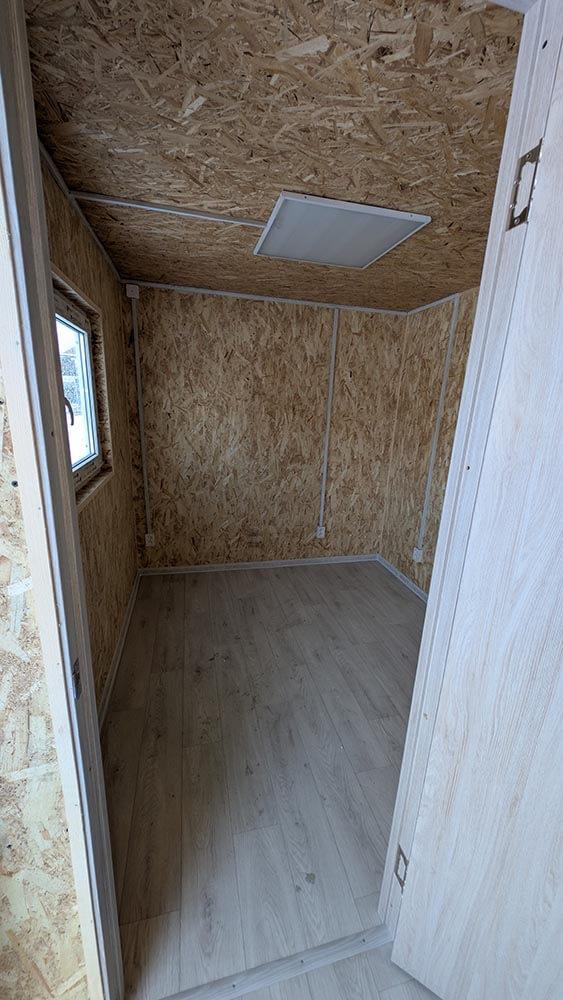
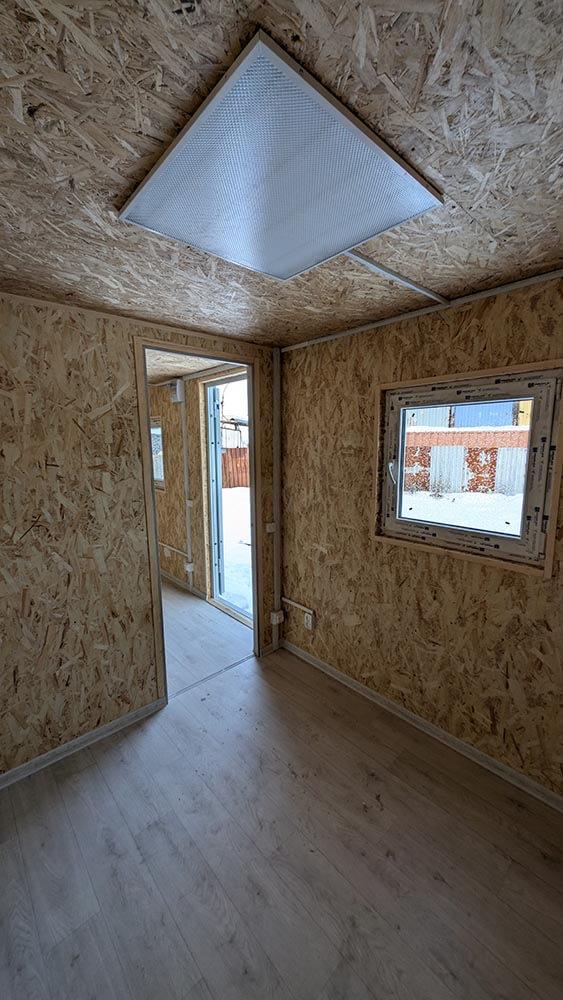
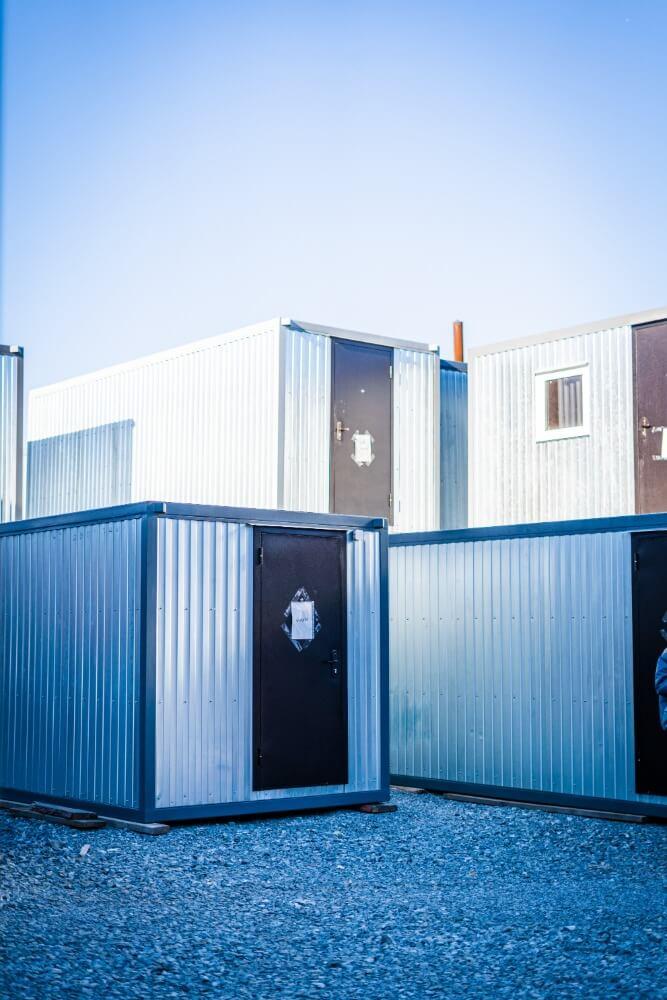
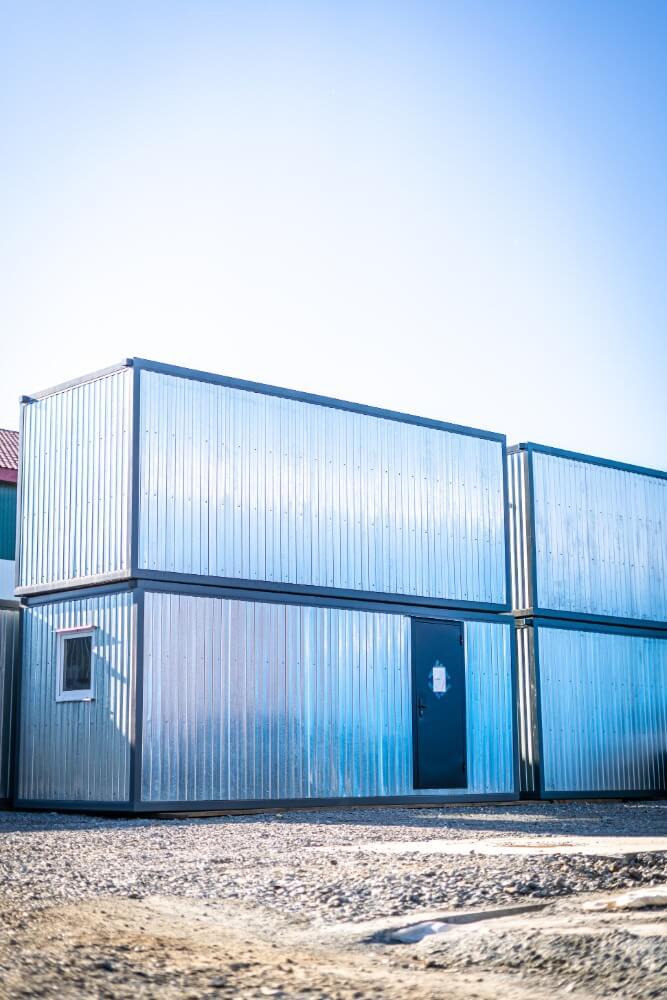
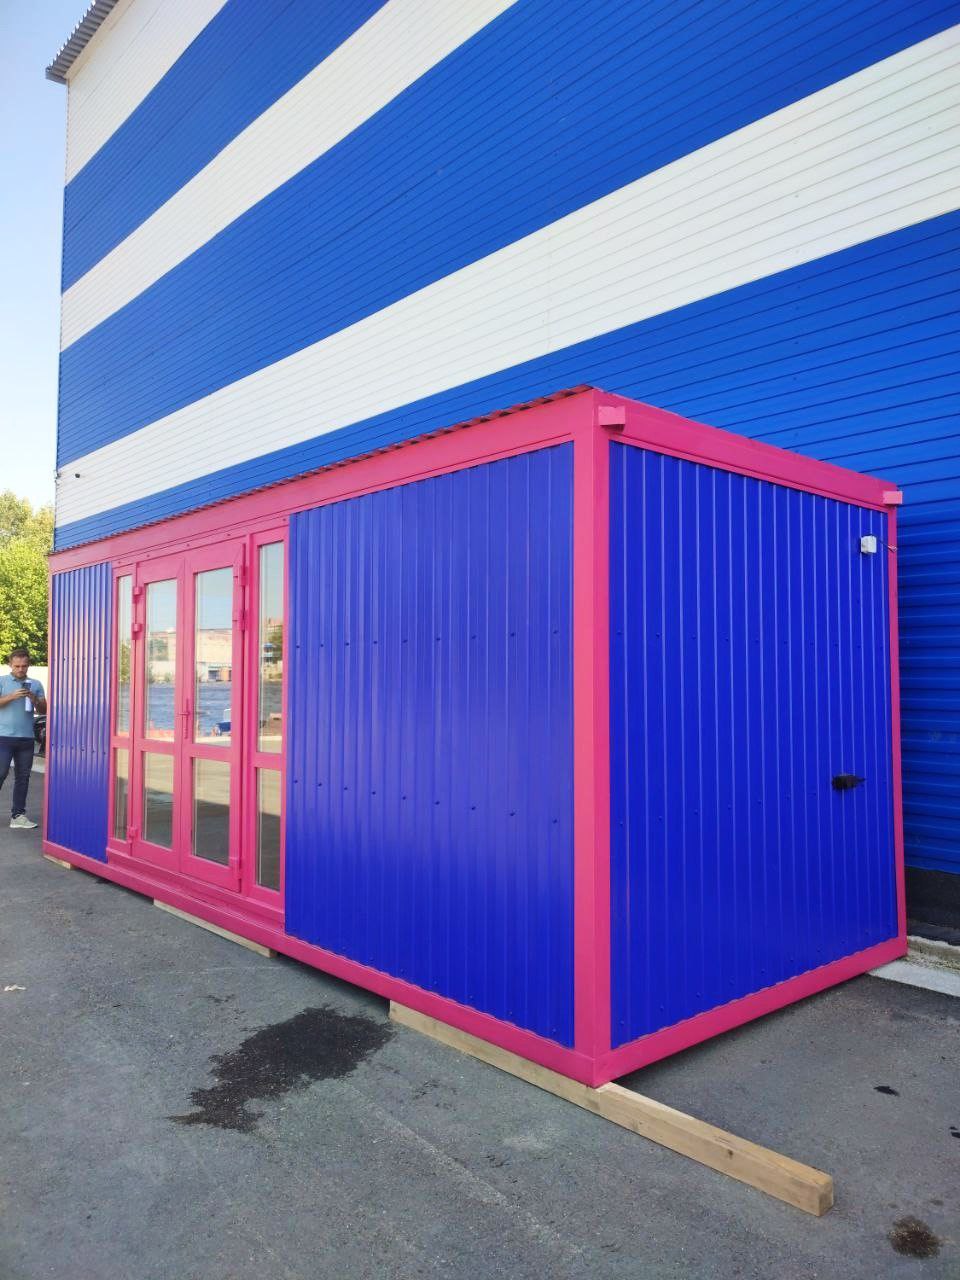
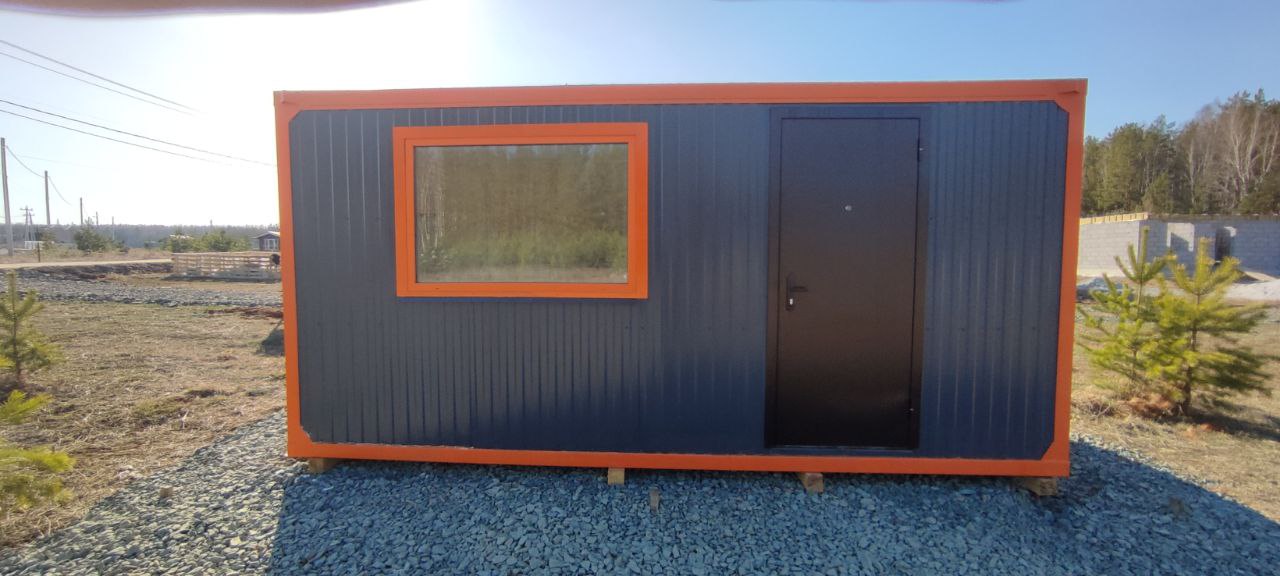
Бытовки и блок-контейнеры
Способы оплаты
Свяжитесь с нами для получения сметы на изготовление бытовок с требуемыми характеристиками
Заполните контактные данные,
мы свяжемся с вами в течение 15 минут
мы свяжемся с вами в течение 15 минут