


Гальваническая пара: почему алюминиевая облицовка на стальном каркасе разрушается за один сезон
Что такое гальваническая коррозия: ряд электрохимических потенциалов, опасное соотношение площадей катода и анода, правила применения изолирующих прокладок и правильный крепеж для соединения стали и алюминия. Практика защиты металлоконструкций в УралЦех, Екатеринбург.
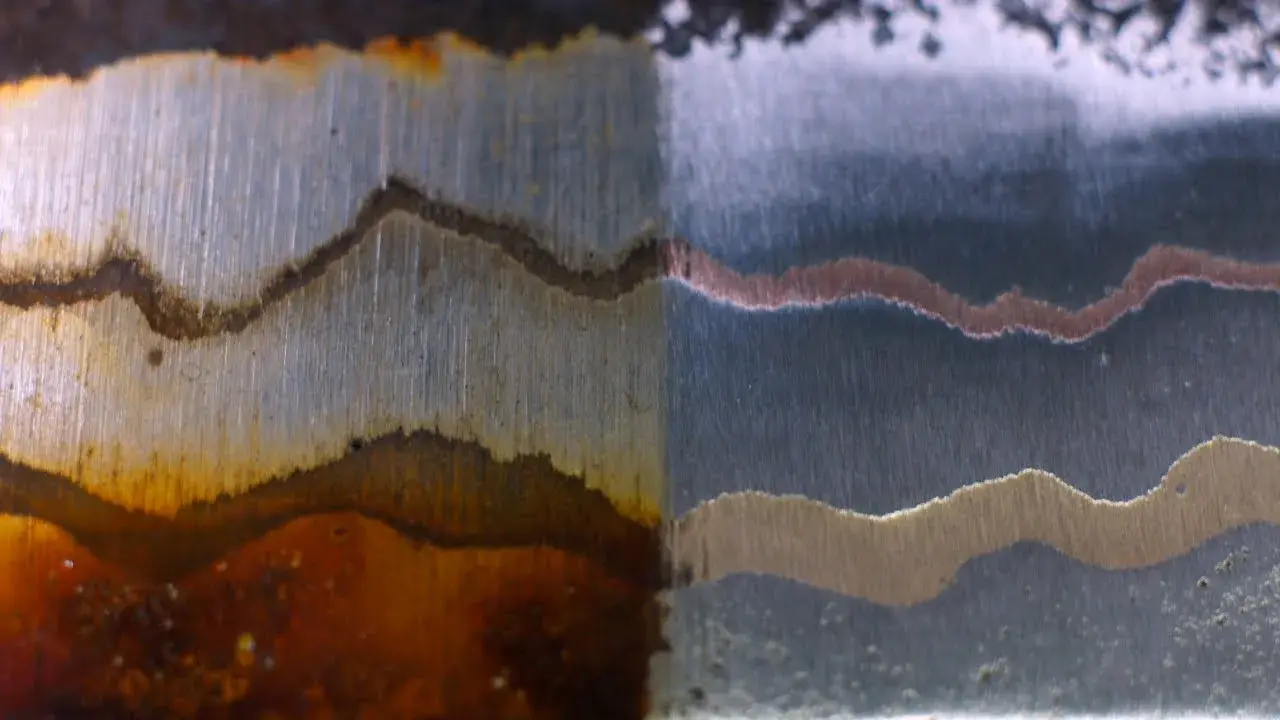
Представьте: вы смонтировали новую алюминиевую облицовку или кровлю на прочный стальной каркас. Всё выглядит идеально. Но через полгода вокруг точек крепления появляется белый порошкообразный налёт, а через год алюминиевый лист в этих местах превращается в труху и отваливается. При этом сам стальной каркас остаётся практически нетронутым.
Это не брак металла и не «плохая погода». Это гальваническая (контактная) коррозия — один из самых быстрых и разрушительных процессов в строительстве и машиностроении. Если просто прикрутить алюминий к стали без подготовки, в условиях уральской влажности и зимних реагентов разрушение анода (алюминия) становится вопросом месяцев, а не десятилетий.
Разбираем физику процесса, электрохимический ряд напряжений, смертельное правило площадей катода и анода, а также единственно верные способы изоляции и крепежа, которые применяет УралЦех.
Физика процесса: что такое гальваническая пара
Гальваническая коррозия возникает, когда выполняются три обязательных условия:
- Наличие двух разнородных металлов с разной электрохимической активностью.
- Электрический контакт между ними (непосредственное прикосновение или соединение через проводящий крепёж).
- Наличие электролита — токопроводящей жидкости. В реальных условиях это конденсат, дождевая вода, талый снег или влажный воздух с растворёнными солями (противогололёдные реагенты, морская соль).
Когда эти условия совпадают, образуется замкнутый гальванический элемент, по сути, батарейка. Более активный металл (анод) начинает отдавать свои электроны менее активному (катоду). Атомарная структура анода разрушается, переходя в раствор в виде ионов. Проще говоря, один металл жертвует собой, чтобы защитить другой. В паре «алюминий–сталь» жертвой всегда становится алюминий.
Ряд электрохимических потенциалов
Чтобы понять, кто будет разрушаться, инженеры смотрят в гальванический ряд напряжений металлов (относительно стандартного хлорсеребряного электрода). Чем отрицательнее потенциал, тем металл более активен (аноден).
Упрощённый ряд для конструкционных материалов (от самого активного к самому благородному):
- Алюминий и его сплавы (от −0,8 до −1,0 В) — сильный анод.
- Оцинкованная сталь (около −0,9 В, но цинк быстро расходуется).
- Углеродистая сталь (черный металл) (около −0,6 В).
- Нержавеющая сталь (активная, без пассивации) (около −0,3 В).
- Нержавеющая сталь (пассивированная, AISI 304/316) (от −0,1 до 0,0 В) — сильный катод.
- Медь, латунь (около +0,1 В) — крайне опасные соседи для алюминия.
Разница потенциалов между алюминием и углеродистой сталью составляет около 0,2–0,3 В, а между алюминием и нержавеющей сталью — до 0,8–1,0 В. Чем больше эта разница, тем выше электродвижущая сила и тем агрессивнее идёт коррозия.
Правило площадей: почему маленькая деталь гниёт быстрее
Это самый коварный и часто игнорируемый фактор. Скорость коррозии анода зависит не только от разницы потенциалов, но и от соотношения площадей катода и анода.
Опасный сценарий (маленький анод + большой катод):
Алюминиевая заклёпка или тонкий алюминиевый кронштейн, прикреплённый к массивному стальному каркасу. Огромная площадь стали (катода) собирает максимум электронов, и весь коррозионный ток концентрируется на крошечной площади алюминия (анода). Плотность тока на аноде становится колоссальной. Результат: алюминиевый крепёж или край листа сгнивает за один сезон.
Допустимый сценарий (большой анод + маленький катод):
Массивная алюминиевая рама, прикрученная маленьким стальным винтом. В этом случае разрушаться будет винт, но поскольку его площадь мала, общий коррозионный ток невелик, а потеря одного винта не ведёт к мгновенному разрушению всей конструкции (хотя и это нежелательно).
| Материал в контакте с алюминием | Разница потенциалов | Риск гальванической коррозии | Допустимость прямого контакта |
|---|---|---|---|
| Алюминиевые сплавы (АМг, АМц, 6060) | 0 В | Отсутствует | Полностью допустимо |
| Углеродистая сталь (Ст3, 09Г2С) | ~0,2–0,3 В | Высокий (во влажной среде) | Только с изолирующей прокладкой |
| Оцинкованная сталь | ~0,1–0,2 В | Средний (цинк жертвует собой) | Допустимо кратковременно, лучше изоляция |
| Нержавеющая сталь (AISI 304, 316) | ~0,5–0,8 В | Крайне высокий | Категорически недопустимо без изоляции |
| Медь, латунь, бронза | ~0,9–1,1 В | Разрушительный | Запрещено в любых условиях |
Как остановить реакцию: изоляция и правильный крепеж
Чтобы разорвать гальваническую пару, необходимо устранить хотя бы одно из трёх условий её возникновения. На практике убрать влагу (электролит) навсегда невозможно, особенно на фасадах или в транспортных конструкциях. Остаётся разорвать электрический контакт.
Изолирующие прокладки и втулки
Прямой контакт «алюминий–сталь» должен быть физически невозможен. Для этого применяются:- Диэлектрические прокладки под головку и гайку крепежа (из паронита, резины ЭПДМ, полиамида или фторопласта).
- Изолирующие втулки (гильзы), которые надеваются на стальной болт перед вставкой в алюминиевое отверстие, исключая контакт стержня болта со стенками отверстия.
- Герметики, которые наносятся на плоскость сопряжения перед стяжкой, вытесняя влагу и создавая дополнительный барьер.
Правильный выбор крепежа
Парадокс, но использование «вечных» нержавеющих болтов для крепления алюминия к стали — это худшее решение. Нержавейка имеет высокий положительный потенциал и превращает алюминий в интенсивно растворяющийся анод. Правильные варианты:- Алюминиевые или дюралевые заклёпки и болты. Однородный материал исключает гальваническую пару.
- Оцинкованный крепёж с толстым слоем цинка (горячее цинкование). Цинк имеет потенциал, близкий к алюминию, и будет корродировать первым, защищая оба основных металла. Но это решение для сухих или умеренных сред.
- Специализированный крепёж с полимерным покрытием или встроенными изолирующими шайбами (например, кровельные саморезы с EPDM-прокладкой и специальным подголовком).
Правило окраски: красьте катод, а не анод!
Распространённая ошибка: покрасить только алюминиевую деталь. Если в краске появится малейшая царапина (а она появится), соотношение площадей станет катастрофическим: огромная неокрашенная площадь алюминия (анод) будет работать на крошечную царапину, где ток сконцентрируется ещё сильнее. Правильное правило: если красить, то только катод (сталь). Или красить обе детали, но целостность покрытия на стали критически важна.Как УралЦех учитывает гальванику в производстве
Мы рассматриваем проблему контактной коррозии на этапе разработки КМД, а не на этапе рекламации. Наша стандартная практика включает:
Обязательная диэлектрическая разделка
В любом узле сопряжения алюминия и стали в чертежах заложены прокладки из паронита или ЭПДМ толщиной не менее 1 мм, а также изолирующие полимерные втулки под болты. Это не «опция», а стандарт сборки.Контроль совместимости крепежа
Мы не допускаем использование нержавеющего крепежа без полной полимерной изоляции тела болта. Для фасадных и кровельных систем применяем сертифицированный крепёж с пресс-шайбами из EPDM-резины, устойчивой к ультрафиолету и перепадам температур.Герметизация стыков
Перед стяжкой узлов на сопрягаемые поверхности наносится нейтральный силиконовый или полиуретановый герметик. Он не только фиксирует прокладку, но и полностью исключает капиллярный подсос влаги в зазор между металлами.Защитные покрытия
Стальные каркасы, контактирующие с алюминием, подвергаются усиленной антикоррозийной обработке (горячее цинкование или порошковая окраска с предварительной дробеструйной очисткой), чтобы исключить образование гальванической пары даже при микроповреждениях.Где риск максимален, а о нём забывают
- Вентилируемые фасады и кровельные системы. Конденсат под облицовкой — идеальный электролит. Зимой к нему добавляются соли.
- Кузовные надстройки и фургоны. Алюминиевые борта, приклёпанные к стальной раме шасси. Вибрация разрушает защитные слои, влага попадает под заклёпки, и борт «отгнивает» от рамы за 2–3 года.
- Морские и прибрежные конструкции. Солёный туман является мощнейшим электролитом. Скорость коррозии возрастает в десятки раз.
- Опоры дорожных знаков и освещения. Алюминиевые кронштейны на стальных столбах в регионах, где дороги посыпают реагентами.
- Теплообменники и климатическое оборудование. Постоянная конденсация влаги на стыке алюминиевых пластин и стальных трубок.
Типичные ошибки, которые мы видим в чужих конструкциях
- Использование нержавеющих саморезов по алюминию без прокладок. Это гарантированное разрушение алюминиевого профиля вокруг отверстия.
- Применение медных или латунных элементов рядом с алюминием. Даже брызги или пыль от меди (например, от кровли выше) на алюминиевой поверхности во влажной среде вызывают точечную коррозию.
- Изоляция только с одной стороны. Прокладка под головку болта есть, но стальной стержень болта напрямую контактирует со стенками алюминиевого отверстия. Ток идёт через стержень.
- Отсутствие дренажа. Конструкция спроектирована так, что вода скапливается в зоне контакта разнородных металлов, вместо того чтобы стекать.
- Использование абразивного инструмента. Шлифовка стальной детали тем же кругом, что и алюминиевой, внедряет частицы стали в поверхность алюминия, создавая тысячи микрогальванических пар.
Гальваническая коррозия не прощает ошибок в проектировании. Экономия на изолирующей прокладке стоимостью в несколько рублей оборачивается заменой облицовки или ремонтом конструкции через год. Если ваш проект предполагает контакт разнородных металлов — сообщите об этом инженерам до начала изготовления. Мы подберём правильные материалы, крепёж и изоляцию, которые обеспечат расчётный срок службы.
Контакты для связи:
Телефон: 8 (800) 500-49-62 (бесплатно по РФ), 8 (343) 343-77-01
Электронная почта: komm@uralceh.ru
Адрес производства: Свердловская обл., г. Екатеринбург, ул. Адмирала Ушакова, 35
Роман Ватолин, главный инженер УралЦех
Ответы на вопросы
Покраска помогает, но она ненадёжна как единственная мера защиты. Любая царапина, скол или микропора в краске создаст эффект «маленький анод – большой катод», и коррозия под краской пойдёт с удвоенной скоростью. Покраска должна дополнять, а не заменять диэлектрические прокладки.
Нержавеющая сталь имеет высокий положительный электрохимический потенциал. В паре с алюминием она выступает мощным катодом, заставляя алюминий (анод) интенсивно растворяться. Без изолирующих втулок и шайб такое соединение сгниёт очень быстро.
Для постоянного контакта с алюминием предпочтительнее алюминиевые или дюралевые заклёпки/болты, так как они полностью исключают гальваническую пару. Оцинкованный крепёж допустим, но цинк со временем расходуется, особенно в агрессивной среде, после чего коррозия перекинется на алюминий.
Да, обязательны. Если стальной стержень болта касается стенок алюминиевого отверстия, электрический контакт всё равно происходит. Втулка изолирует тело болта по всей длине сопряжения.
Специализированный нейтральный герметик может служить дополнительным барьером, вытесняющим влагу. Однако он не заменяет механическую прокладку, которая компенсирует неровности поверхностей и предотвращает фреттинг-коррозию от вибрации. Оптимально: прокладка + герметик.
Разница электрохимических потенциалов между алюминием и медью максимальна среди распространённых конструкционных материалов (более 0,9 В). Даже следы медной пыли на алюминиевой поверхности во влажном воздухе запускают интенсивную точечную коррозию.
Да. Повышение температуры увеличивает электропроводность влаги и ускоряет химические реакции. Кроме того, циклы нагрева и охлаждения вызывают микроперемещения в узле, разрушая защитные оксидные плёнки и открывая доступ электролиту к чистому металлу.
Визуально: ищите белый порошкообразный налёт (оксид/гидроксид алюминия) вокруг точек крепления, вздутие лакокрасочного покрытия или характерные питтинговые язвы. Для скрытых полостей используют эндоскопию или выборочный демонтаж крепежа для осмотра.
Вибрация ускоряет разрушение защитных плёнок (фреттинг-коррозия). В таких узлах обязательны: 1) упругие диэлектрические прокладки (например, полиуретан), 2) алюминиевый или изолированный крепёж, 3) фиксация резьбы анаэробным герметиком для предотвращения самоотвинчивания и попадания влаги.
Анодирование создаёт твёрдую оксидную плёнку, которая является диэлектриком и действительно замедляет начало коррозии. Однако при механической сборке (затяжке болтов) эта плёнка в зоне контакта часто разрушается, открывая путь для гальванического тока. Поэтому анодирование — это полезное дополнение, но не замена изолирующим прокладкам.
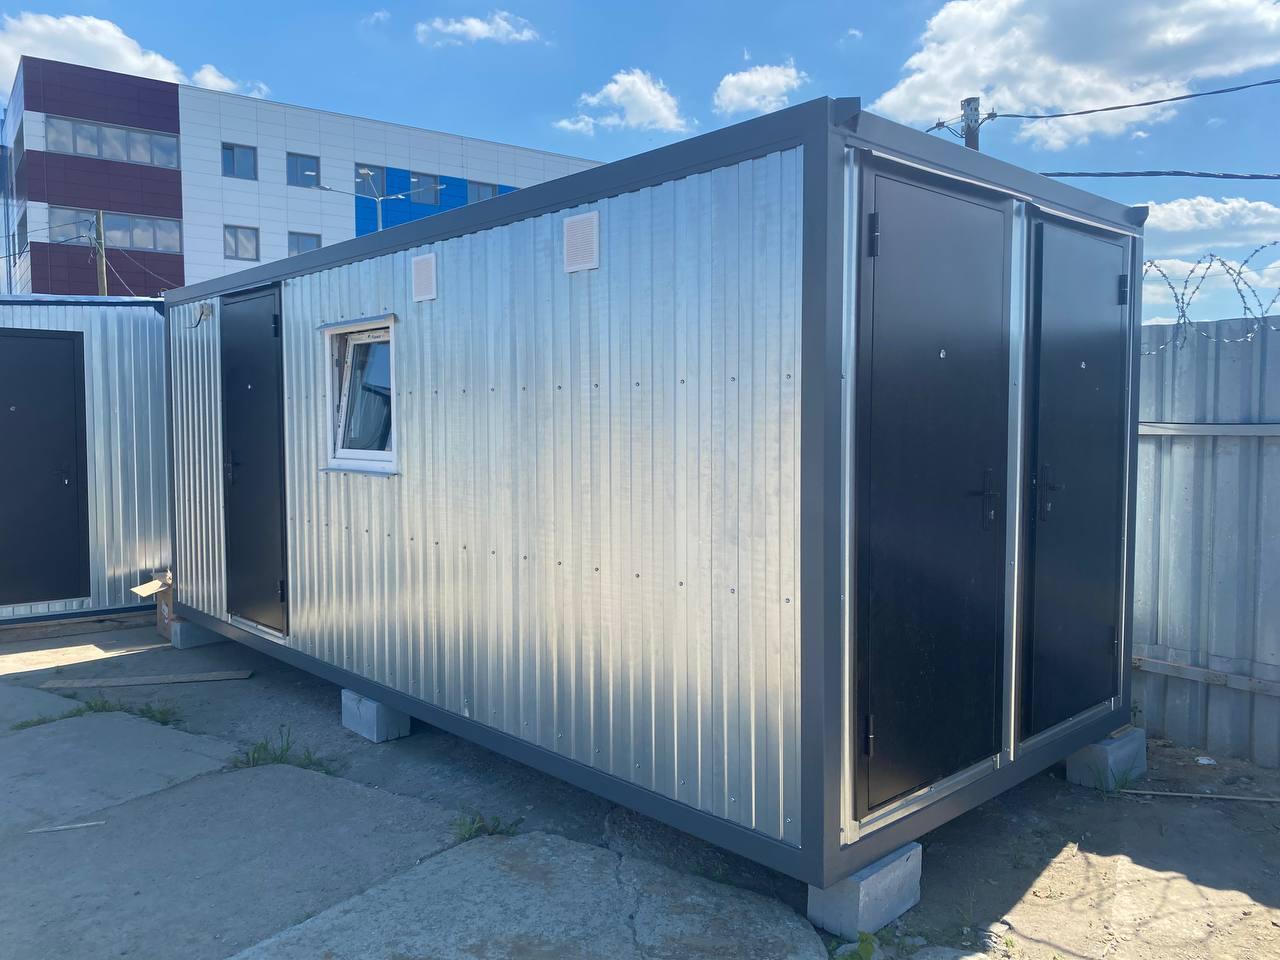
Бытовки и блок-контейнеры





Способы оплаты
Свяжитесь с нами для получения сметы на изготовление бытовок с требуемыми характеристиками
Заполните контактные данные,
мы свяжемся с вами в течение 15 минут
мы свяжемся с вами в течение 15 минут