


Сварка металла: от кузнечных традиций Главка до современной электрической дуги
Как развивалась сварка от Геродота и Николая Бенардоса до современных технологий. Температура дуги 8000 °C, виды сварки (MMA, TIG, MIG/MAG) и контроль качества в цеху УралЦех в Екатеринбурге.
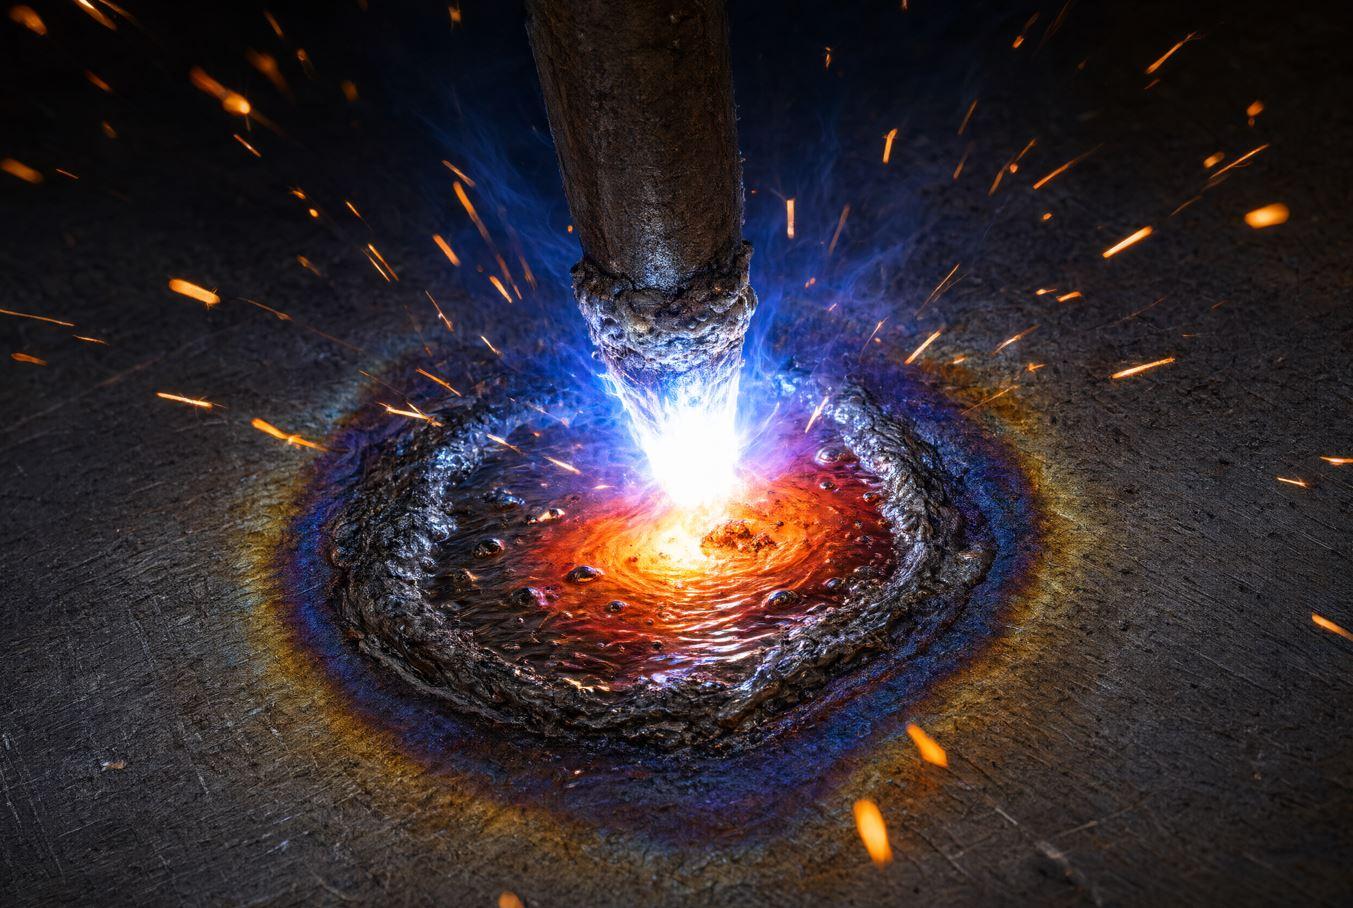
Любая современная металлоконструкция, от каркаса модульного здания до несущей балки моста, держится на невидимых связях. Сварной шов превращает разрозненные детали в монолит. Но путь от первых попыток соединить железо до управляемой плазменной дуги занял более двух с половиной тысяч лет.
Сегодня в цехах «УралЦех» мы используем технологии, которые позволяют локально разогревать металл до температур, превышающих температуру поверхности Солнца. Разбираем, как эволюционировала сварка и как мы применяем эти физические законы для создания надежных конструкций в Екатеринбурге.
Главк Хиосский и рождение кузнечной сварки
Первое документальное упоминание сварки железа встречается у Геродота в V веке до нашей эры. Древнегреческий историк приписывает изобретение пайки и сварки железа Главку с острова Хиос.Главк не использовал электричество. Он применял кузнечную сварку: детали нагревались в горне до пластичного состояния (около 1000–1200 °C), посыпались флюсом (песком или буры), который растворял оксидную пленку, и затем соединялись ударами тяжелого молота. Атомы металла сближались на расстояние межатомного взаимодействия, образуя прочное соединение. Этот метод требовал невероятного мастерства, но именно он позволил античным инженерам создавать сложные железные конструкции.
Революция Бенардоса: рождение электрической дуги
Кузнечная сварка оставалась основным методом вплоть до конца XIX века. Прорыв совершил русский изобретатель Николай Николаевич Бенардос. В 1881 году, работая в Париже, он впервые продемонстрировал способ электрической дуговой сварки угольным электродом.Бенардос понял, что электрическая дуга дает температуру, недостижимую в кузнечном горне. Он запатентовал метод «Электрогефест», который стал фундаментом для всех современных технологий дуговой сварки. С этого момента соединение металла перестало требовать физического давления молота — металл начал плавиться и кристаллизоваться, образуя сварочную ванну.
Физика современной дуги: 8000 °C против Солнца
Температура поверхности Солнца составляет около 5500 °C. Температура сварочной дуги в современных инверторах достигает 7000–8000 °C.При таких температурах металл не просто плавится. В зоне дуги газ и пары металла ионизируются, превращаясь в плазму. Эта плазменная струя обладает колоссальной энергией, которая позволяет:
- Мгновенно проплавлять металл на большую глубину.
- Разрушать тугоплавкие оксидные пленки (что критично при сварке алюминия).
- Обеспечивать высокую скорость кристаллизации шва, что формирует мелкозернистую и прочную структуру металла.
Однако такая энергия требует ювелирного контроля. Перегрев ведет к короблению деталей, выжиганию легирующих элементов и образованию трещин. Именно поэтому сварка в «УралЦех» — это не просто «плавление металла», а строгое управление тепловложением.
Современные методы сварки в производстве УралЦех
В зависимости от задачи, толщины металла и требований к эстетике шва, мы применяем различные виды дуговой сварки.| Метод сварки | Тип электрода и защита | Ключевые преимущества | Применение в УралЦех |
|---|---|---|---|
| MMA (РДС) | Плавящийся электрод с обмазкой. Защита шлаком и газом. | Мобильность, работа с ржавым металлом, универсальность. | Монтажные работы на объектах, сварка толстостенных конструкций из черной стали. |
| MIG/MAG (Полуавтомат) | Плавящаяся проволока. Защита инертным (MIG) или активным (MAG) газом. | Высокая скорость, отсутствие шлака, отличное качество шва. | Серийное производство каркасов, контейнеров, тонколистовых конструкций. |
| TIG (Аргонодуговая) | Неплавящийся вольфрамовый электрод. Защита аргоном. | Идеальная точность, эстетика шва, сварка цветных металлов. | Нержавеющая сталь, алюминий, тонкостенные детали, декоративные элементы. |
Управление тепловложением и контроль качества
Главная сложность сварки при температуре 8000 °C — локализовать это тепло. Если дуга задержится на одном месте слишком долго, металл перегреется, изменит свою кристаллическую решетку и потеряет прочность.Наши сварщики используют следующие приемы для управления теплом:
- Прерывистая дуга. Короткие импульсы позволяют зоне сварки немного остыть, предотвращая прожог тонкого металла.
- Предварительный и сопутствующий подогрев. Для толстостенных деталей и легированных сталей (например, 09Г2С) мы подогреваем металл до 100–150 °C перед сваркой. Это выравнивает температуру и предотвращает образование закалочных структур и холодных трещин.
- Шахматный порядок наложения швов. При сварке длинных конструкций швы накладываются вразбежку, чтобы компенсировать термическое расширение и избежать коробления детали.
Каждый сварной шов проходит визуальный и измерительный контроль (ВИК). Мы проверяем геометрию шва, отсутствие подрезов, пор и трещин, гарантируя, что физика процесса сработала на 100%.
Почему важна профессиональная сварка в цеху
Сварка на открытом воздухе, при ветре или влажности, неизбежно снижает качество. Ветер сдувает защитный газ, а влага приводит к пористости шва. В отапливаемом цеху «УралЦех» мы контролируем каждый параметр: от влажности электродов до скорости подачи проволоки. Это позволяет нам предоставлять гарантию на все сварные соединения в наших металлоконструкциях и модульных зданиях.Контакты для связи
Телефон: 8 (800) 500-49-62 (бесплатно по РФ), 8 (343) 343-77-01
Электронная почта: komm@uralceh.ru
Адрес производства: Свердловская обл., г. Екатеринбург, ул. Адмирала Ушакова, 35
Тимофей Новиков, технический директор УралЦех
Ответы на вопросы
Температура поверхности Солнца составляет около 5500 °C, а в канале сварочной дуги она достигает 7000–8000 °C. Это происходит из-за высокой концентрации электрической энергии в узком пространстве между электродом и деталью, что приводит к ионизации газа и образованию плазмы.
Николай Бенардос использовал угольный электрод, который не плавился, а только направлял дугу, и присадочный пруток подавался отдельно. Сегодня мы используем плавящиеся электроды (проволоку или стержни), которые одновременно создают дугу и заполняют сварочную ванну металлом.
Технически, метод MMA (ручная дуговая сварка) позволяет варить по ржавчине благодаря шлаковой защите. Однако для ответственных конструкций и методов MIG/MAG или TIG поверхность должна быть идеально зачищена, иначе ржавчина приведет к пористости и трещинам в шве.
Алюминий мгновенно покрывается тугоплавкой оксидной пленкой (температура плавления 2050 °C). Аргон и переменный ток в TIG-сварке эффективно разрушают эту пленку, позволяя расплавить основной металл (660 °C) без образования дефектов.
Это участок основного металла, который не расплавился, но нагрелся достаточно сильно, чтобы изменить свою кристаллическую структуру. В ЗТВ металл может стать более хрупким или мягким. Правильные режимы сварки минимизируют ширину этой зоны.
Мы используем прихватки с малым шагом, прерывистый шов, сварку в шахматном порядке от центра к краям, а также применяем медные подкладки, которые быстро отводят тепло и не дают листу деформироваться.
Нет. При плавлении они образуют хрупкие интерметаллические соединения, которые разрушаются при малейшей нагрузке. Для таких задач используется холодная сварка, клепка или специальные биметаллические переходники.
Высокая температура вызывает окисление хрома на поверхности шва (цвета побежалости). Чтобы восстановить коррозионную стойкость, шов необходимо зачистить или подвергнуть пассивации (химической обработке).
Углекислота (MAG) дешевле и активнее, она подходит для черной стали, но дает больше брызг. Аргон (MIG) — инертный газ, он не вступает в реакцию с металлом, что делает его идеальным для алюминия, нержавейки и получения чистого шва без окалины.
Мы проводим 100% визуальный и измерительный контроль (ВИК) всех швов. Для ответственных конструкций применяется ультразвуковой контроль (УЗК) или капиллярная дефектоскопия для выявления скрытых дефектов.
Да, и это критически важно для безопасности. Кроме того, правильное заземление свариваемой детали обеспечивает стабильное горение дуги и защищает сварщика от поражения электрическим током.
Зависит от толщины металла и температуры (предварительного подогрева). Тонкий металл остывает за минуты, толстостенные конструкции могут остывать несколько часов. Форсировать остывание водой категорически запрещено — это приведет к трещинам.
Нет. Шов должен полностью остыть, а поверхность необходимо очистить от шлака, брызг и окалины. Для ответственных конструкций требуется нанесение грунта в течение 4–6 часов после зачистки, чтобы предотвратить флеш-ржавчину.
В цеху мы контролируем температуру, влажность и отсутствие сквозняков, которые сдувают защитный газ. Здесь есть возможность использовать кантователи для сварки в нижнем положении, что гарантирует максимальное проплавление и эстетику шва.
Отправьте нам чертежи или техническое задание. Инженеры УралЦех рассчитают трудоемкость, подберут оптимальный метод сварки и подготовят коммерческое предложение. Звоните для консультации.
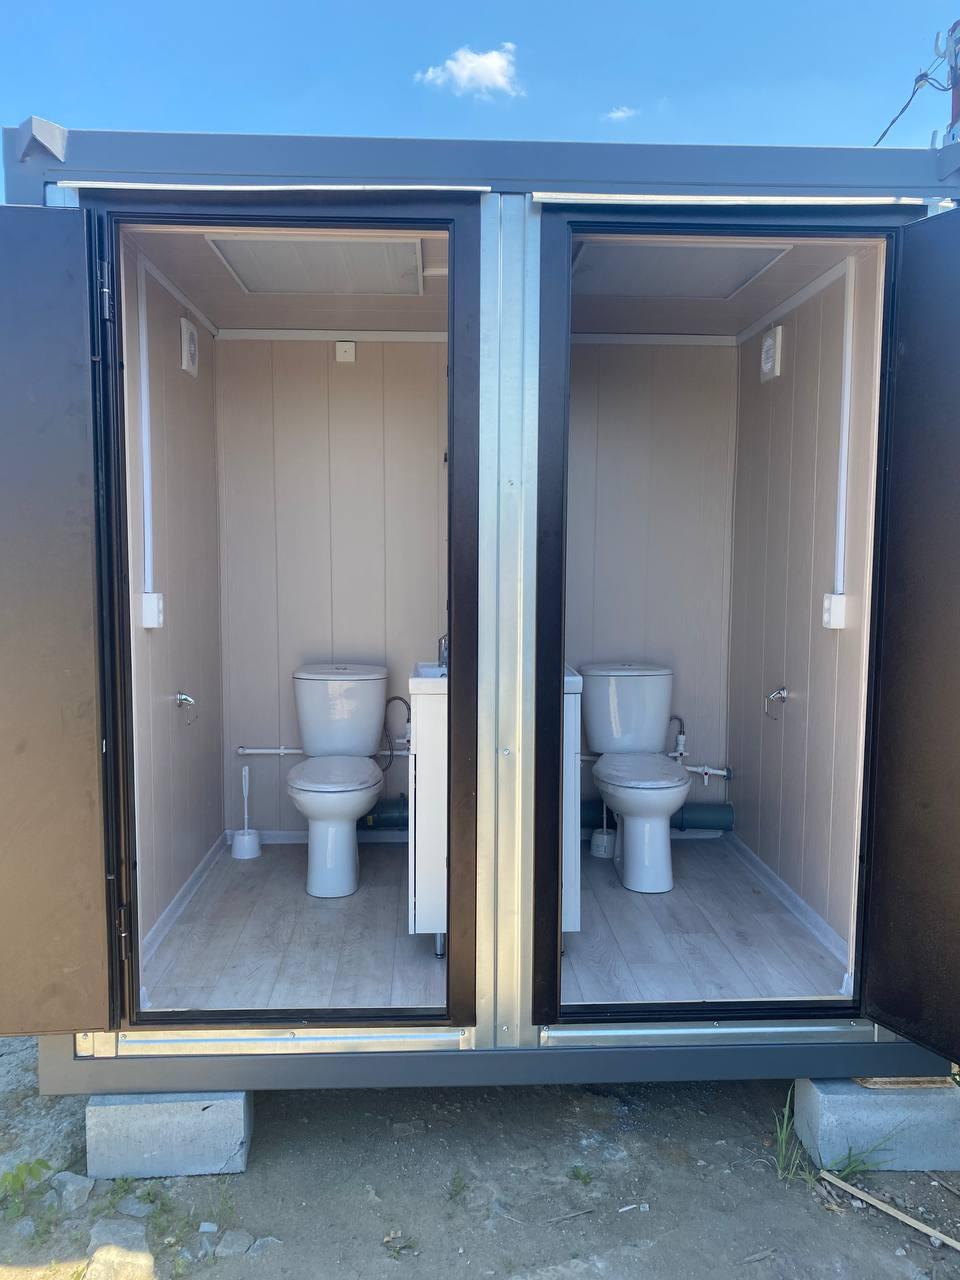
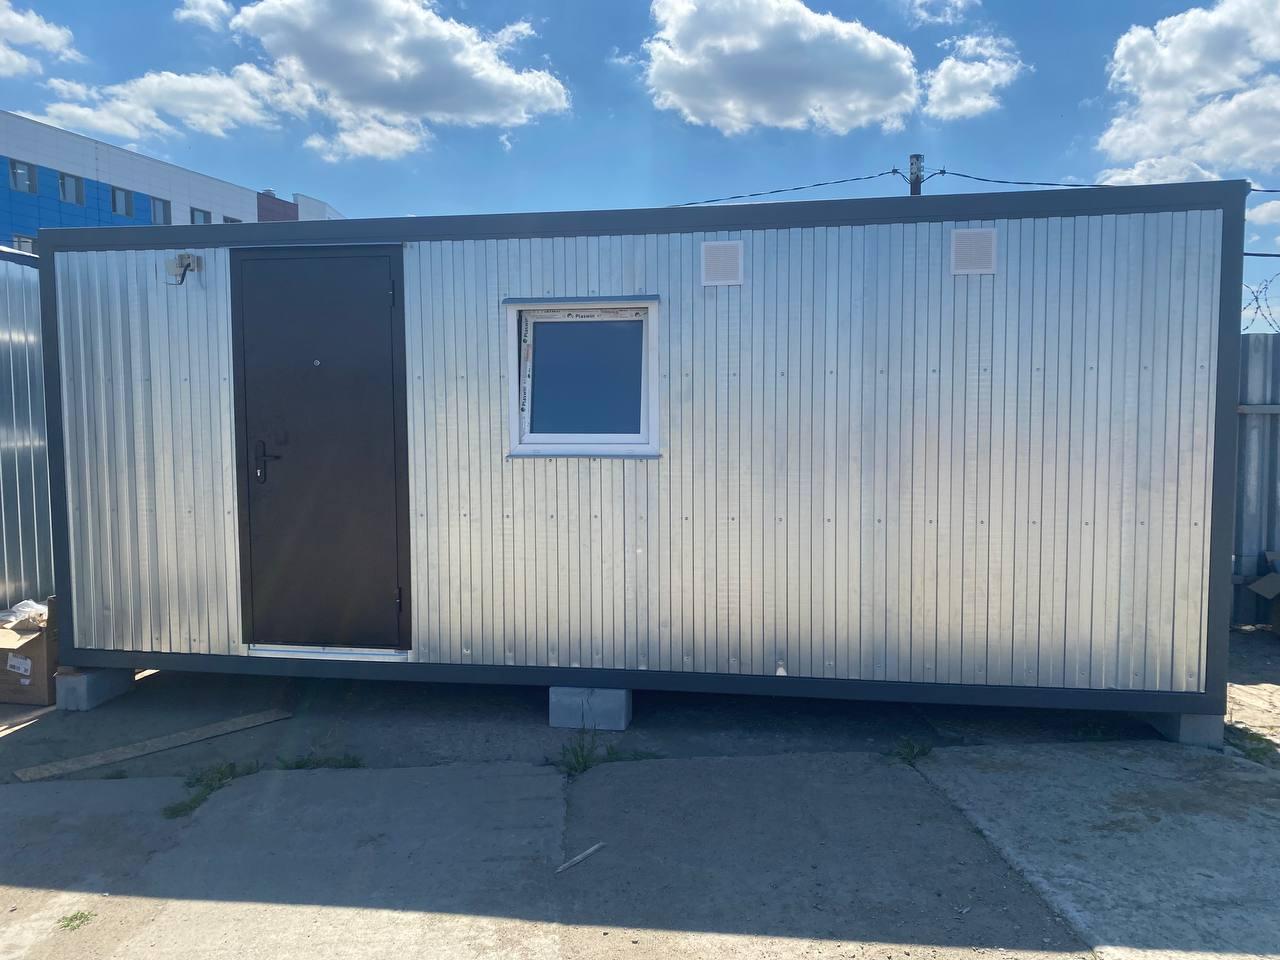
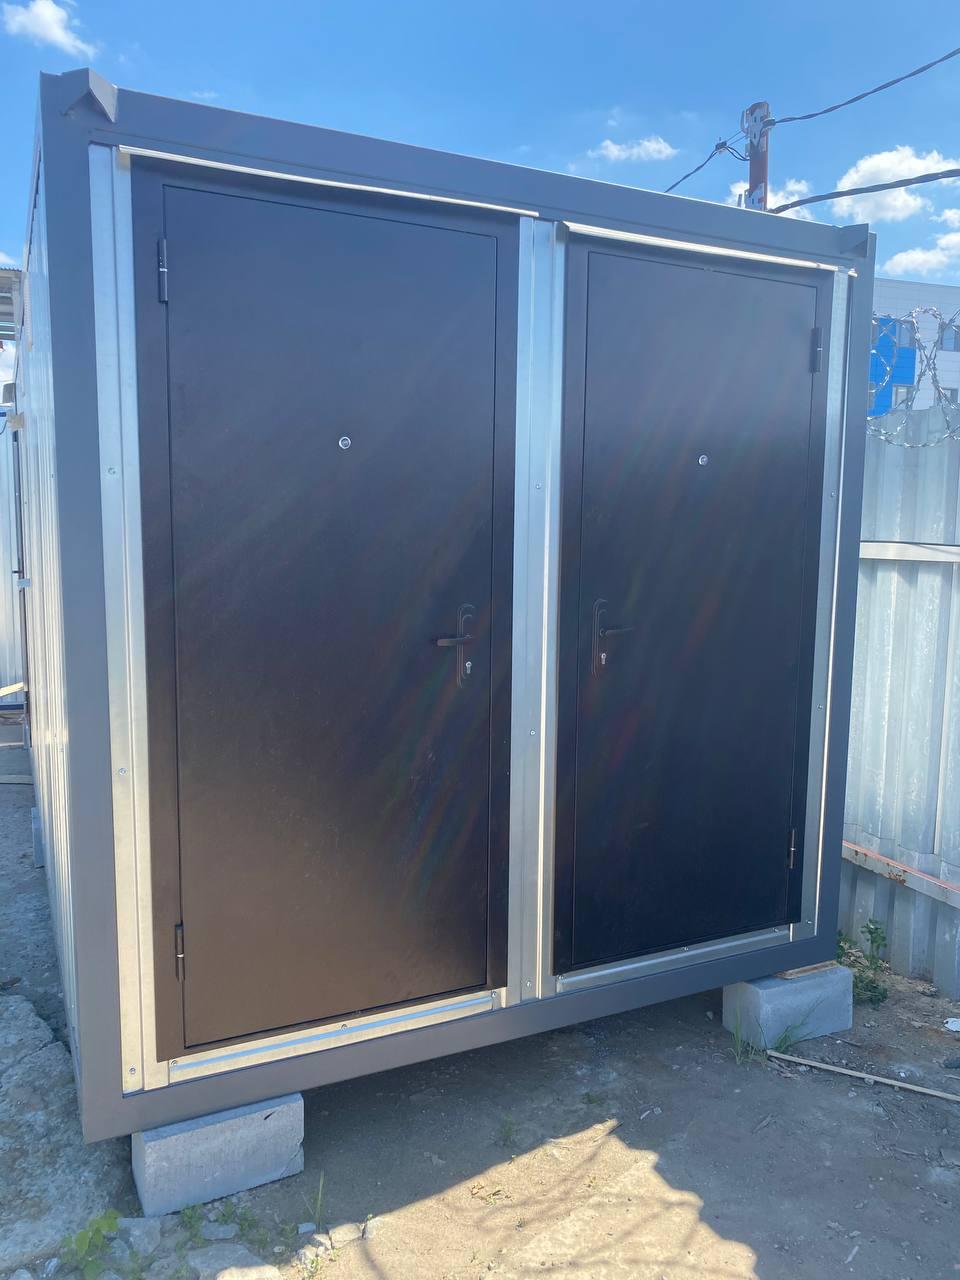
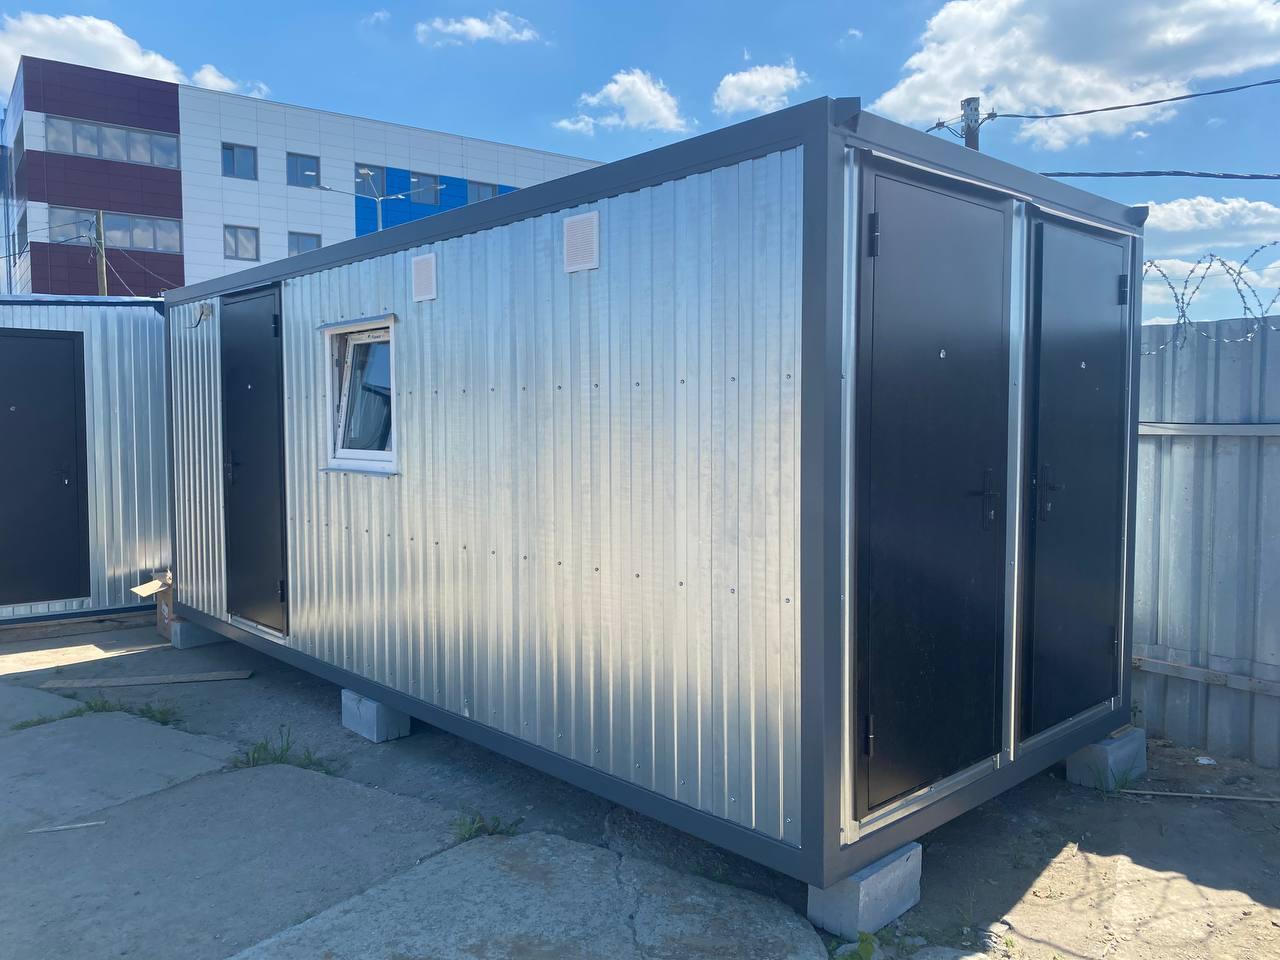
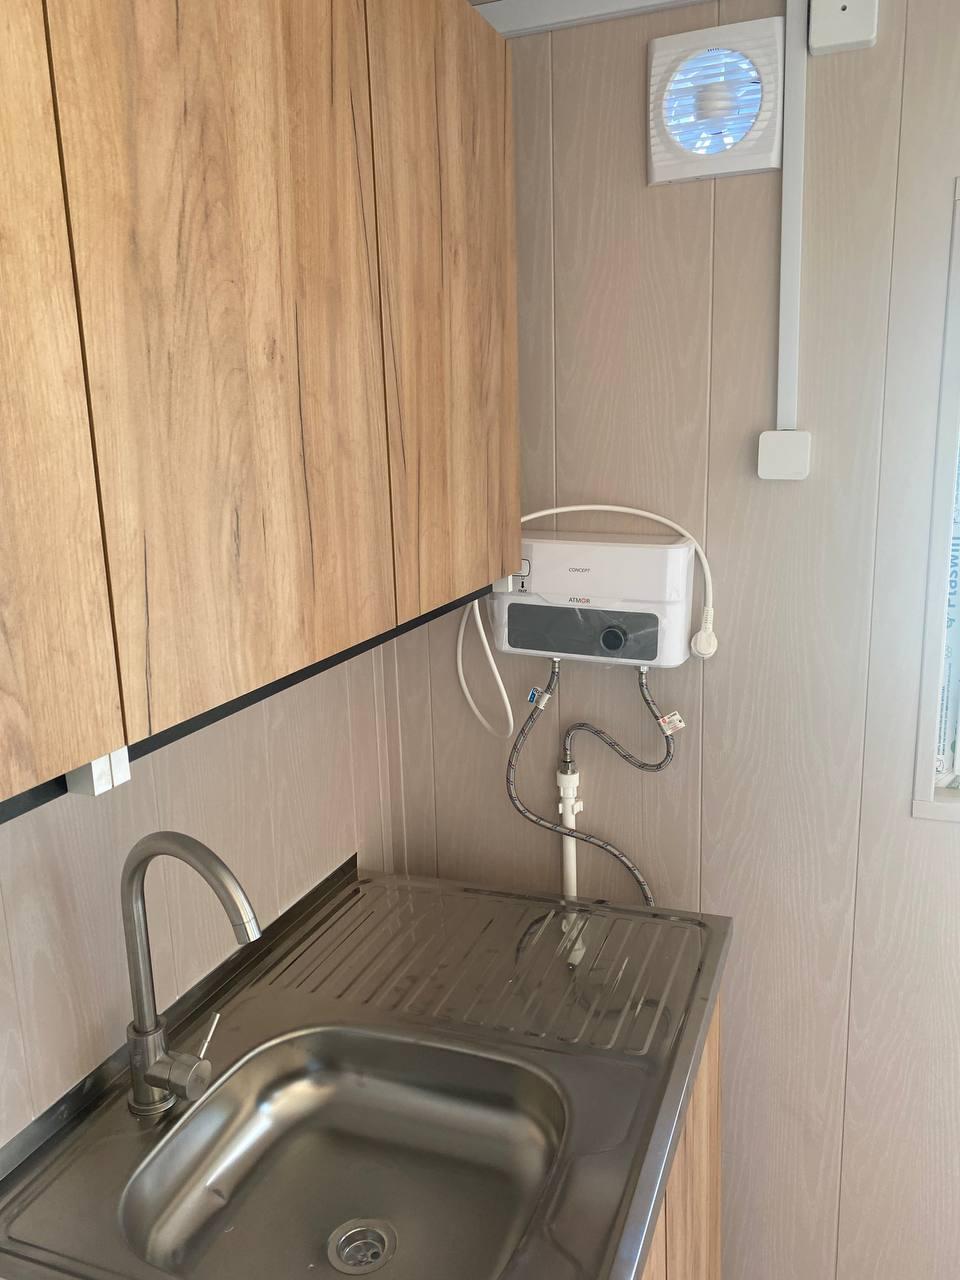
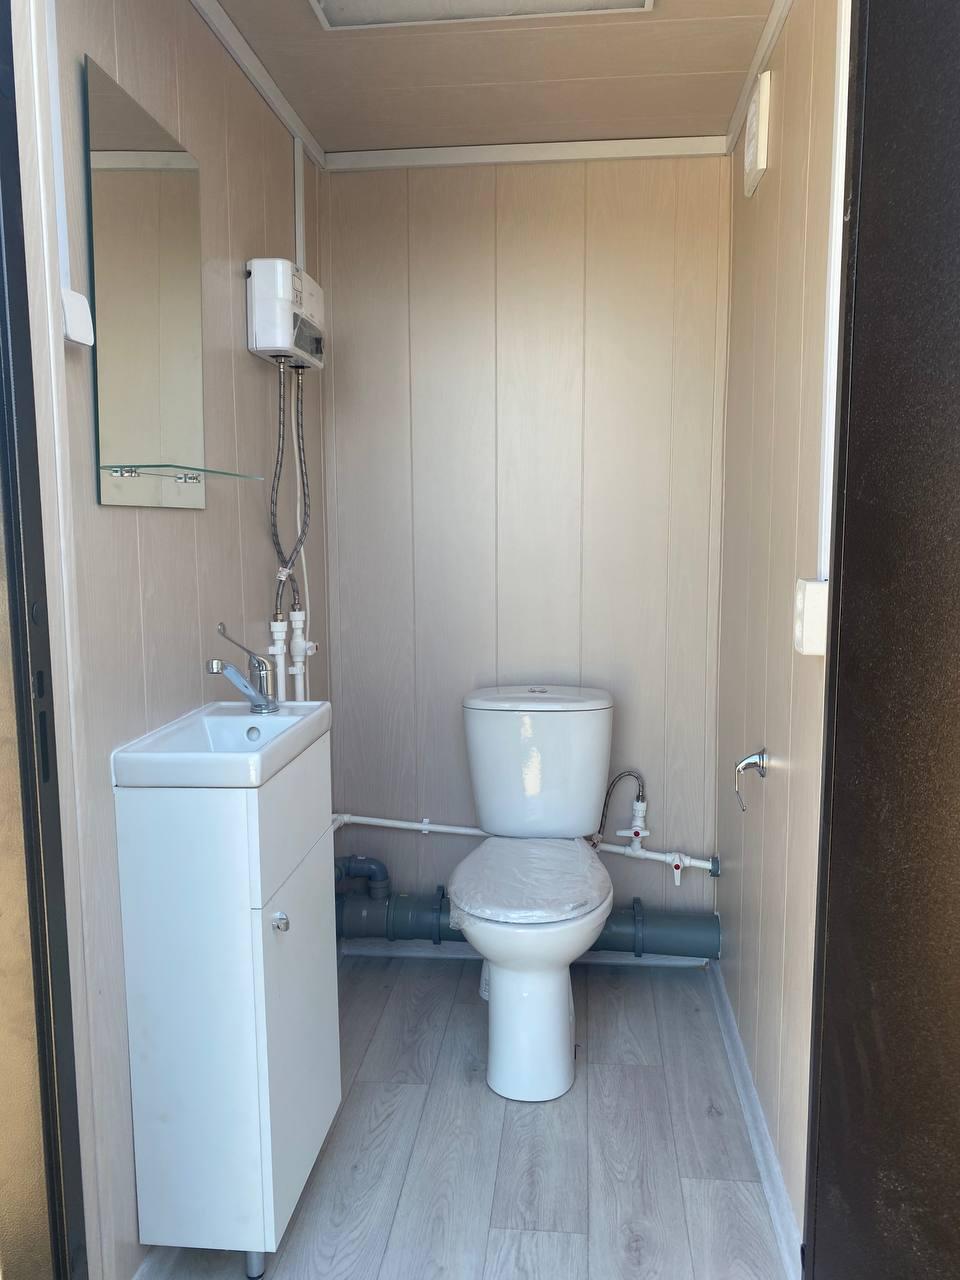
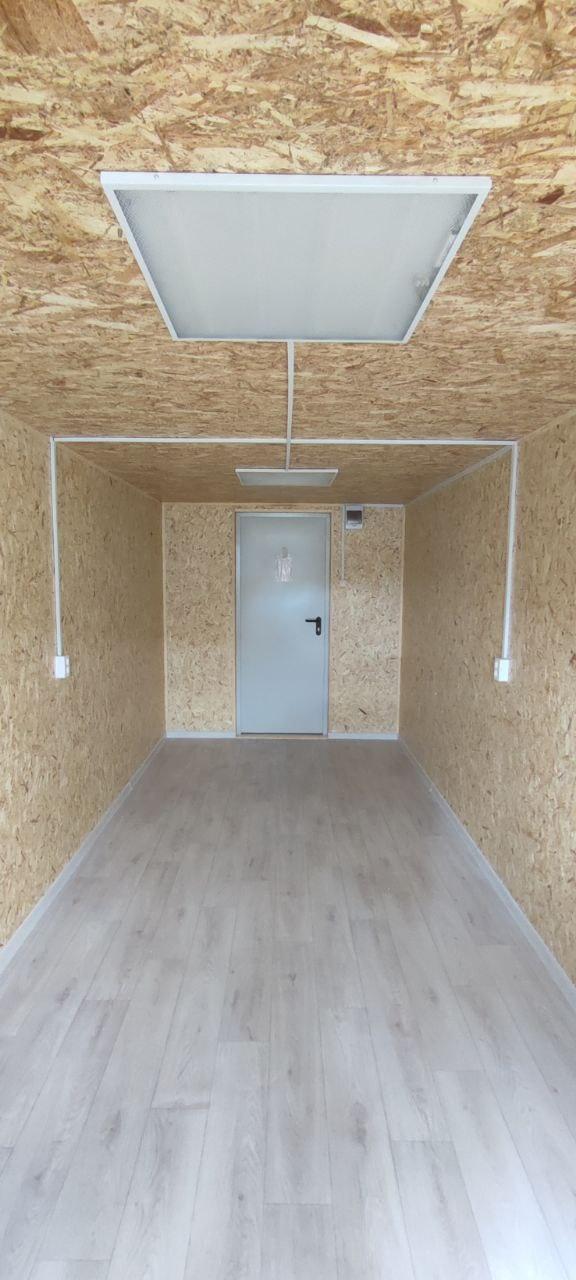
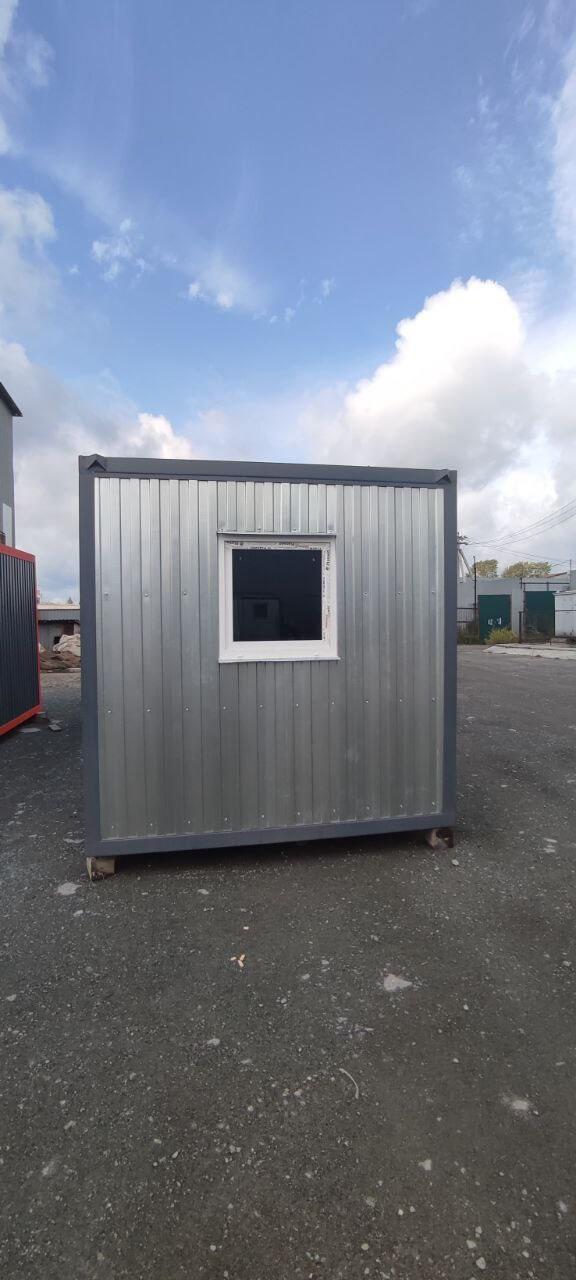
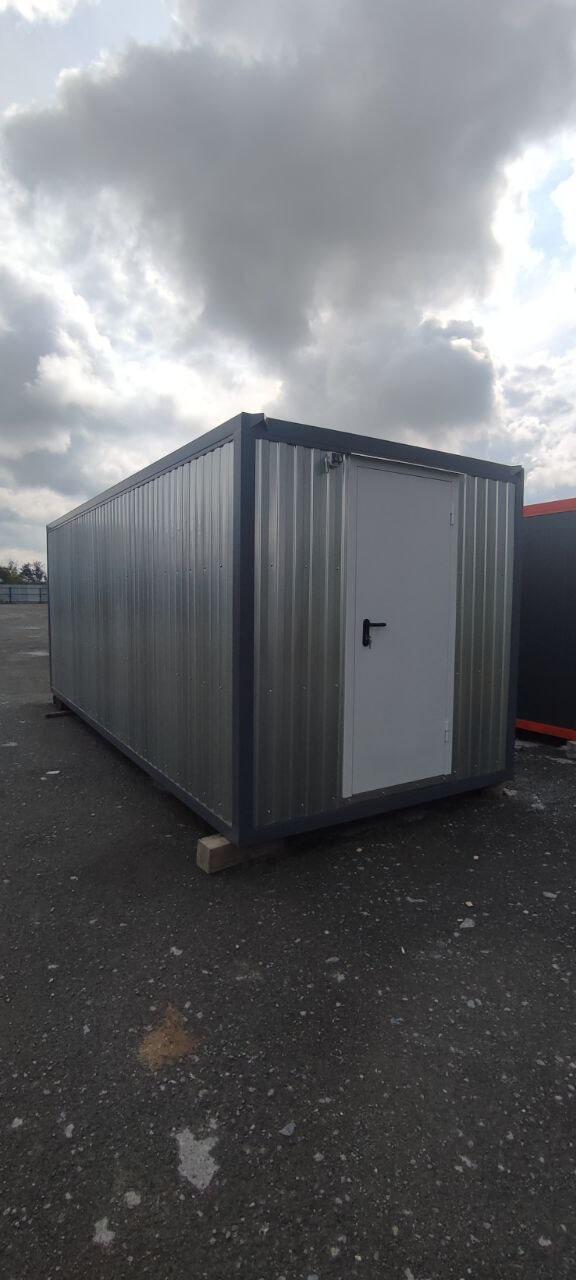
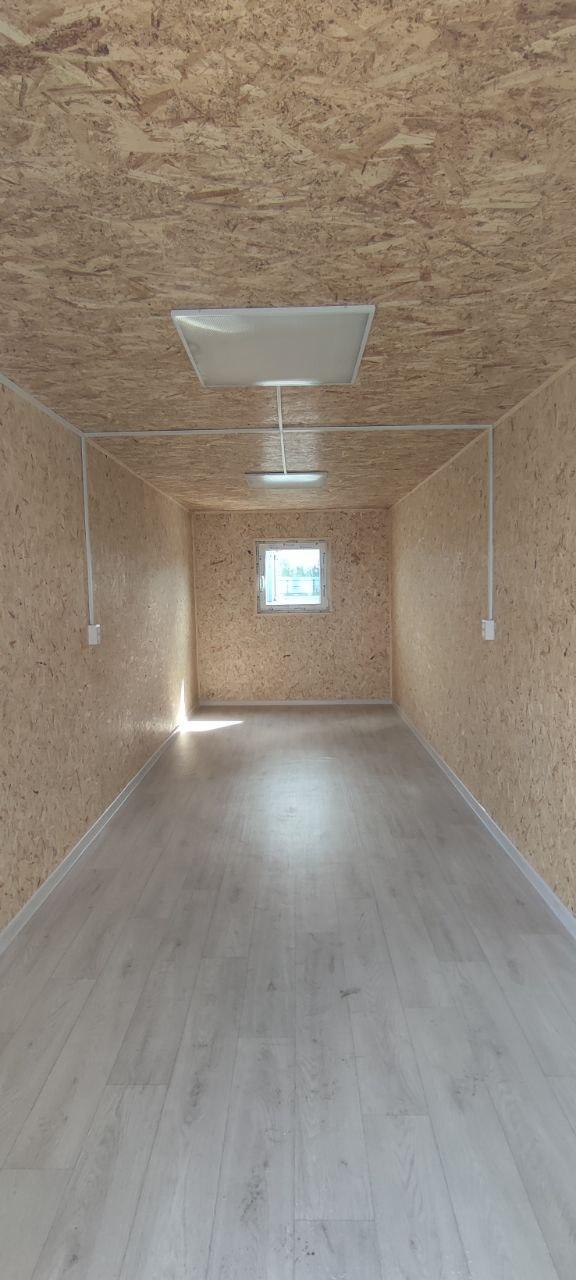
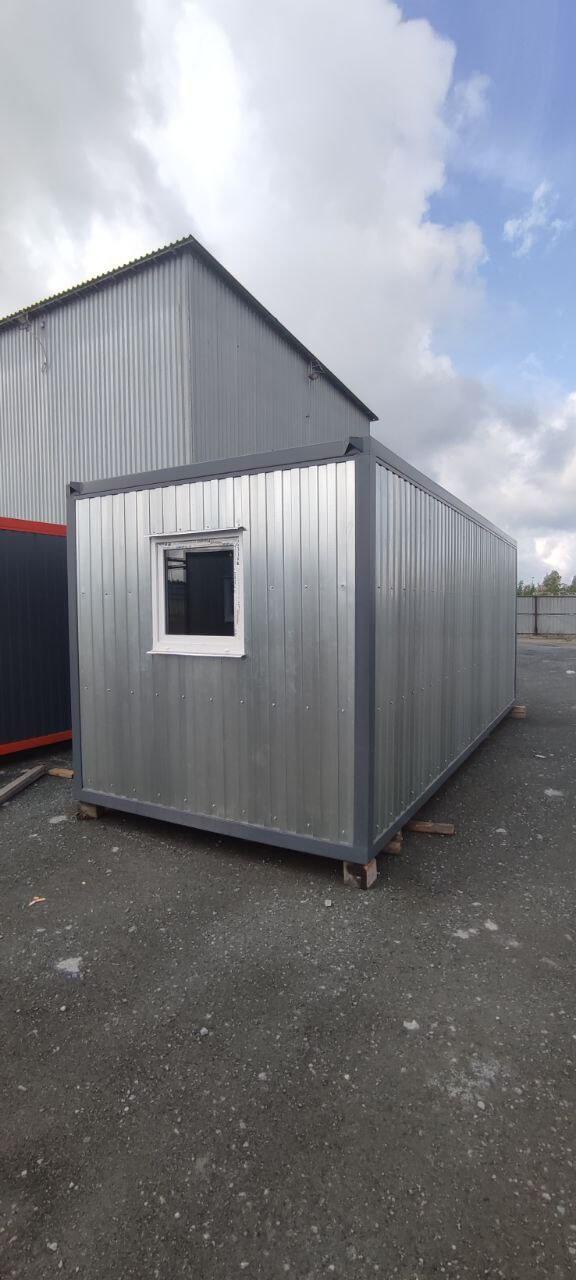
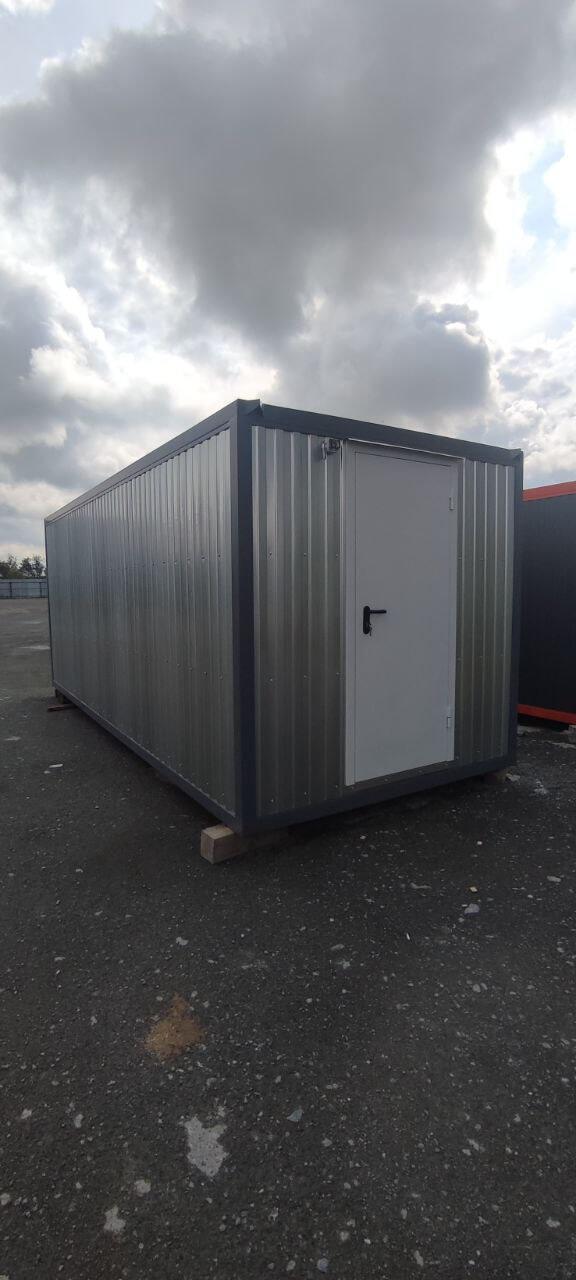
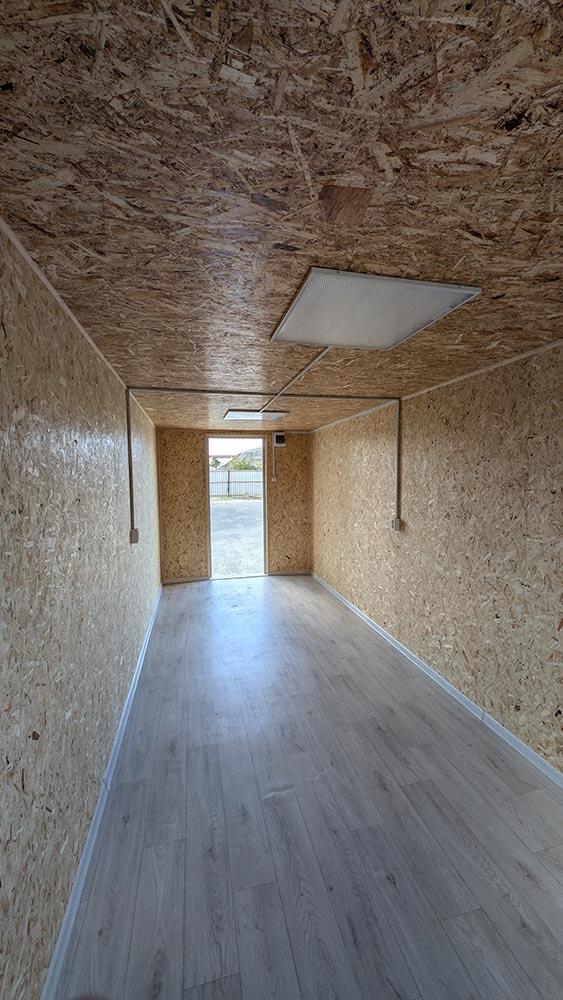
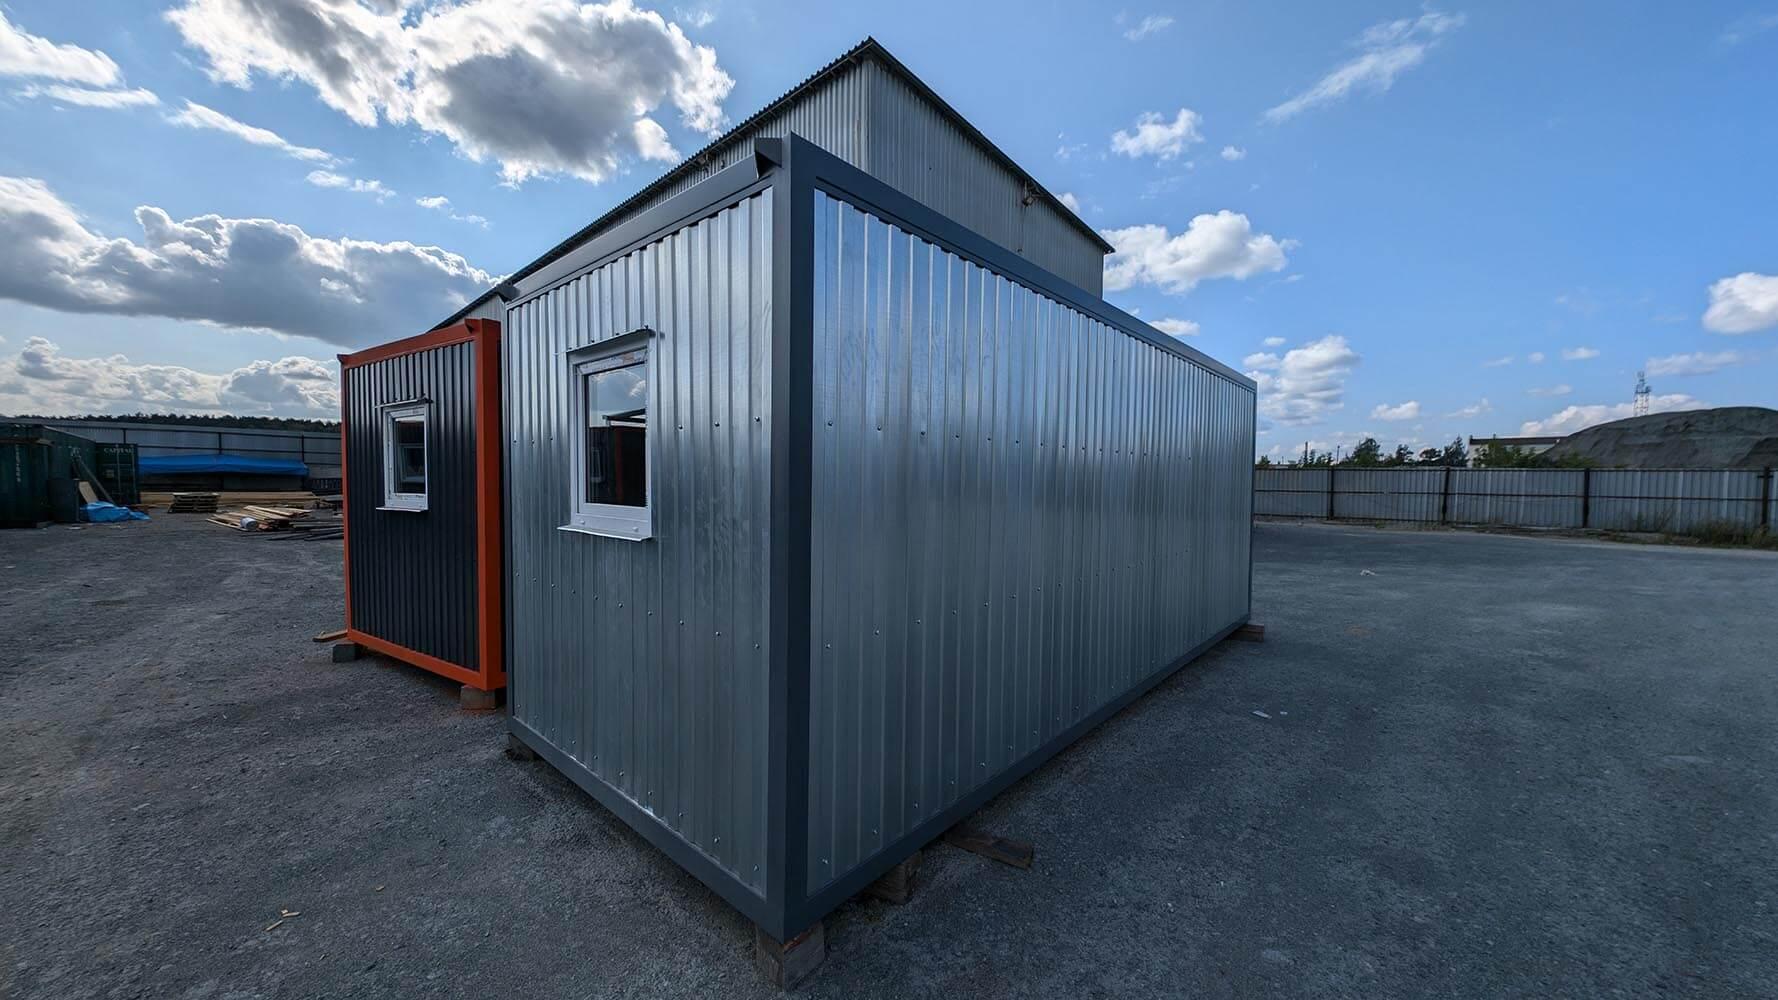
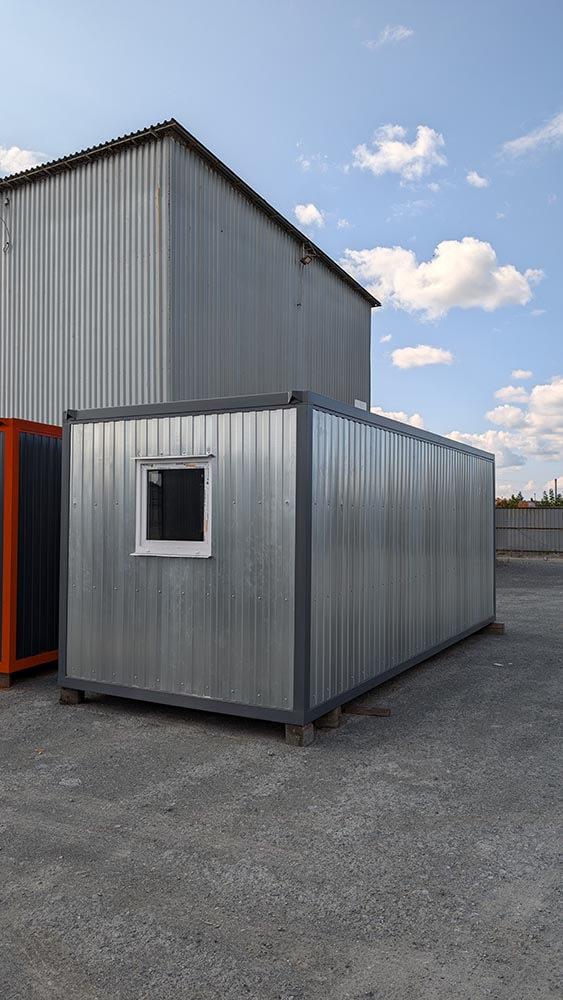
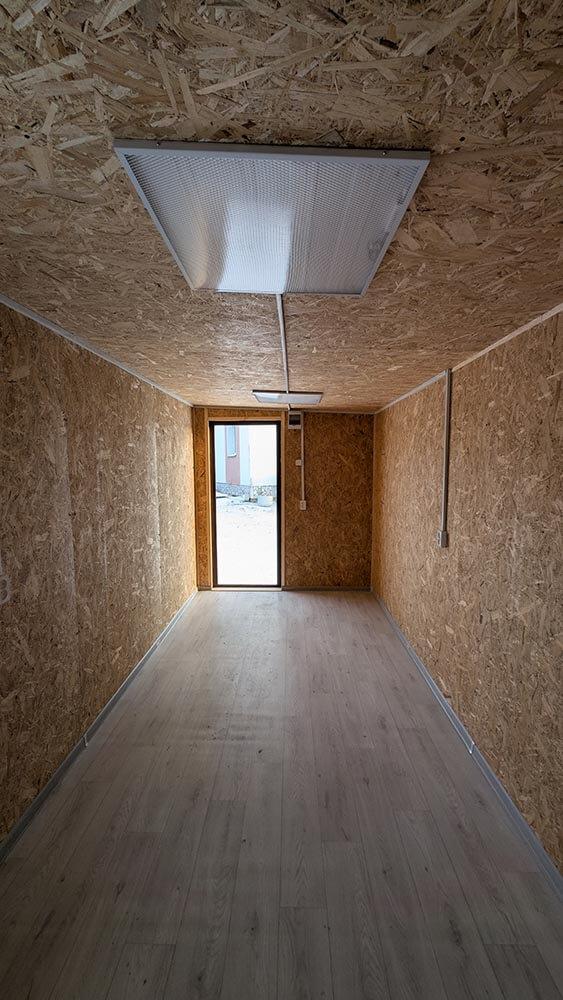
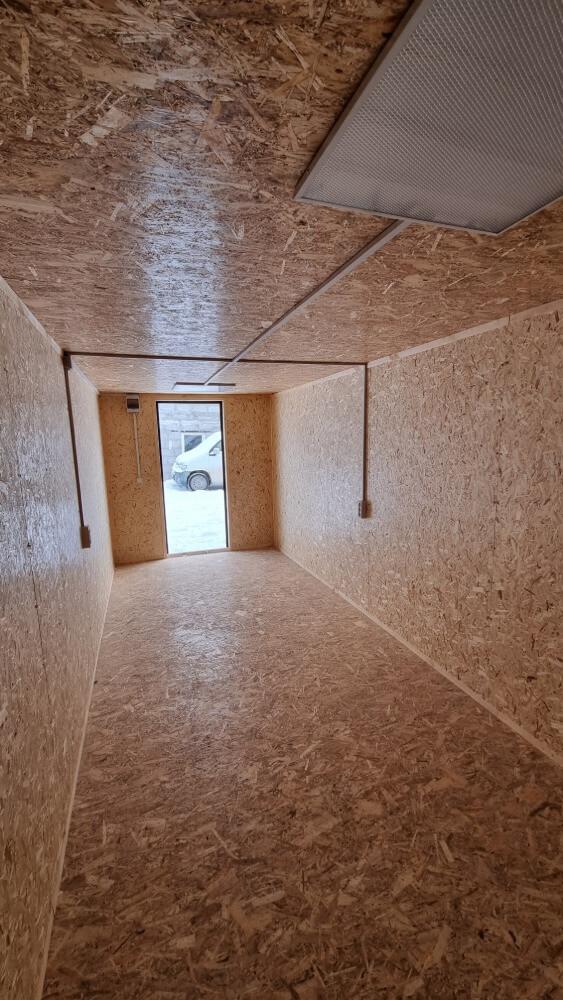
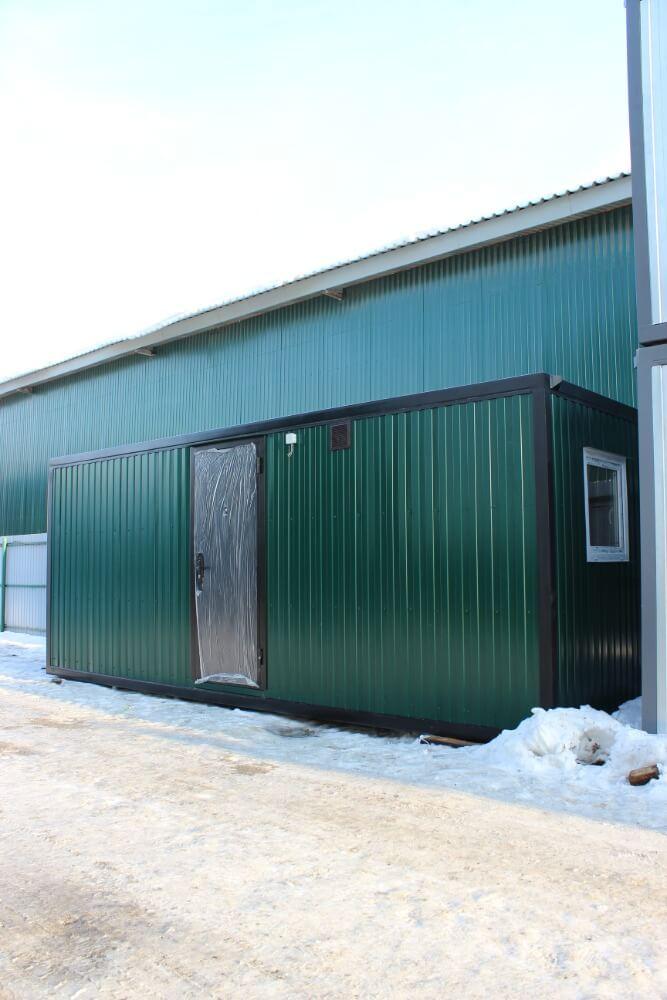
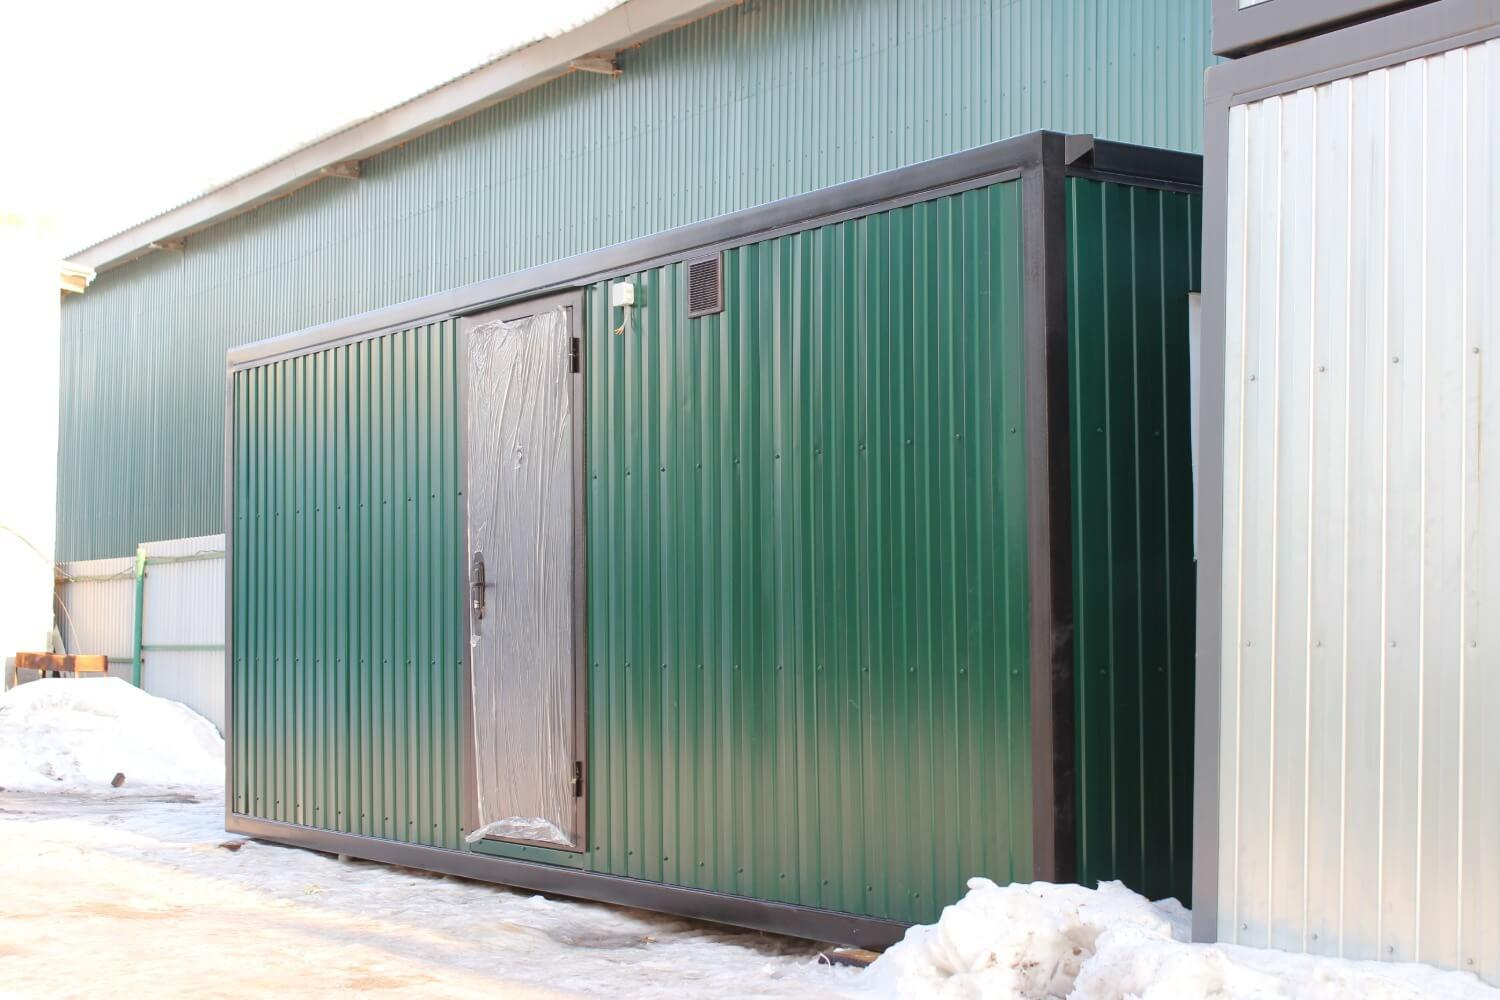
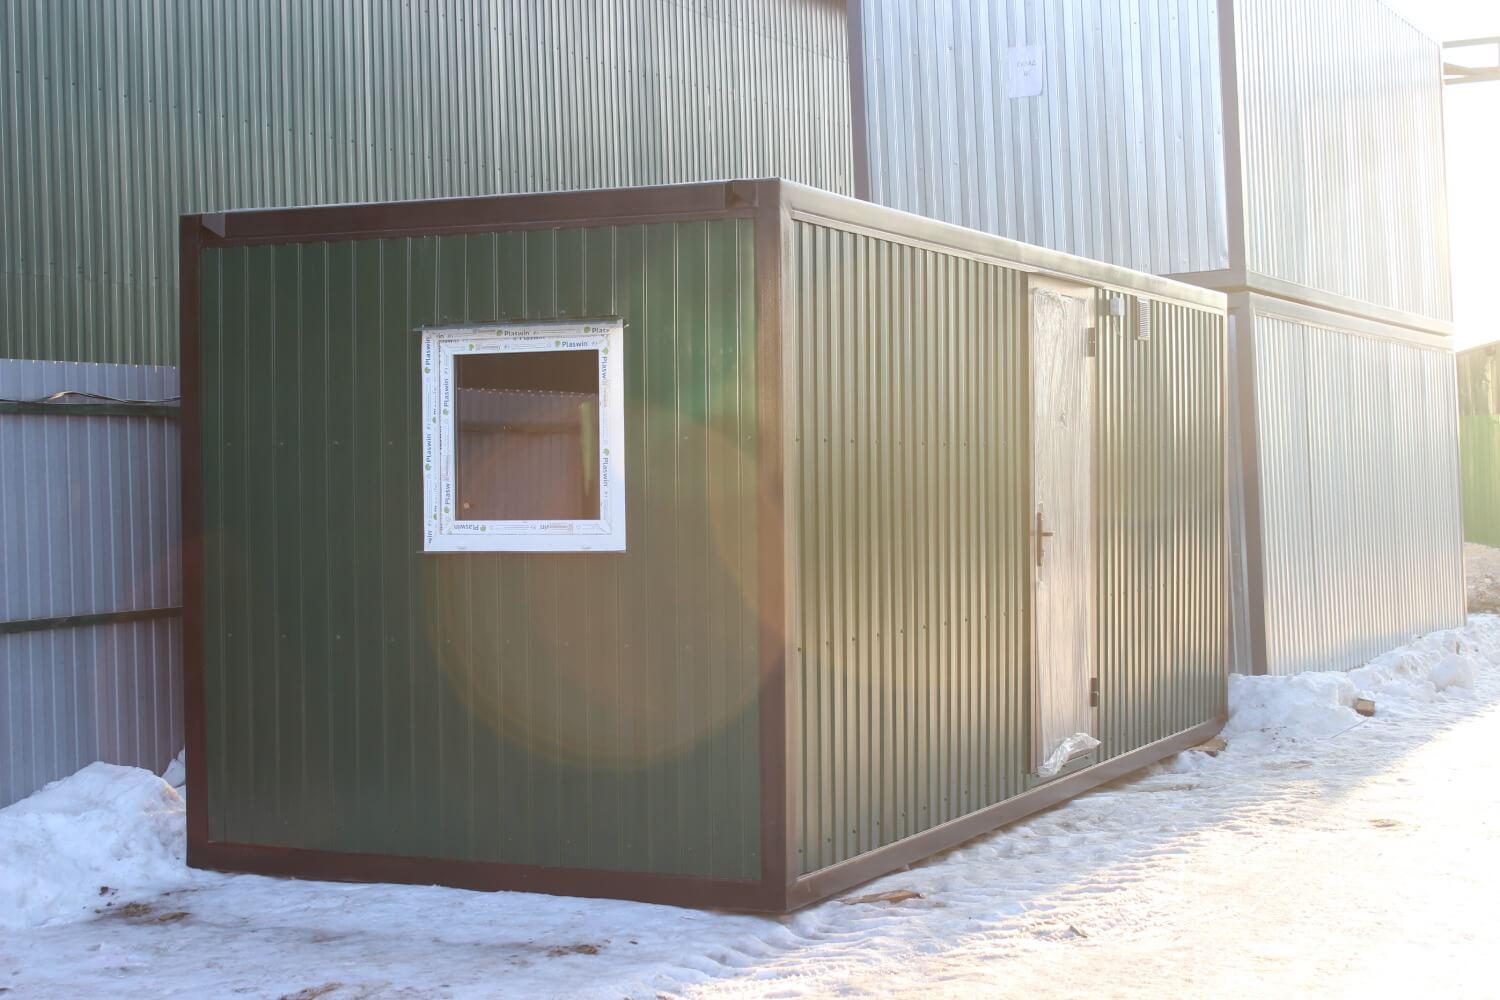
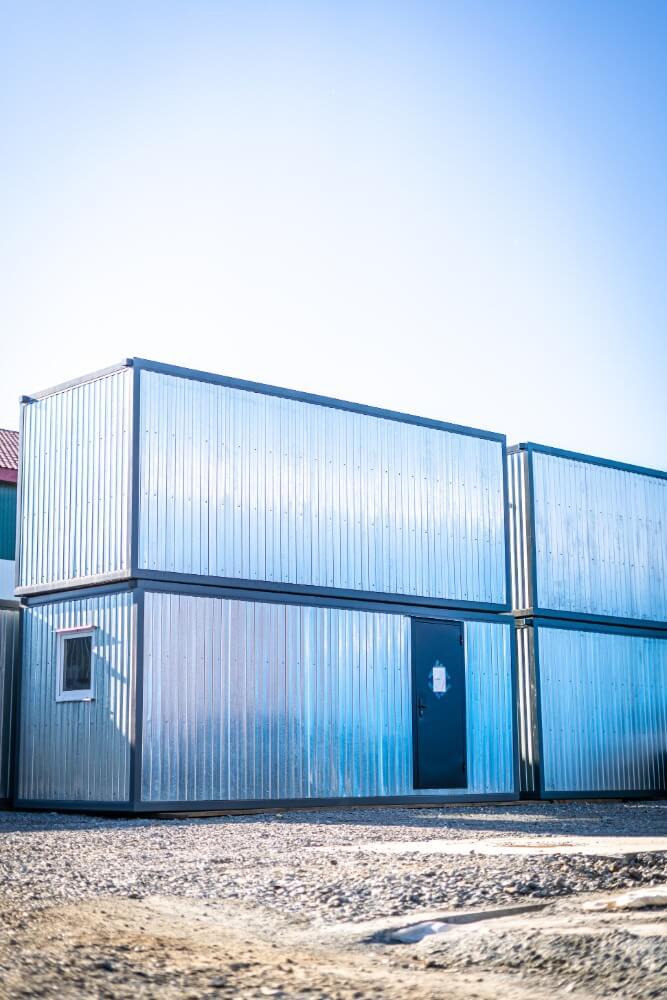
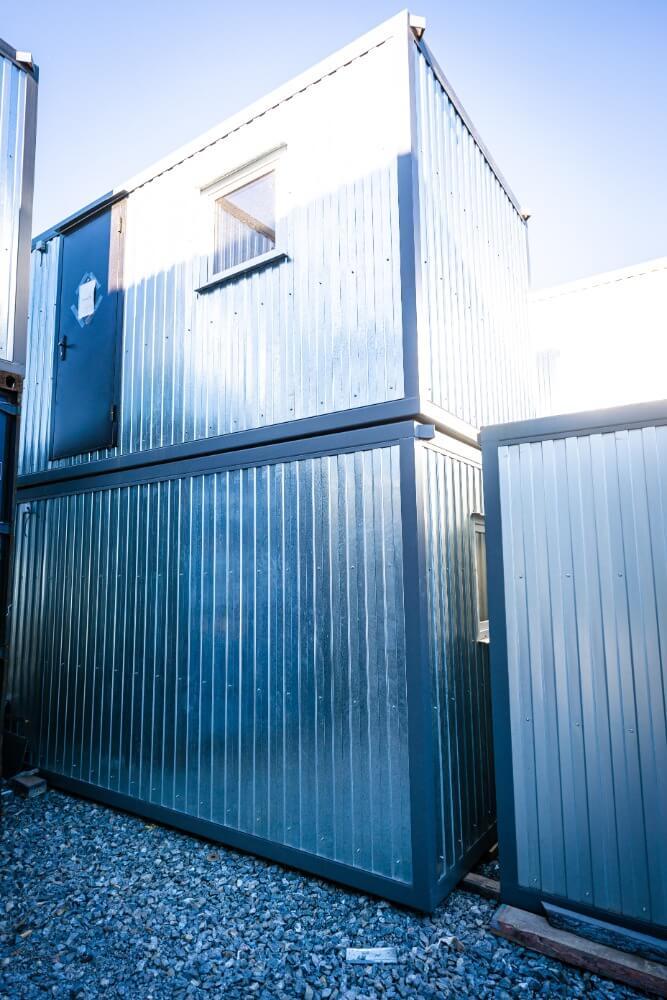
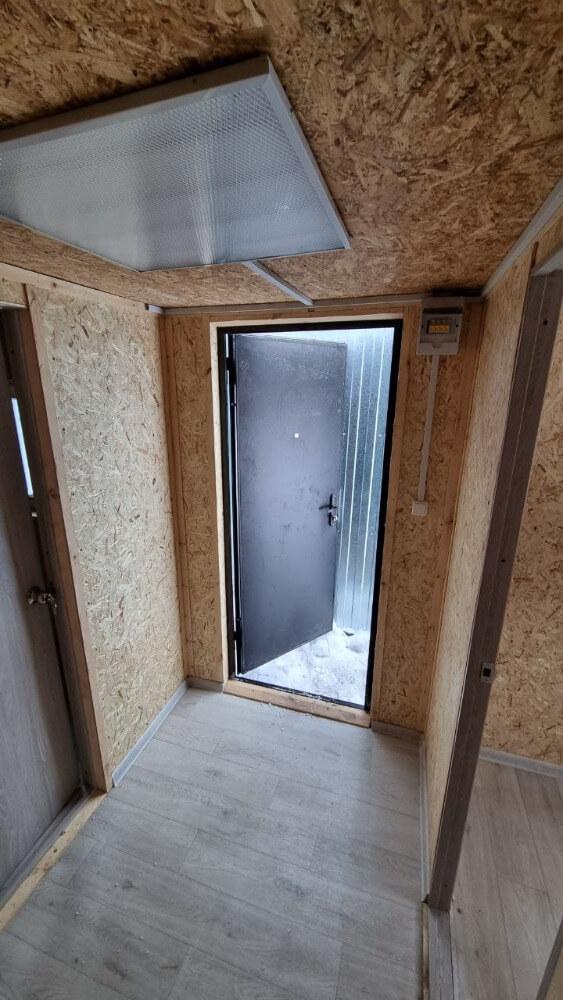
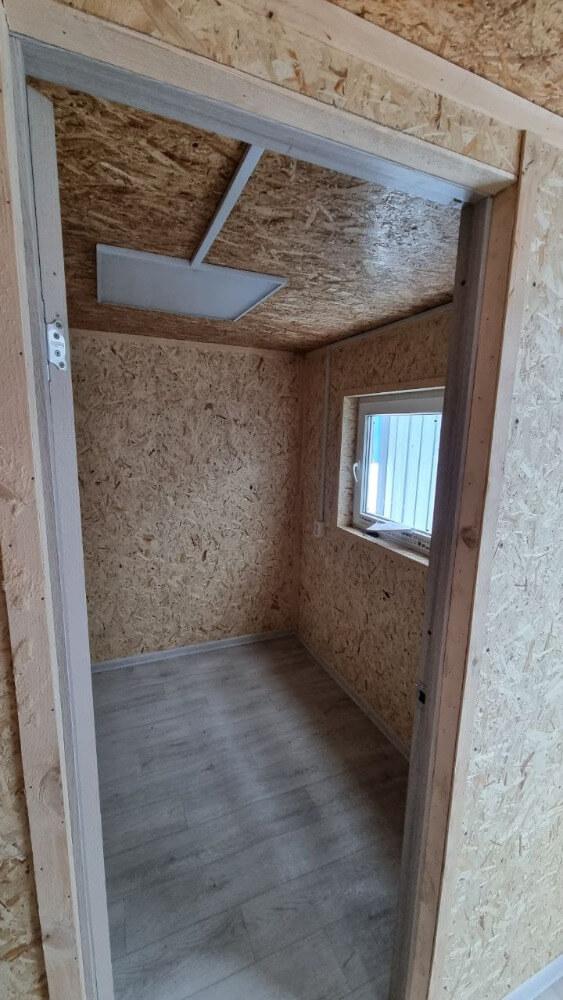
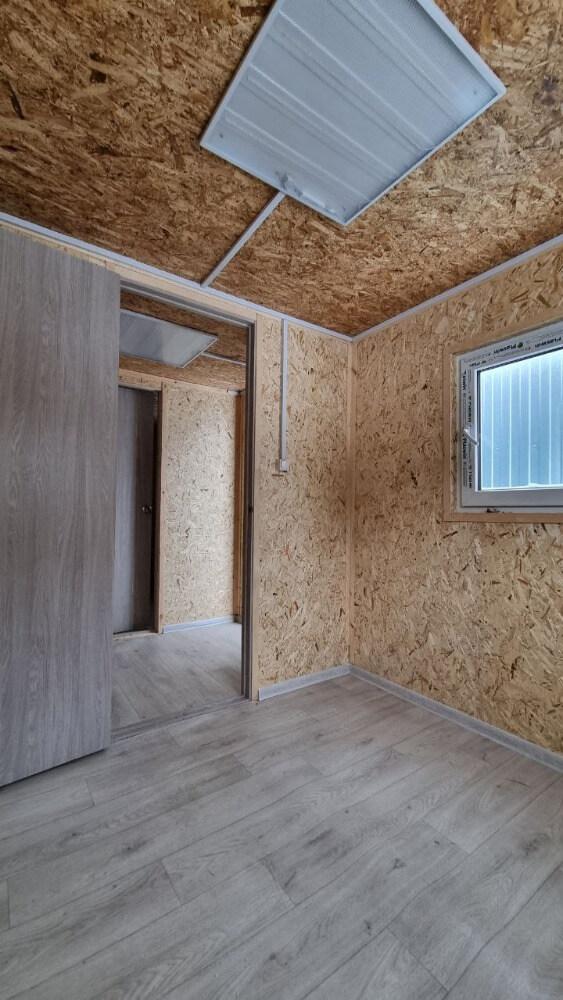
Бытовки и блок-контейнеры





Способы оплаты
Свяжитесь с нами для получения сметы на изготовление бытовок с требуемыми характеристиками
Заполните контактные данные,
мы свяжемся с вами в течение 15 минут
мы свяжемся с вами в течение 15 минут