
Контроль качества сварных швов: методы проверки и стандарты УралЦех
Строгий контроль качества сварных швов в УралЦех: визуальный, ультразвуковой и капиллярный методы. Критерии оценки дефектов, стандарты ГОСТ и гарантия надежности металлоконструкций в Екатеринбурге.
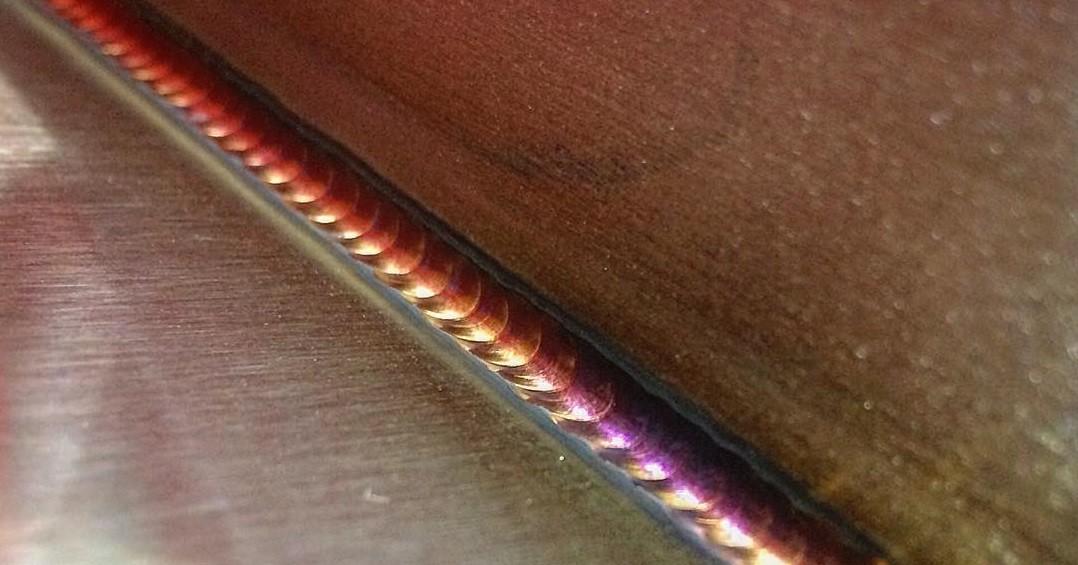
Сварной шов — это не просто место соединения двух деталей. Это зона с измененной кристаллической решеткой металла, которая при неправильном выполнении становится самым слабым звеном всей конструкции. В условиях климата Свердловской области, где металлоконструкции испытывают циклические нагрузки, перепады температур и вибрации, цена ошибки при сварке многократно возрастает.
В компании «УралЦех» контроль качества сварки не является формальностью. Это многоуровневая система, встроенная в производственный процесс на каждом этапе: от подготовки кромок до финальной приемки изделия перед отгрузкой. Мы работаем в строгом соответствии с ГОСТ 23118, ГОСТ Р ИСО 5817 и СНиП, обеспечивая клиентам уверенность в долговечности и безопасности наших изделий.
Многоуровневая система контроля сварки в УралЦех
Мы не ждем окончания сборки, чтобы начать проверку. Контроль осуществляется на трех ключевых этапах.1. Предварительный контроль (до начала сварки)
Качество шва закладывается до поджига дуги. На этом этапе мы проверяем:- Соответствие марки металла и сварочных материалов (электродов, проволоки, флюса, защитного газа) требованиям технологической карты.
- Качество подготовки кромок: отсутствие ржавчины, окалины, масла и влаги в зоне сварки.
- Геометрию разделки кромок и величину зазора между деталями.
- Квалификацию сварщика (наличие действующих удостоверений, в том числе НАКС для ответственных конструкций).
2. Текущий контроль (в процессе сварки)
Мастер участка или технолог контролирует соблюдение режимов сварки: силу тока, напряжение, скорость перемещения горелки, температуру межпроходного нагрева (для толстостенных или легированных сталей). Это позволяет предотвратить дефекты на этапе их зарождения.3. Приемочный контроль (готового сварного соединения)
После завершения сварки и зачистки шва от шлака и брызг проводится оценка готового соединения. Она делится на разрушающие и неразрушающие методы. В серийном и штучном производстве мы применяем исключительно неразрушающие методы контроля (НК), которые позволяют проверить качество без повреждения изделия.Критерии оценки качества сварочного шва
Оценка проводится на соответствие установленным стандартам. Дефекты делятся на внешние (видимые) и внутренние (скрытые).Внешние (видимые) дефекты, которые мы не допускаем:
- Подрезы. Канавки вдоль края шва, ослабляющие сечение основного металла и создающие концентрацию напряжений.
- Непровары. Отсутствие сплавления между основным металлом и металлом шва или между слоями шва.
- Поры и свищи. Полости в металле шва, заполненные газом, которые резко снижают прочность.
- Наплывы. Натекание металла шва на основной металл без сплавления с ним.
- Трещины. Абсолютно недопустимый дефект любого размера, ведущий к хрупкому разрушению.
Геометрические критерии:
- Катет шва. Должен соответствовать чертежу (обычно равен толщине более тонкой из соединяемых деталей или указывается конструктором).
- Выпуклость или вогнутость. Должна находиться в пределах допусков, указанных в ГОСТ Р ИСО 5817.
- Равномерность чешуек. Свидетельствует о стабильности режима сварки и квалификации исполнителя.
Методы неразрушающего контроля (НК), применяемые в УралЦех
В зависимости от ответственности конструкции мы используем комбинацию методов для получения полной картины качества.| Метод контроля | Что выявляет | Область применения | Объем контроля |
|---|---|---|---|
| ВИК (Визуальный и измерительный) | Трещины, поры, подрезы, непровары, геометрические размеры шва. | Все типы металлоконструкций без исключения. | 100% всех сварных соединений |
| ПВК (Пенетрантный / Капиллярный) | Микротрещины и несплавления, выходящие на поверхность. | Нержавеющая сталь, алюминий, ответственные узлы. | Выборочно или 100% по требованию заказчика |
| УЗК (Ультразвуковой) | Внутренние дефекты: скрытые непровары, шлаковые включения, трещины в толще металла. | Толстостенные конструкции, несущие рамы, стыки под нагрузкой. | От 10% до 100% (зависит от класса ответственности) |
Главное правило: контроль ДО покраски
Многие недобросовестные производители проводят визуальный осмотр уже окрашенных изделий. Слой краски может скрыть микротрещины, поры или непровары, которые проявят себя только через полгода эксплуатации в виде очага коррозии.В «УралЦех» действует строгий регламент: полный цикл контроля качества сварных швов проводится исключительно на этапе "черного металла". Только после подписания мастером ОТК акта о соответствии швов, изделие поступает на дробеструйную обработку, грунтование и покраску.
Что происходит при выявлении дефекта?
Если в ходе контроля обнаруживается недопустимый дефект:- Дефектное место маркируется мелом или маркером.
- Дефект полностью удаляется механическим способом (зачистка шлифмашинкой или выборка дугой) до здорового металла.
- Место зачищается, обезжиривается и заваривается заново с соблюдением всех технологических параметров.
- Исправленный шов проходит повторный, внеочередной контроль.
Контакты для связи:
Телефон: 8 (800) 500-49-62 (бесплатно по РФ), 8 (343) 343-77-01
Электронная почта: komm@uralceh.ru
Адрес производства: Свердловская обл., г. Екатеринбург, ул. Адмирала Ушакова, 35
Роман Ватолин, главный инженер УралЦех
Ответы на вопросы
Визуально-измерительному контролю (ВИК) подвергаются 100% сварных соединений без исключения. Ультразвуковой или капиллярный контроль применяется выборочно (от 10% до 100%) в зависимости от класса ответственности конструкции и требований конкретного проекта.
ВИК — это визуально-измерительный контроль. Он проводится с помощью лупы с подсветкой, штангенциркуля, шаблонов сварщика (УШС) и специальных измерительных линеек. Это позволяет точно измерить катет шва, глубину подреза и другие геометрические параметры.
Да. Если в договоре прописано требование инструментального контроля (УЗК или ПВК), мы предоставляем официальное заключение лаборатории неразрушающего контроля с результатами проверки и подписью сертифицированного специалиста.
Мы руководствуемся ГОСТ 23118 (Конструкции стальные строительные), ГОСТ Р ИСО 5817 (Сварка. Соединения сварные плавлением. Уровни качества) и ГОСТ 3242 (Методы контроля качества сварных соединений).
Краска маскирует поверхностные дефекты, такие как микротрещины, мелкие поры или непровары. Контроль после покраски не дает гарантии качества. Мы проверяем швы на этапе "черного металла", а покраска служит финишной защитой уже проверенного соединения.
Помимо ВИК, для этих материалов мы часто применяем пенетрантный (капиллярный) метод. На шов наносится специальный проникающий состав, который затекает в микротрещины. После проявления дефекты становятся ярко видимыми невооруженным глазом.
Катет — это кратчайшее расстояние от поверхности одной из свариваемых деталей до границы шва. Он определяет расчетную прочность соединения. Если катет меньше проектного, шов не выдержит расчетной нагрузки. Мы измеряем его специальными шаблонами.
Да. Все наши сварщики проходят внутреннюю аттестацию, а специалисты, работающие с ответственными конструкциями, имеют действующие удостоверения НАКС (Национальное Агентство Контроля Сварки).
Подрез — это углубление (канавка) в основном металле вдоль края шва. Он создает резкий перепад сечений, что приводит к концентрации напряжений. При вибрационных или динамических нагрузках именно с подреза начинается усталостная трещина.
Да, мы оказываем услуги лабораторного и визуального контроля качества сварки сторонних металлоконструкций с выдачей официального заключения.
Да. При низких температурах мы проводим предварительный и сопутствующий подогрев металла. Контроль включает проверку температуры кромок перед сваркой и скорости остывания шва после нее, чтобы предотвратить образование закалочных структур и трещин.
Абсолютно безопасен. Это неразрушающий метод. Ультразвуковые волны проходят сквозь металл и отражаются от внутренних неоднородностей, не нанося никакого вреда структуре материала.
Поры возникают из-за плохой защиты сварочной ванны газом или загрязнения кромок. Мы контролируем расход и чистоту газа, длину вылета электрода, а также требуем от сварщиков тщательной зачистки и обезжиривания кромок перед началом работы.
Мы несем гарантийные обязательства. Если экспертиза подтвердит, что дефект является производственным браком (а не следствием неправильной эксплуатации или перегрузки), мы обязуемся устранить его своими силами и за свой счет, либо компенсировать затраты на ремонт.
Благодаря наличию собственного штата специалистов ОТК и современного оборудования, мы интегрируем проверку в поточный процесс. Это не тормозит производство: проверка выполняется параллельно со сборкой следующих узлов.
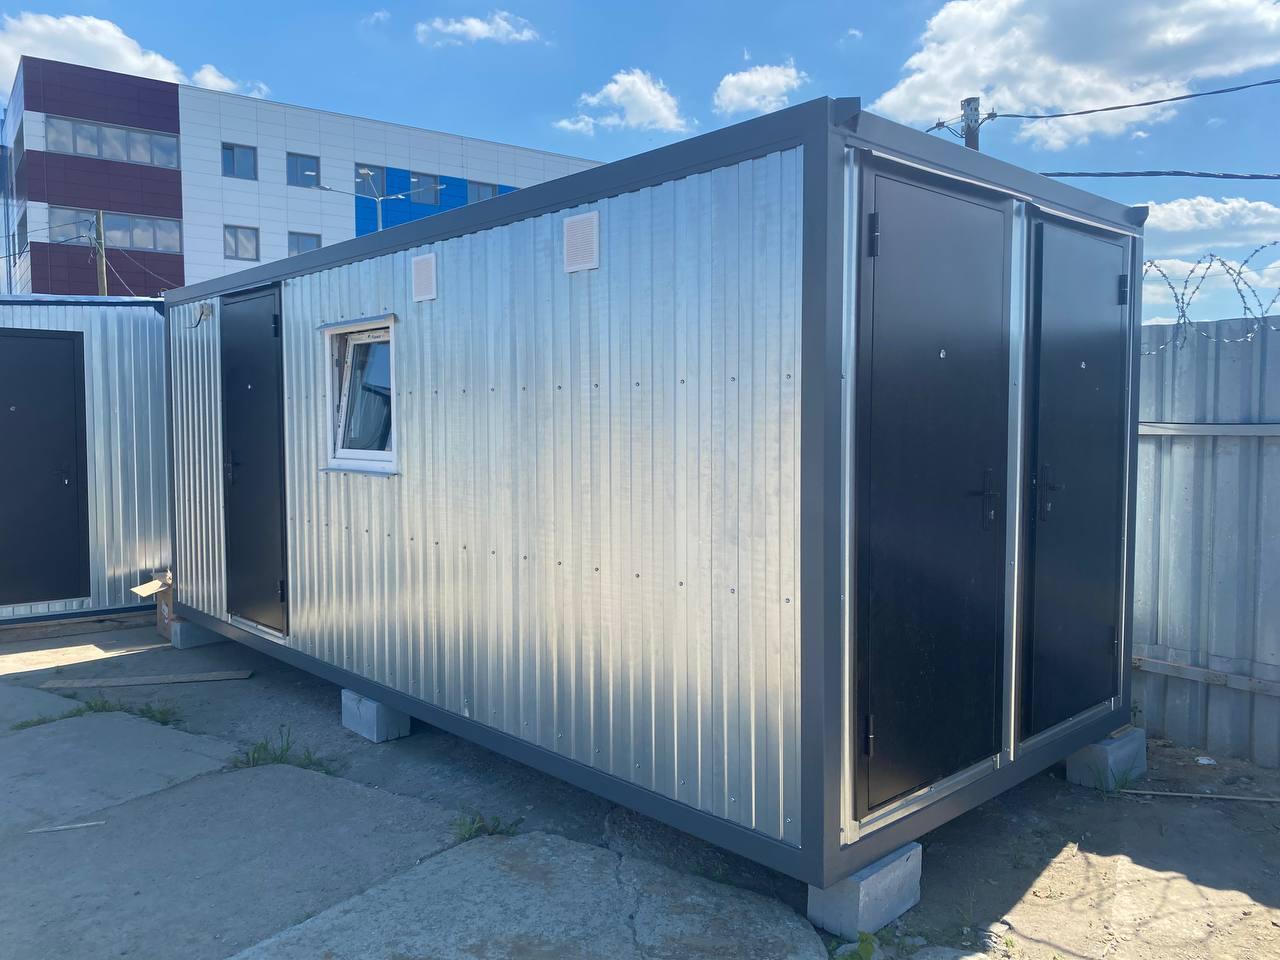
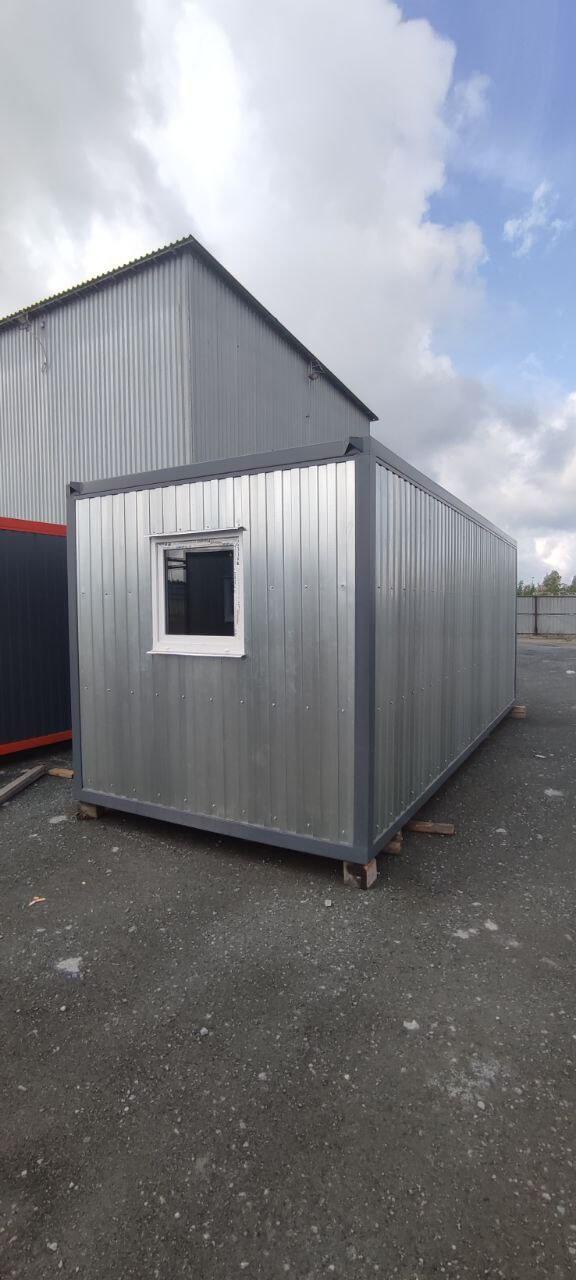
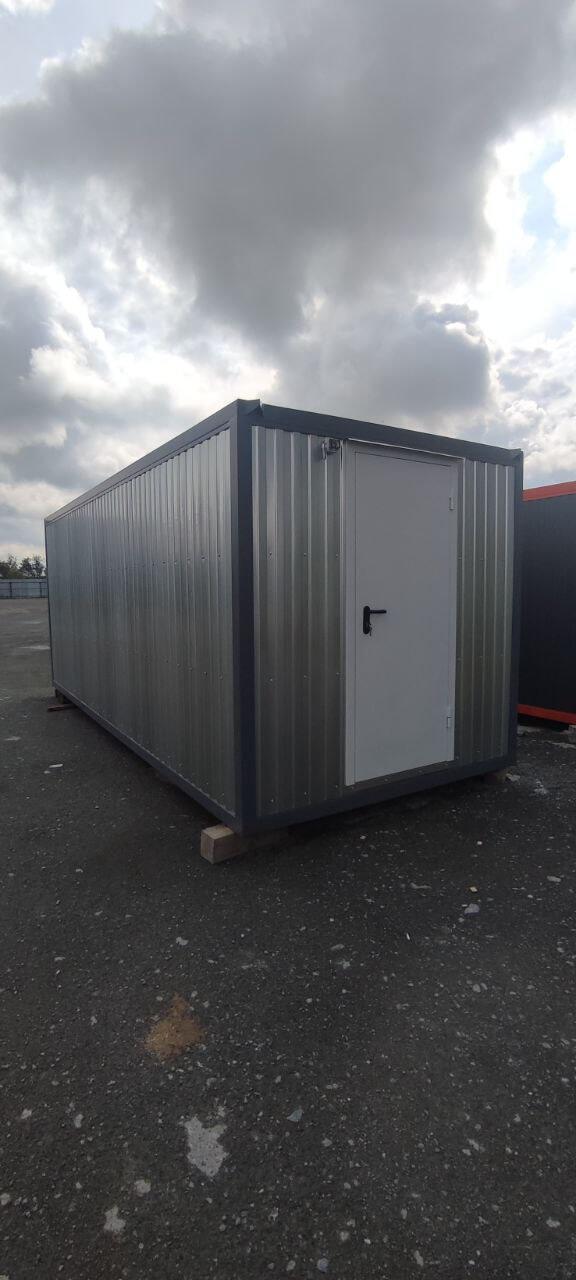
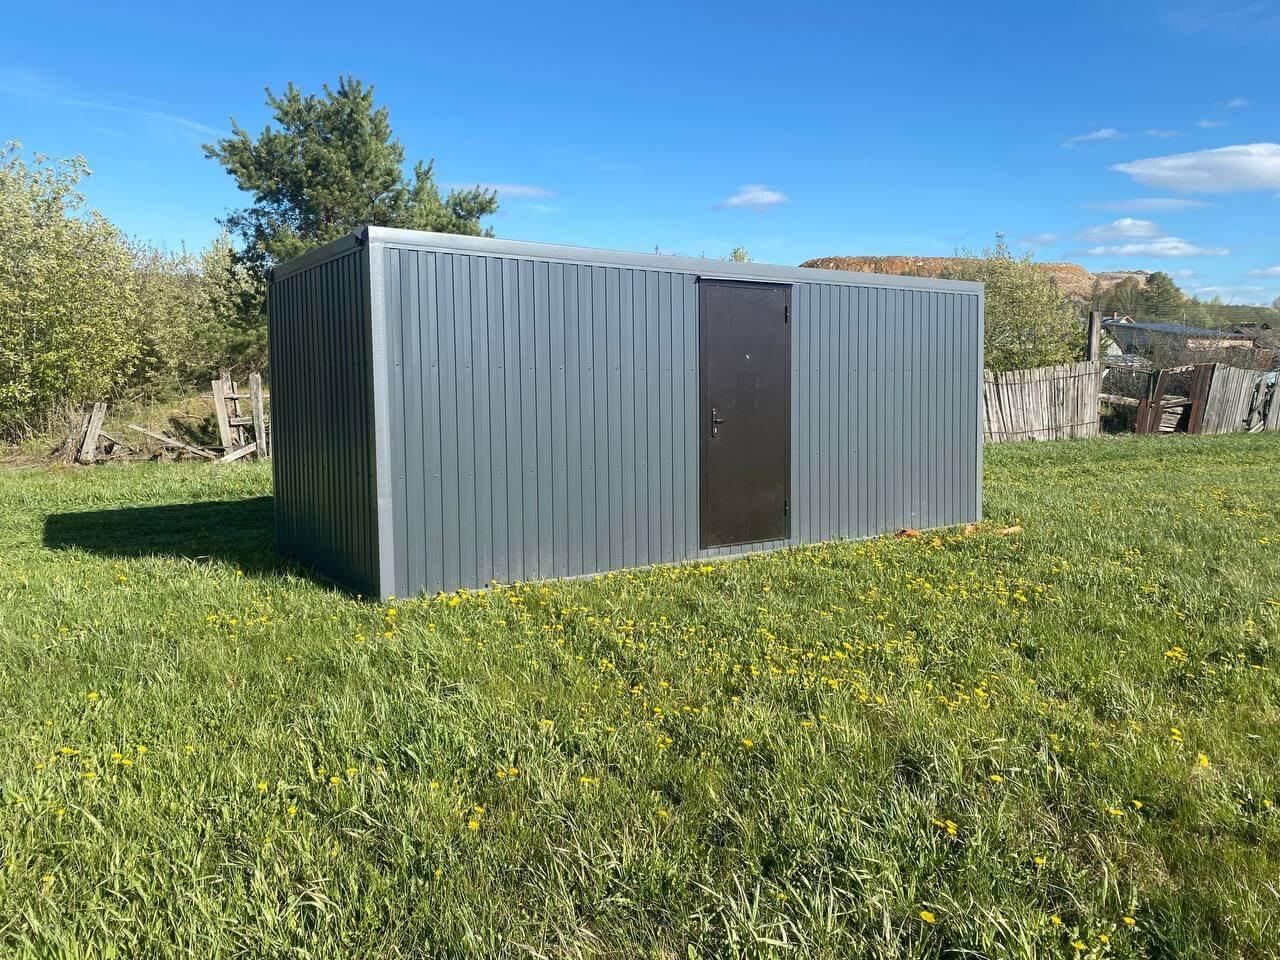
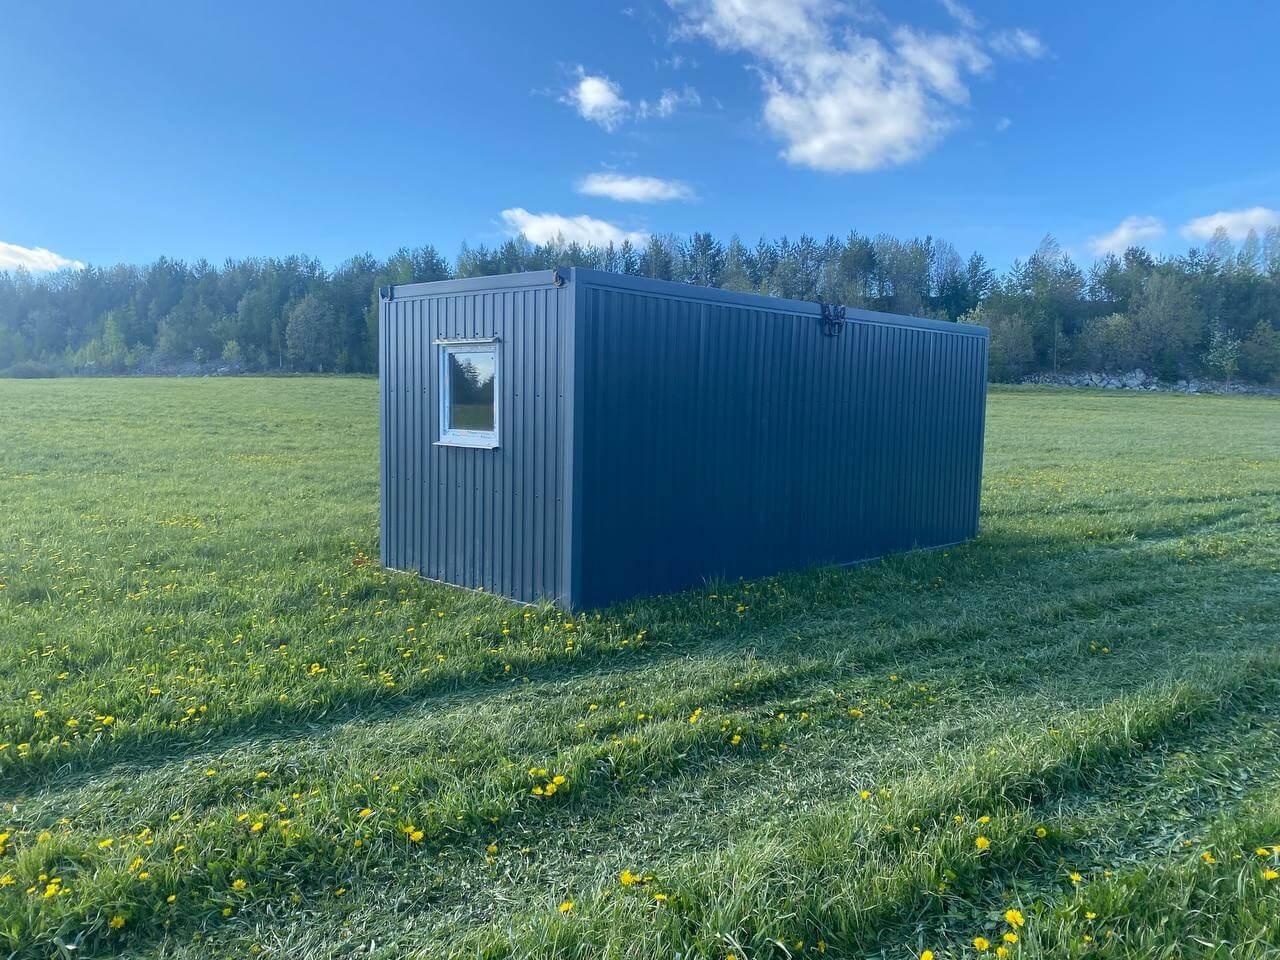
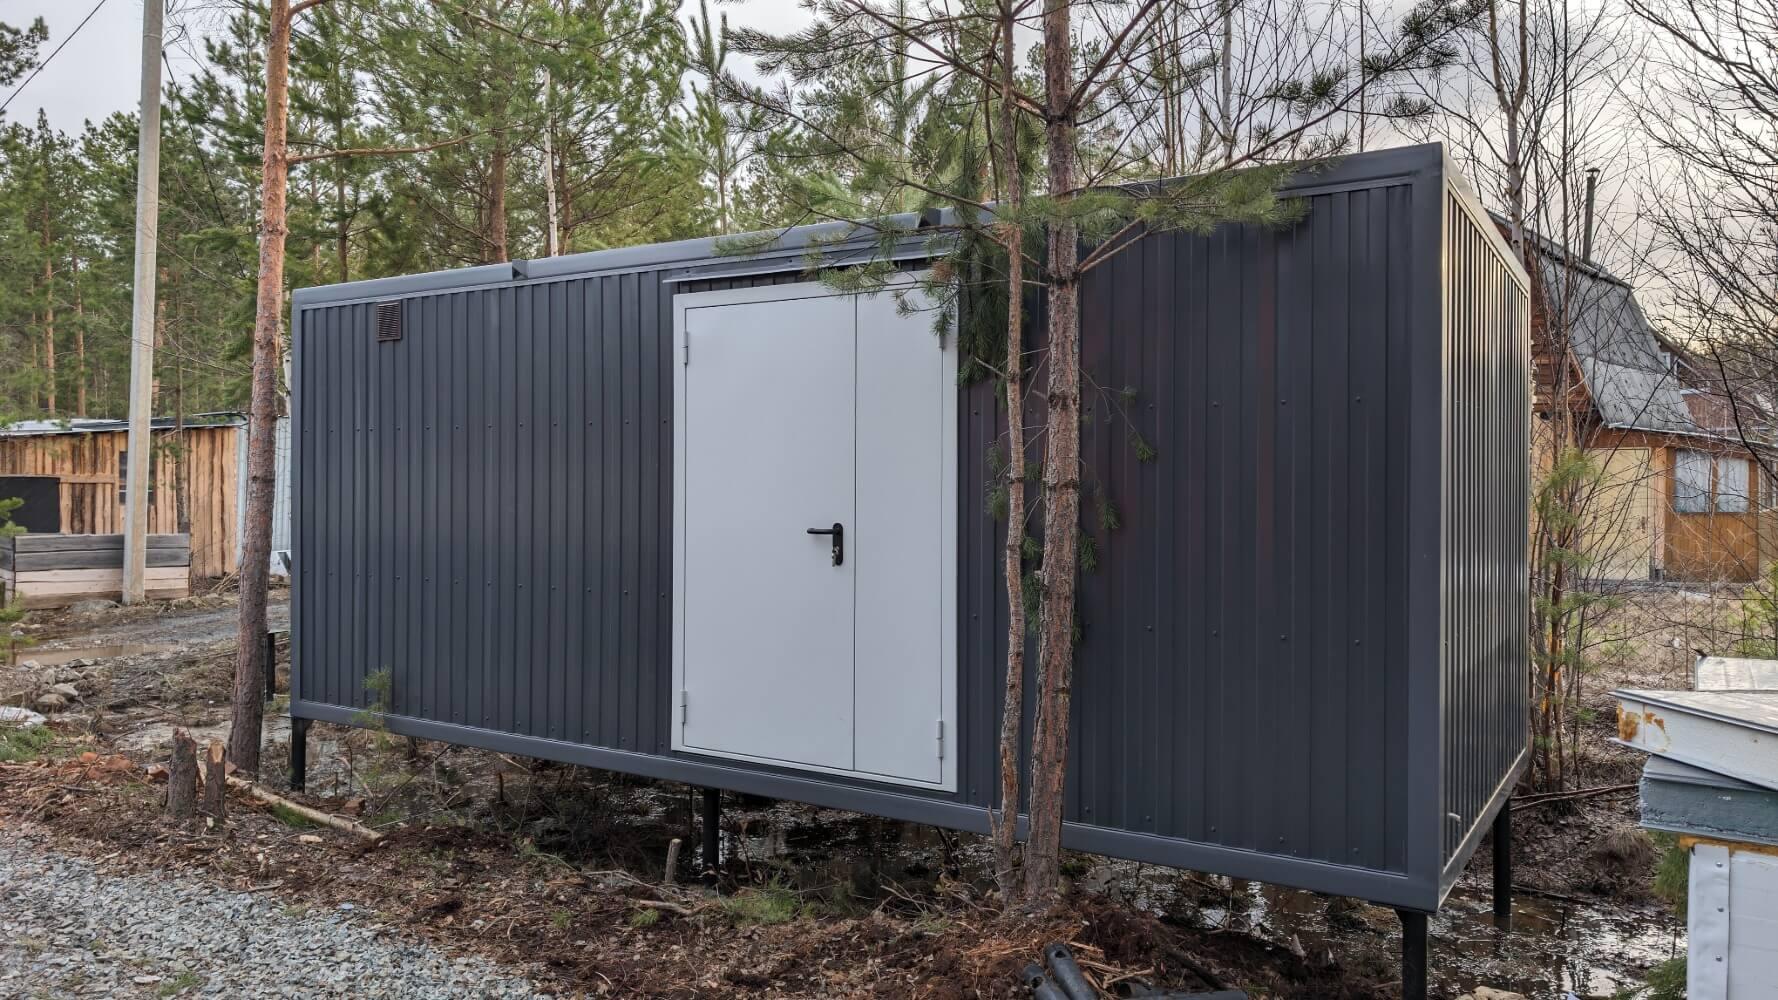
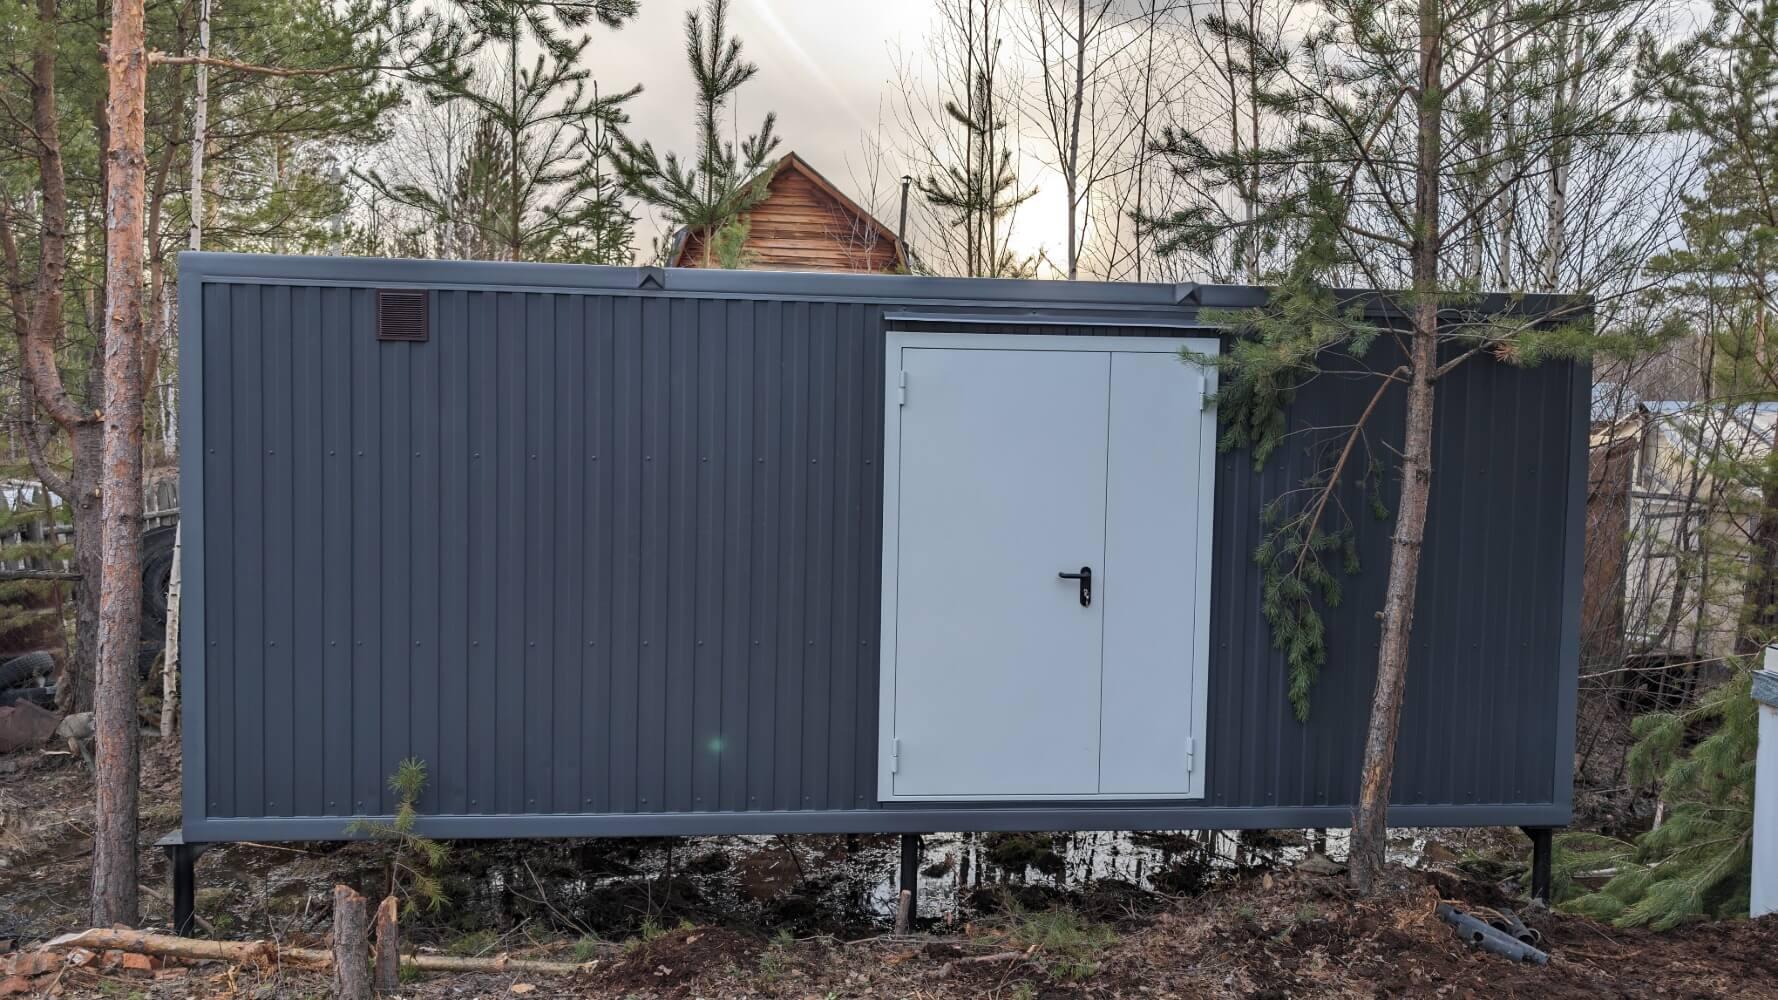
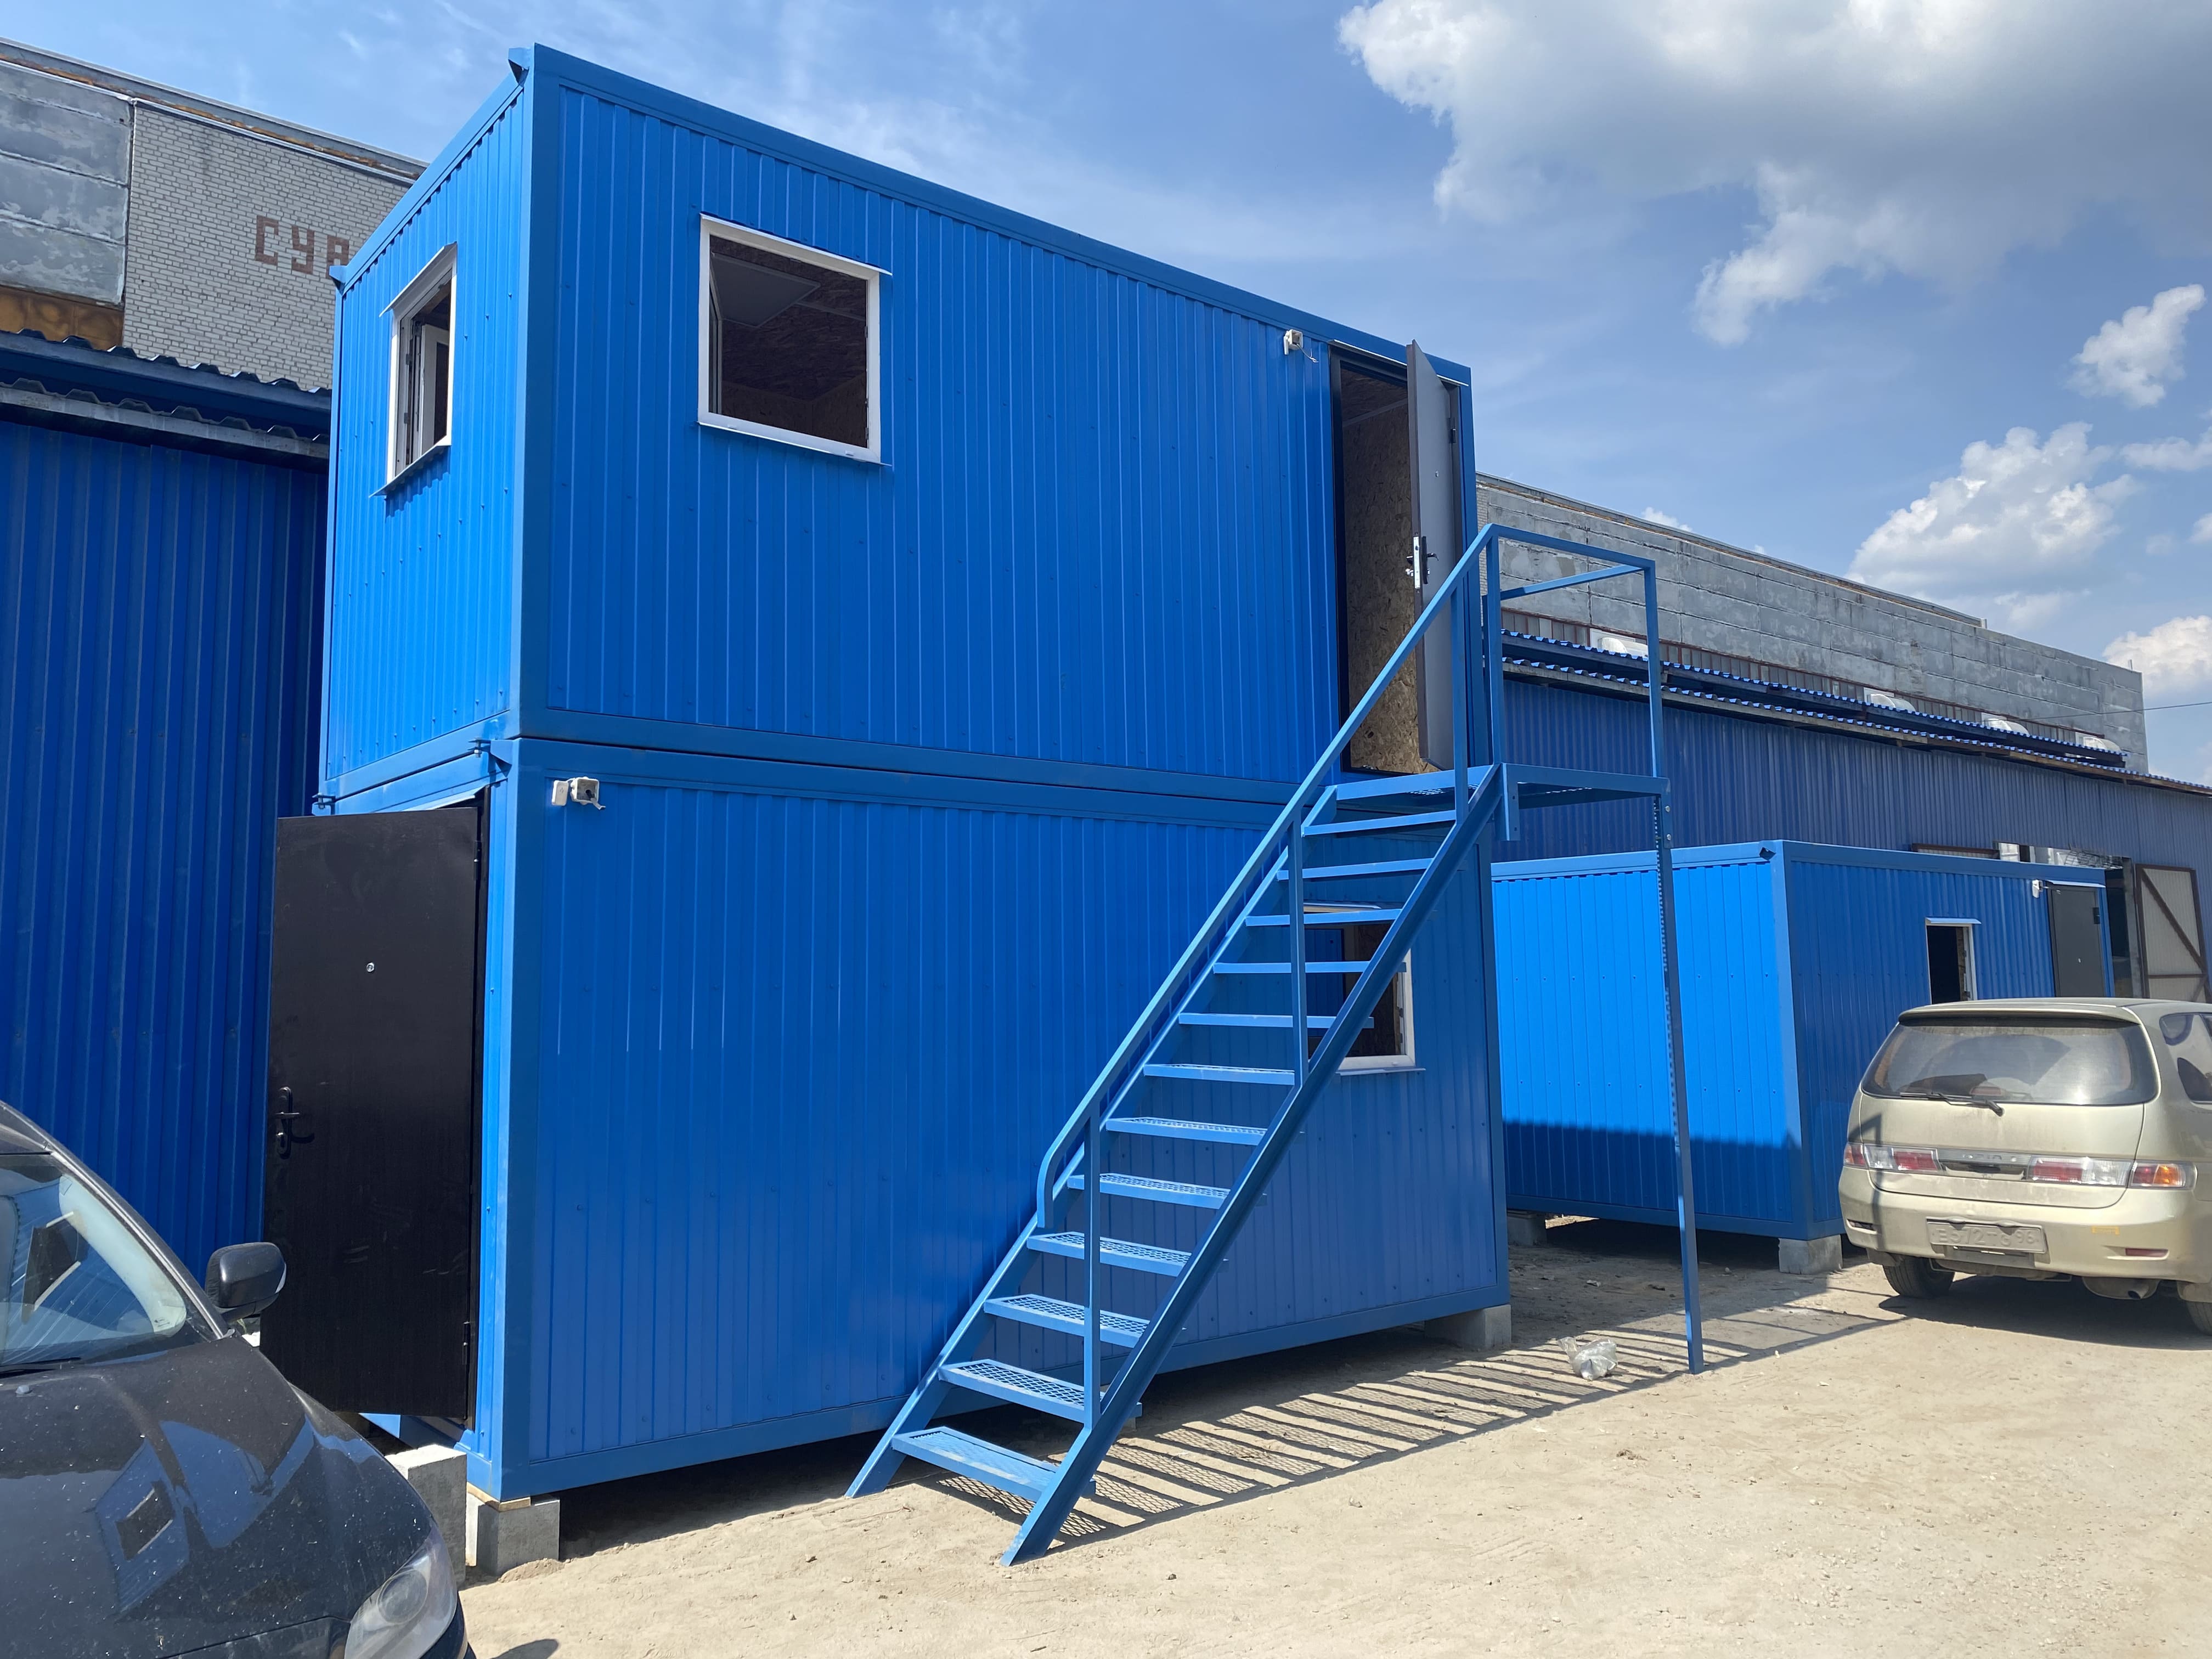
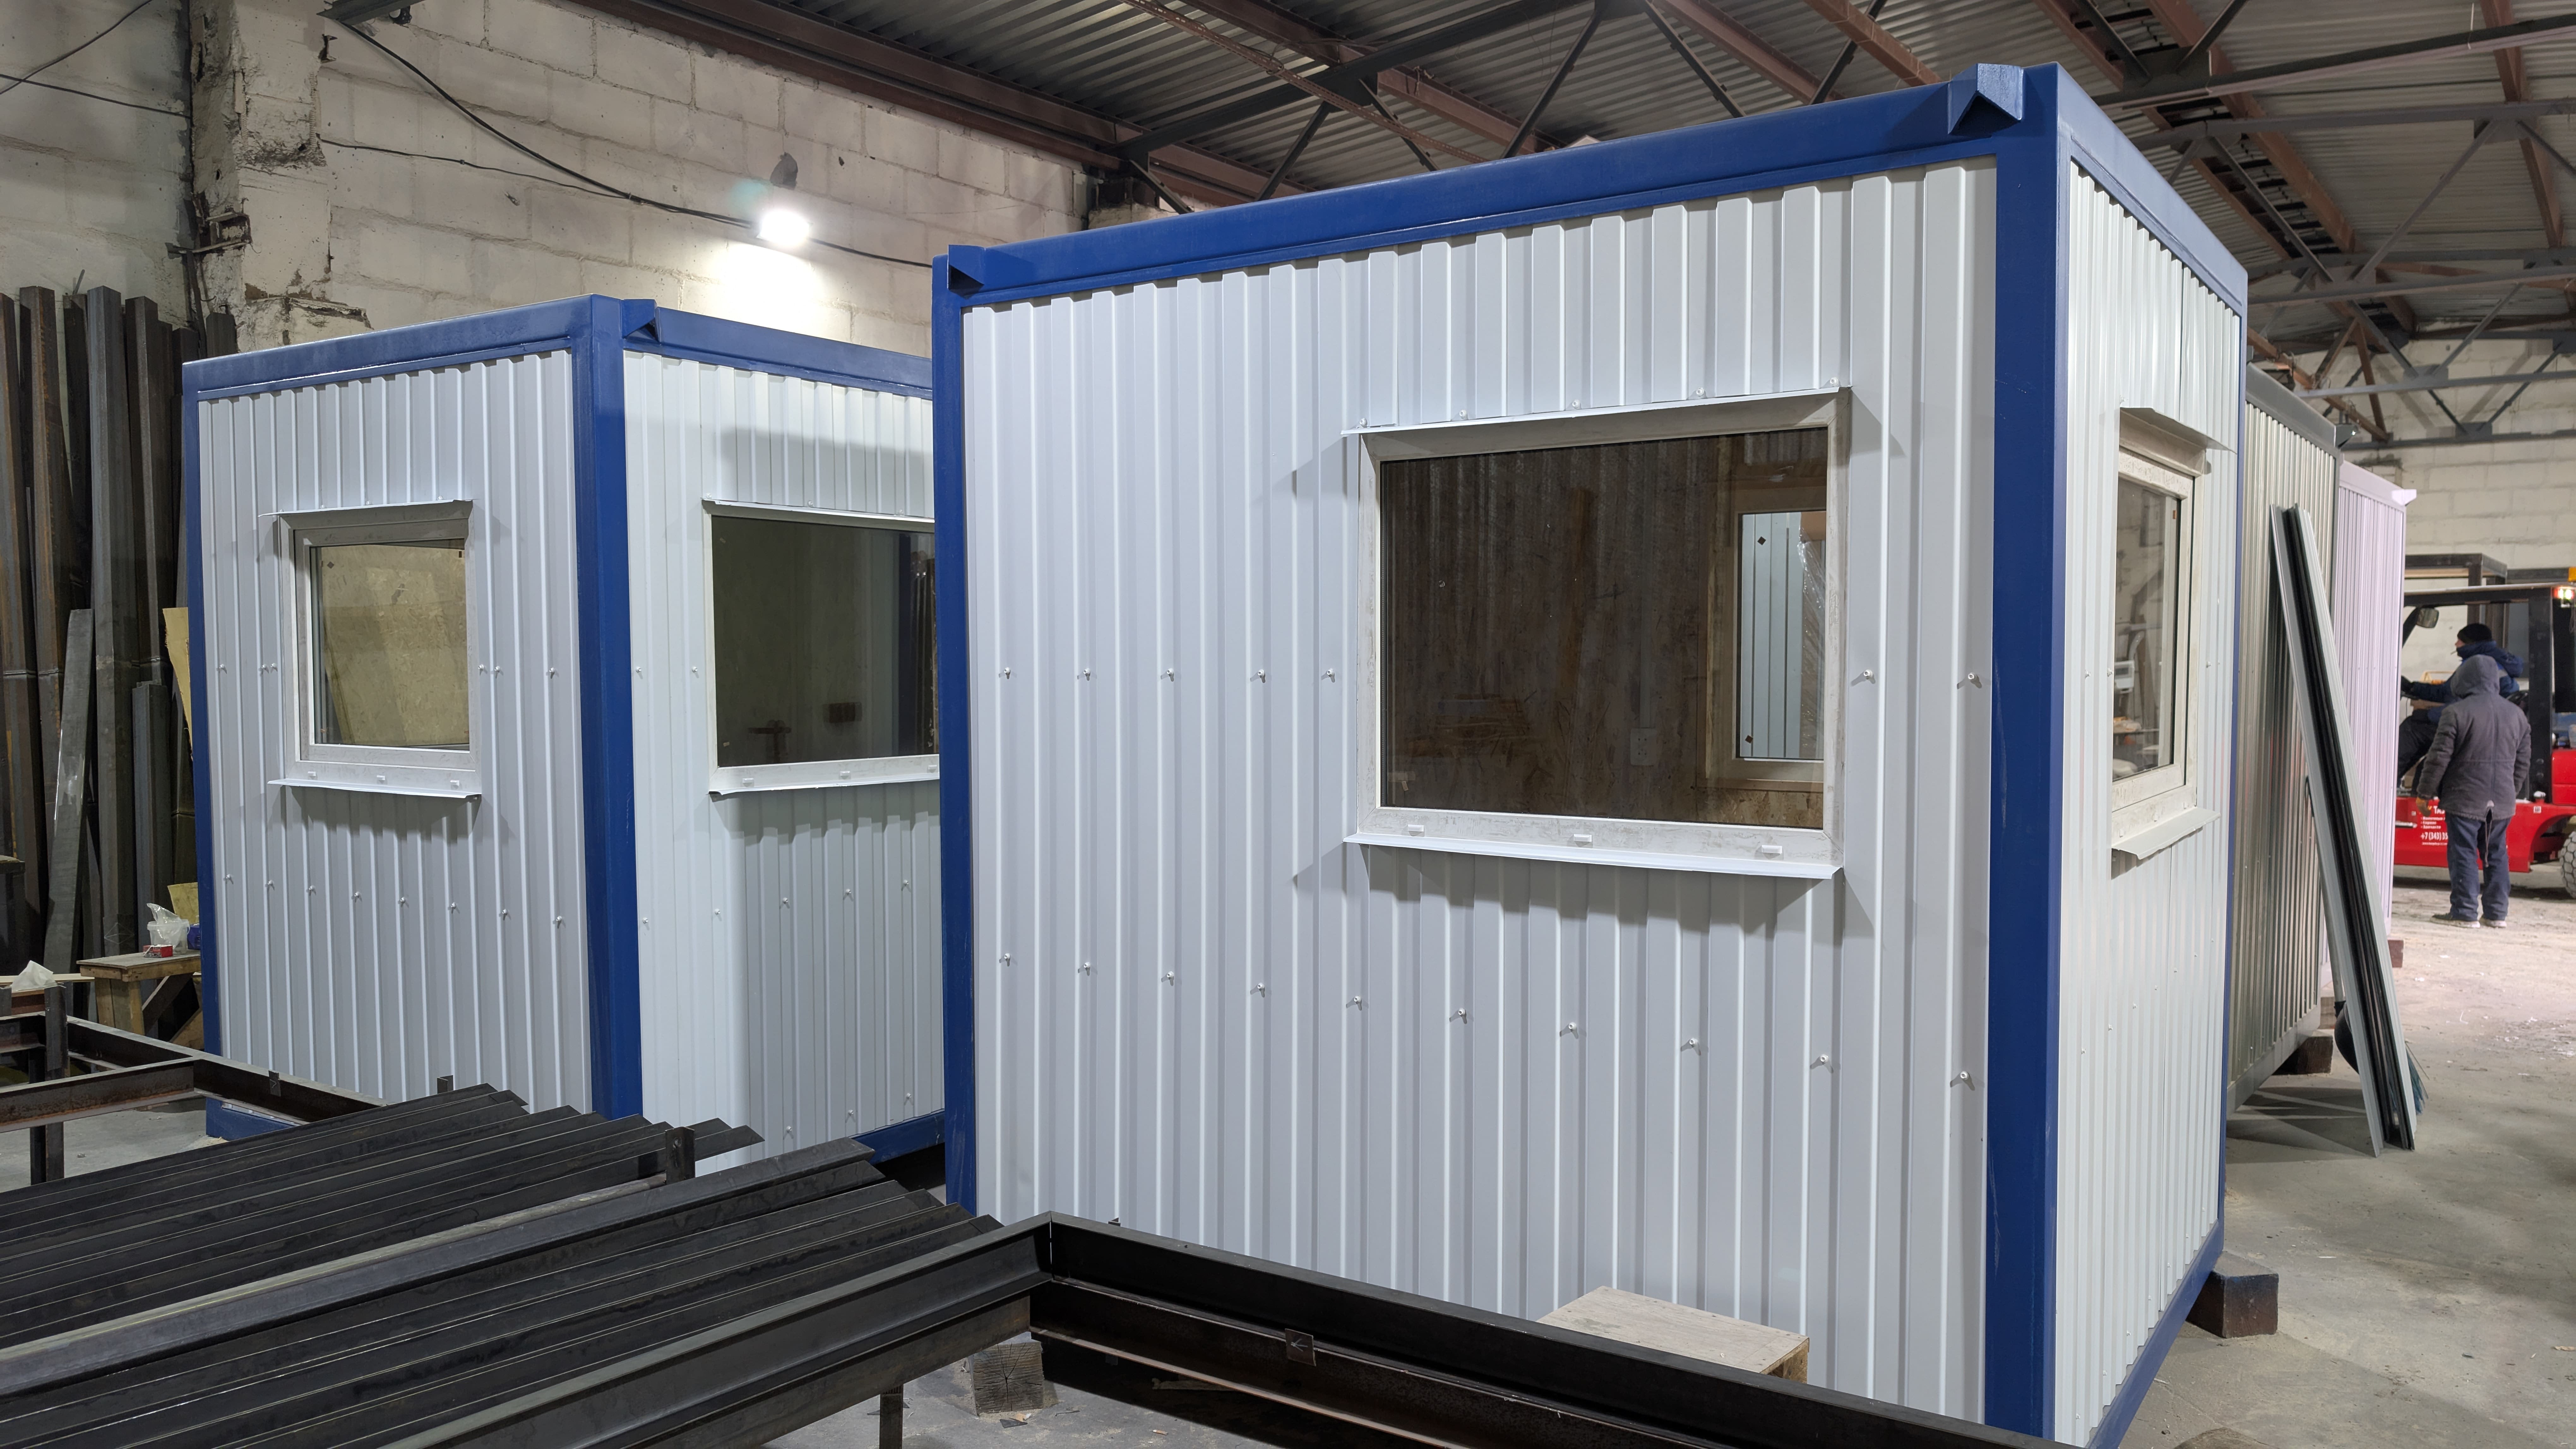
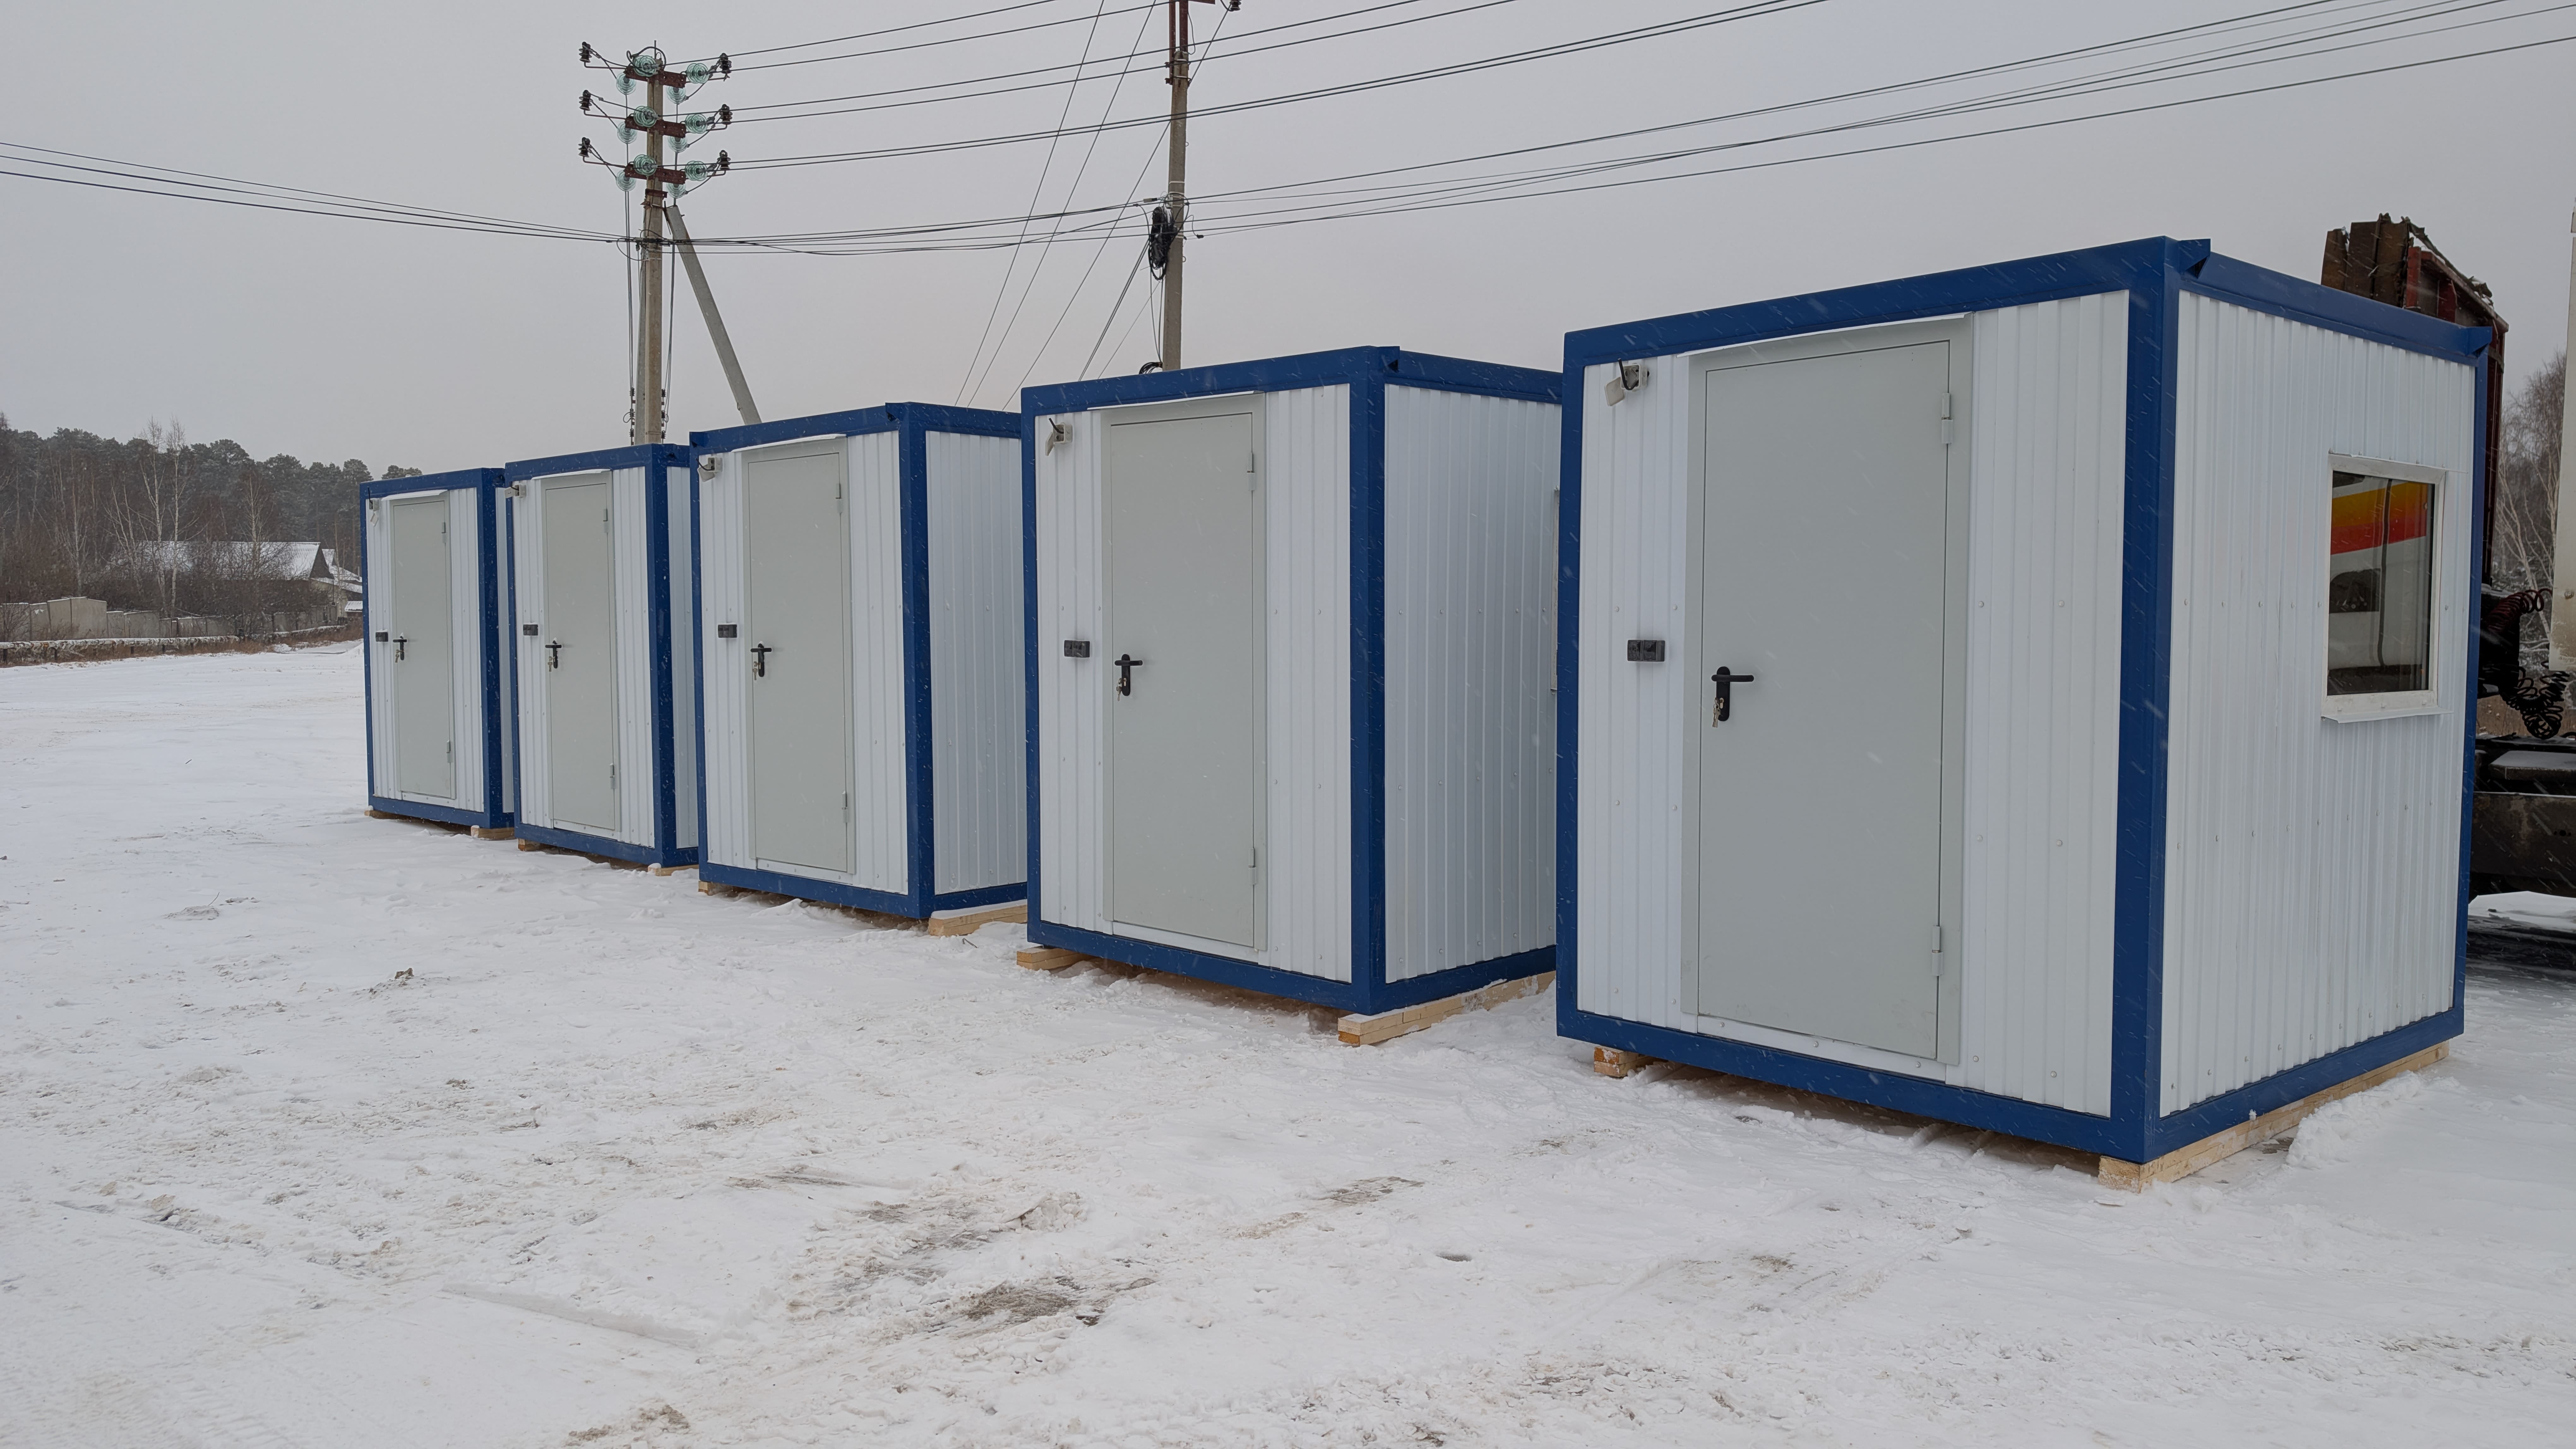
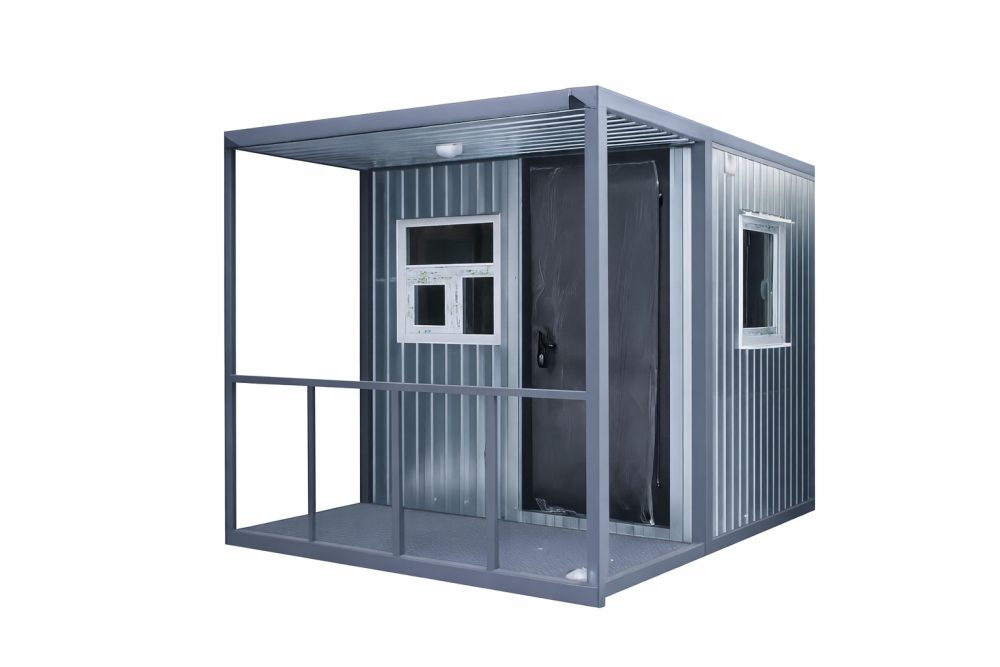
Бытовки и блок-контейнеры
Способы оплаты
Свяжитесь с нами для получения сметы на изготовление бытовок с требуемыми характеристиками
Заполните контактные данные,
мы свяжемся с вами в течение 15 минут
мы свяжемся с вами в течение 15 минут