


«Пищевая нержавейка»: 304, 316 и 430 — что действительно безопасно и долговечно
Разбираем марки пищевой нержавеющей стали: ключевые отличия AISI 304, 316 и 430. Почему сталь 430 магнитится и дешевле, как соль и кислоты разрушают посуду и оборудование, правильная маркировка, пассивация швов и выбор материала для пищевого производства в УралЦех, Екатеринбург.
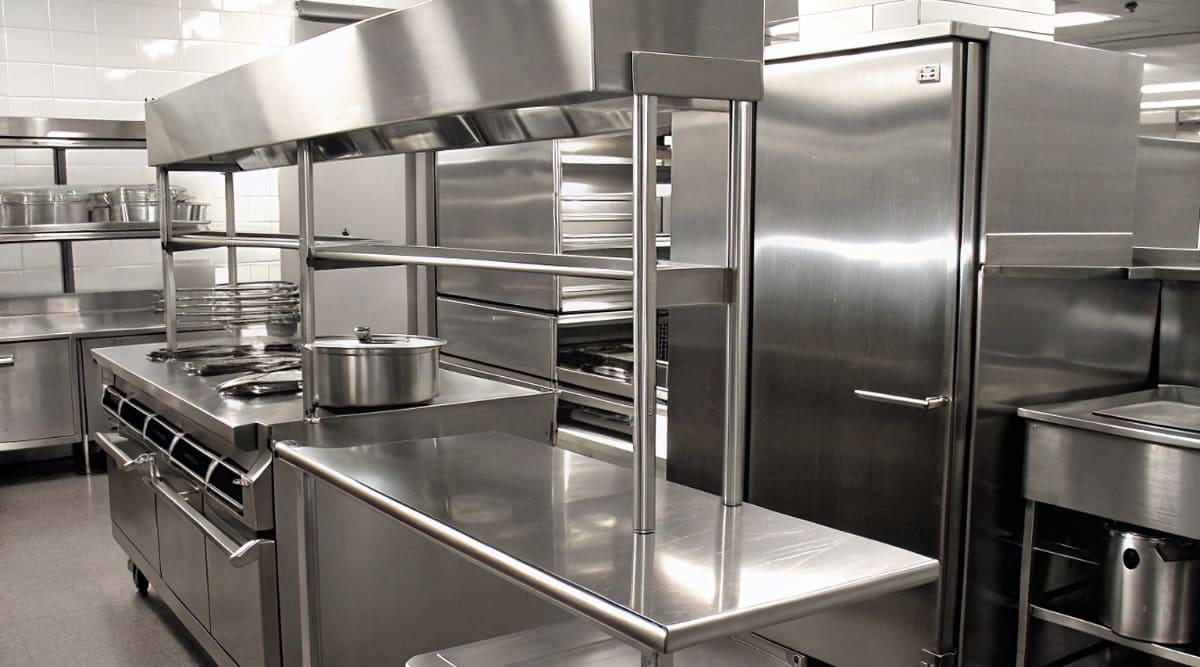
Вы покупаете «нержавеющую» кастрюлю, заказываете стол для пищевого блока или емкость для засола, и все выглядит идеально. Но через месяц на дне появляются рыжие точки, швы темнеют, а металл покрывается язвами. Продавец клянется, что это «настоящая пищевая нержавейка», но реальность неумолима: не всякая сталь, которая не ржавеет на складе, выдержит контакт с солью, кислотами и агрессивной мойкой.
Понятие «пищевая нержавейка» — это не магия, а строгий химический состав и правильная обработка поверхности. Разница в цене между листами может достигать 2–3 раз, и эта разница определяется не наценкой, а содержанием никеля, молибдена и структурой кристаллической решетки.
Разбираем, чем реально отличаются марки AISI 430, 304 и 316, где начинается коррозия, почему магнит — плохой советчик, и как УралЦех гарантирует безопасность и долговечность пищевого оборудования.
Химия вопроса: почему одна нержавейка «пищевая», а другая нет
Способность стали не ржаветь обеспечивается хромом (Cr). Когда его содержание превышает 10,5%, на поверхности металла мгновенно образуется тончайшая, невидимая пленка оксида хрома (Cr₂O₃). Она пассивна: не вступает в реакцию с продуктами и защищает основной металл от кислорода и влаги. Если пленка повреждается, она способна к «самозалечиванию», но только при наличии кислорода и отсутствии агрессивных ионов, таких как хлор.
На рынке доминируют три марки, и каждая занимает свою нишу:
AISI 430 (аналог 12Х17): Бюджетный вариант с подвохом
Это ферритная нержавеющая сталь. В ней есть хром (16–18%), но практически нет никеля (Ni).- Плюсы: Низкая цена, хорошая формуемость, устойчива к атмосферной коррозии в сухих помещениях.
- Минусы: Магнитится. Низкая коррозионная стойкость в агрессивных средах. Быстро покрывается питтингом (точечной коррозией) от контакта с солью, уксусом или хлорсодержащей химией.
- Где допустима: Декоративные элементы, сухие складские стеллажи, кратковременный контакт с нейтральными сухими продуктами. Для активной готовки или хранения солений не подходит.
AISI 304 (аналог 08Х18Н10): Золотой стандарт общепита
Это аустенитная сталь. Содержит 18% хрома и 8–10% никеля. Никель стабилизирует структуру, делая сталь немагнитной (в отожженном состоянии) и резко повышая ее химическую стойкость.- Плюсы: Отличная сопротивляемость большинству пищевых кислот (молочная, уксусная, фруктовые), солям и моющим средствам. Высокая пластичность и ударная вязкость при низких температурах.
- Минусы: Уязвима к длительному воздействию высоких концентраций хлоридов (поваренная соль, отбеливатели) при повышенных температурах.
- Где допустима: 90% пищевого оборудования: разделочные столы, емкости для хранения, варочные котлы, дымоходы, бытовая и профессиональная посуда.
AISI 316 (аналог 03Х17Н14М3): Тяжелая артиллерия
Это модификация стали 304, в которую добавлен молибден (Mo) в количестве 2–3%.- Плюсы: Молибден кардинально повышает стойкость к точечной (питтинговой) и щелевой коррозии, особенно в средах, содержащих хлориды (морская вода, рассолы, агрессивные дезинфектанты).
- Минусы: Высокая стоимость (на 30–50% дороже 304 из-за цен на никель и молибден).
- Где допустима: Оборудование для переработки морепродуктов, мясных и рыбных рассолов, фармацевтические емкости, зоны с постоянной санитарной обработкой хлорными средствами, прибрежные объекты.
| Характеристика | AISI 430 (12Х17) | AISI 304 (08Х18Н10) | AISI 316 (03Х17Н14М3) |
|---|---|---|---|
| Тип структуры | Ферритная | Аустенитная | Аустенитная |
| Ключевые легирующие элементы | Cr (16–18%) | Cr (18%), Ni (8–10%) | Cr (17%), Ni (12%), Mo (2.5%) |
| Магнитные свойства | Магнитится | Не магнитится (слабо после гибки) | Не магнитится |
| Стойкость к поваренной соли и хлору | Низкая (быстрый питтинг) | Средняя (требует смывания) | Высокая |
| Типичное применение | Декор, сухие стеллажи, дешевая посуда | Столы, емкости, дымоходы, профессиональная кухня | Рассолы, морепродукты, фармацевтика, химия |
Где начинается коррозия: соль, кислоты и ошибки эксплуатации
Даже сталь AISI 304 может заржаветь, если нарушить правила эксплуатации. Вот три главных врага «пищевой» нержавейки:
- Хлориды (поваренная соль, хлорные отбеливатели). Ионы хлора агрессивно атакуют оксидную пленку, вызывая питтинговую (точечную) коррозию. Маленькая рыжая точка на дне кастрюли или емкости — это не налет, а язва, которая будет углубляться в металл, даже если продукт убрали. Для 430-й стали этот процесс начинается почти мгновенно, для 304-й — при длительном контакте с концентрированным рассолом, для 316-й — порог значительно выше.
- Пищевые кислоты при нагреве. Длительное хранение или варка томатной пасты, уксуса, лимонного сока в некачественной посуде вымывает ионы хрома из поверхностного слоя. Если емкость не предназначена для этого (например, сделана из 430-й стали), она потемнеет и начнет корродировать.
- Механические повреждения и «голодание» кислородом. Оксидная пленка восстанавливается только при доступе кислорода. Если вы чистите нержавейку металлической мочалкой, оставляя глубокие царапины, или если грязь забила угол сварного шва, доступ кислорода перекрывается. В этой «щели» начинается щелевая коррозия.
Как УралЦех гарантирует качество пищевого оборудования
При изготовлении емкостей, столов, зонтов и технологических линий мы не просто режем металл, а обеспечиваем его гигиеничность и коррозионную стойкость на десятилетия.
Входной контроль и сертификация
Мы используем только сертифицированный прокат с паспортами качества. Каждая партия проверяется портативным спектрометром на соответствие химического состава заявленной марке (особенно на содержание Ni и Mo, которые часто «экономят» недобросовестные поставщики).Аргонодуговая сварка и пассивация швов
При сварке нержавейки высокие температуры выжигают хром в зоне термического влияния, делая шов уязвимым для ржавчины (так называемая «цвета побежалости»). После сварки мы обязательно выполняем травление и пассивацию специальными кислотными пастами или гелями. Это удаляет окалину и принудительно восстанавливает защитный слой оксида хрома. Шов становится таким же стойким, как и основной металл.Санитарная полировка поверхности
Для оборудования, контактирующего с продуктами, мы выполняем шлифовку и полировку до шероховатости Ra ≤ 0,8 мкм. Гладкая поверхность не позволяет бактериям и остаткам пищи закрепляться в микропорах, что облегчает мойку и предотвращает биокоррозию.Типичные ошибки при выборе и эксплуатации
- Покупка 430-й стали для влажных или соленых задач. Экономия на этапе закупки оборачивается заменой оборудования через год из-за сквозной коррозии.
- Использование «Белизны» и хлорных средств для мойки 304-й стали. Хлор убивает пассивный слой. Если такое средство применяется, его необходимо немедленно и обильно смывать большим количеством воды.
- Ориентация только на магнит. Да, 430 магнитится сильно. Но 304-я сталь после холодной деформации (гибки, вальцовки) может слабо магнититься в местах изгиба из-за частичного превращения аустенита в мартенсит. Это нормально и не делает ее «непищевой».
- Хранение агрессивных продуктов в поврежденной таре. Глубокие царапины от ножа на разделочном столе из нержавейки становятся центрами коррозии. Их необходимо зашлифовывать.
Выбор марки стали — это баланс между бюджетом и условиями эксплуатации. Для сухого склада хватит и 430-й, для стандартной кухни незаменима 304-я, а для рассольных чанов или прибрежной зоны нужна только 316-я. Если вы проектируете пищевого производство или заказываете оборудование — доверьте подбор материала инженерам. Мы рассчитаем нагрузки, подберем марку и обеспечим правильную обработку швов.
Контакты для связи:
Телефон: 8 (800) 500-49-62 (бесплатно по РФ), 8 (343) 343-77-01
Электронная почта: komm@uralceh.ru
Адрес производства: Свердловская обл., г. Екатеринбург, ул. Адмирала Ушакова, 35
Роман Ватолин, главный инженер УралЦех
Ответы на вопросы
Не совсем. Аустенитные стали (304, 316), которые считаются эталоном пищевой нержавейки, в исходном отожженном состоянии не магнитятся. Однако после холодной обработки (гибки, вальцовки, глубокой вытяжки) в местах деформации структура металла частично меняется, и он может слабо притягивать магнит. Это технологическая особенность, а не признак подделки. А вот ферритная сталь 430 магнитится всегда и сильно.
Основная причина — химический состав. Сталь 430 не содержит никеля (дорогого легирующего элемента), в то время как в 304 его около 8–10%. Отсутствие никеля удешевляет производство, но делает металл менее пластичным и значительно снижает его стойкость к кислотам и солям.
Кратковременно — да, с последующим тщательным мытьем. Для длительного хранения концентрированных рассолов (особенно при повышенных температурах) настоятельно рекомендуется использовать сталь AISI 316 с добавлением молибдена, который блокирует разрушительное действие ионов хлора. В 304-й стали это со временем приведет к появлению питтинга (точечных язв).
При сварке высокие температуры разрушают защитный слой оксида хрома в зоне шва, и там появляется окалина («цвета побежалости»). Этот участок становится уязвимым для ржавчины. Пассивация — это обработка шва специальной кислотной пастой или гелем, которая удаляет окалину и принудительно восстанавливает защитную пленку хрома. Без этой процедуры даже 316-я сталь начнет ржаветь по шву.
Самый простой способ — магнит. 430-я сталь будет притягивать его сильно и уверенно. 304-я либо не притянет вообще, либо покажет очень слабое притяжение только в местах сильной гибки. Также можно использовать каплю медного купороса: на 430-й стали она оставит темный медный след, на 304-й реакции не будет (но этот метод менее надежен и может испортить полировку).
Это точечная коррозия, вызванная локальным разрушением защитного слоя. Чаще всего виноваты: длительное воздействие поваренной соли (особенно если соль не растворена в воде и лежит на дне), использование хлорсодержащих моющих средств без обильного смывания или царапины от металлической мочалки, в которых скопилась грязь и нет доступа кислорода.
Для обычного разделочного или сервировочного стола в ресторане AISI 316 — это избыточно и неоправданно дорого. Золотым стандартом для таких задач является AISI 304. Она отлично выдерживает контакт с продуктами, водой и стандартными моющими средствами. 316-ю стоит брать только для специфических задач: работа с морепродуктами, агрессивными дезинфектантами или в условиях морского климата.
Крайне не рекомендуется, особенно для марок 430 и 304. Хлор агрессивно разрушает пассивный оксидный слой, провоцируя питтинговую коррозию. Если использование хлорных дезинфектантов необходимо по санитарным нормам, их нужно наносить на короткое время и немедленно, очень обильно смывать чистой водой, не оставляя высыхать на поверхности.
На саму химическую стойкость (способность образовывать защитную пленку) толщина не влияет. Однако более толстый металл имеет больший запас на коррозионный износ. Если на тонком листе (0,5 мм) образуется питтинг, он быстро станет сквозным отверстием. Лист толщиной 1,5–2,0 мм прослужит в тех же условиях значительно дольше, сохраняя герметичность и жесткость конструкции.
Для вытяжных зонтов и дымоходов, где присутствует конденсат, содержащий кислоты и соли из пищевых испарений, минимально допустимым уровнем является AISI 304. Использование стали 430 для таких целей — распространенная ошибка: конденсат быстро вызывает коррозию, и зонт начинает «ржаветь» изнутри уже через полгода эксплуатации. Для промышленных кухонь с высокой нагрузкой часто применяют и 316-ю сталь.
Бытовки и блок-контейнеры





Способы оплаты
Свяжитесь с нами для получения сметы на изготовление бытовок с требуемыми характеристиками
Заполните контактные данные,
мы свяжемся с вами в течение 15 минут
мы свяжемся с вами в течение 15 минут