

Сварка нержавейки и алюминия: почему это дороже и нюансы для заказчика
Почему сварка нержавейки и алюминия стоит дороже обычной стали? Разбор технологий TIG, стоимости расходников, сложностей защиты от коррозии и деформаций.
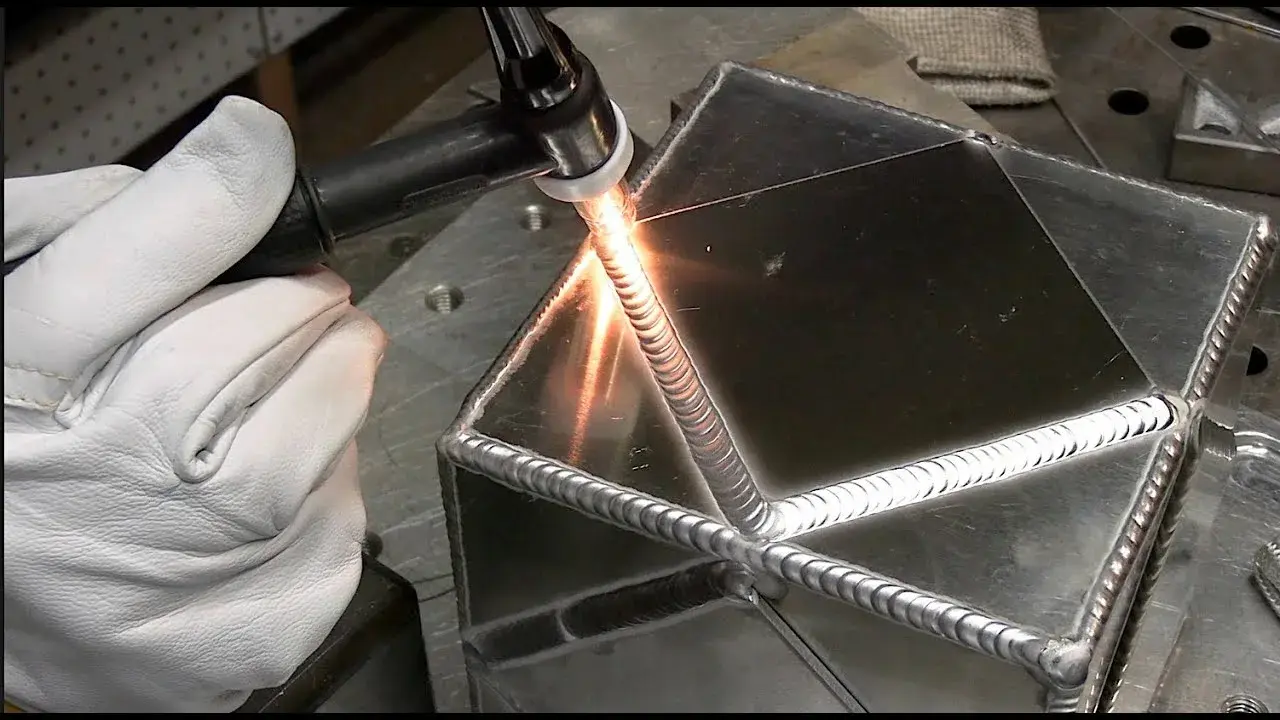
При запросе стоимости изготовления изделия из нержавеющей стали или алюминия заказчики часто удивляются: смета оказывается в 2–3 раза выше, чем для аналогичной детали из черного металла. Возникает закономерный вопрос: это необоснованная наценка или реальная сложность процесса?
Ответ однозначен: это реальная сложность. Сварка коррозионностойких и цветных металлов — это не просто «соединить два куска». Это высокоточная технологическая операция, где физика и химия материалов диктуют жесткие правила. Любое отклонение от технологии приводит не к видимому дефекту, а к скрытой потере свойств: шов сгниет за месяц, деталь поведет, или конструкция потеряет прочность.
Разбираем, из чего складывается стоимость и какие нюансы должен знать заказчик, чтобы избежать брака.
Почему стоимость выше: три фактора ценообразования
1. **Специализированное оборудование.** Обычная дуговая сварка (MMA) здесь не подходит. Требуется TIG-сварка (аргонодуговая) на инверторах с функцией AC/DC (переменный/постоянный ток), высокочастотным поджигом дуги и точной регулировкой баланса. 2. **Дорогие расходные материалы.** Чистый аргон высшей категории, специфические вольфрамовые электроды (зеленые, синие, красные под разные задачи), присадочные прутки, стоимость которых в разы превышает обычную сварочную проволоку, а также керамические сопла и защитные линзы. 3. **Трудоемкость и квалификация.** Подготовка поверхности занимает до 80% времени. Скорость сварки ниже, чем у черной стали, из-за необходимости строгого контроля теплового режима. Работу выполняет сварщик высокого разряда (часто с аттестацией НАКС), чья работа оплачивается выше.Нюансы сварки нержавеющей стали (AISI 304, 316 и др.)
Нержавейка «не ржавеет» благодаря хрому, который образует на поверхности невидимую оксидную пленку. Задача сварщика — не разрушить эту защиту в зоне шва.Межкристаллитная коррозия (МКК)
При перегреве нержавеющей стали (выше 500–600°C) хром в зоне шва вступает в реакцию с углеродом, образуя карбиды. Хром «уходит» из структуры металла, и шов теряет коррозионную стойкость, начиная ржаветь изнутри. Чтобы этого избежать, сварка ведется на минимально возможном токе, короткой дугой, с принудительным охлаждением или использованием специальных присадок с низким содержанием углерода (индекс «L», например, 308L).Деформации от перегрева
У нержавеющей стали низкая теплопроводность (в 1,5 раза ниже, чем у обычной стали). Тепло не растекается по детали, а концентрируется в точке сварки, вызывая сильное коробление тонких листов. Требуется применение теплоотводящих подложек и прихваток с малым шагом.Защита с обратной стороны
Если варить нержавейку без защиты обратной стороны шва, расплавленный металл реагирует с кислородом воздуха. Образуется «сахаризация» (утяжеление) — пористая, хрупкая корка, которая моментально корродирует. В ответственных конструкциях (трубопроводы, емкости) обратную сторону также продувают аргоном.Нюансы сварки алюминия и его сплавов (АМг, АМц, Д16)
Алюминий считается одним из самых сложных металлов для сварки из-за своих парадоксальных физических свойств.Проблема оксидной пленки
На воздухе алюминий мгновенно покрывается пленкой Al₂O₃. Температура ее плавления — 2050°C, а самого алюминия под ней — всего 660°C. Если варить как обычную сталь, электрод будет плавить оксид, а основной металл прогорит. Решение: использование переменного тока (AC). В отрицательную полуволну дуга «дробит» оксидную пленку (катодное распыление), а в положительную — происходит проплавление основного металла.Высокая теплопроводность и расширение
Алюминий отводит тепло в 5 раз быстрее стали. Для провара требуется мощный тепловой ввод. При этом его коэффициент линейного расширения в 2 раза выше, чем у стали. Это означает, что при остывании деталь сильно «тянет», что приводит к деформациям и горячим трещинам в шве, если не использовать правильную последовательность наложения швов и прихваток.Пористость шва
Расплавленный алюминий активно поглощает водород. При кристаллизации водород не успевает выйти наружу, образуя микроскопические раковины (поры), которые снижают прочность соединения на 30–50%. Источники водорода — малейшая влага, грязь или жировая пленка на кромках. Отсюда жесточайшие требования к зачистке и обезжириванию.Сравнение процессов сварки
| Параметр | Черная сталь (MMA/MIG) | Нержавеющая сталь (TIG) | Алюминий (TIG AC) |
|---|---|---|---|
| Требования к подготовке | Низкие (допускается легкая ржавчина) | Высокие (полное удаление масел, зачистка до блеска) | Критические (механическая зачистка + химическое обезжиривание) |
| Скорость работы | Высокая | Средняя (контроль перегрева) | Низкая (особенно на тонких листах) |
| Риск скрытого брака | Низкий | Высокий (потеря антикоррозийных свойств) | Высокий (пористость, непровары под оксидом) |
| Постобработка шва | Зачистка болгаркой, покраска | Травление (пассивация) или электрохимическая очистка | Аккуратная шабровка, удаление нагара без повреждения основы |
Что должен знать заказчик: 5 правил успешного заказа
1. **Не смешивайте металлы.** Приварить алюминиевую деталь к стальной напрямую невозможно из-за образования хрупких интерметаллидов и гальванической коррозии. Для этого нужны специальные биметаллические переходники. 2. **Точность в марке материала.** Сварка AISI 304 и AISI 316 требует разных присадочных прутков. Если вы не знаете марку, мы проведем спектральный анализ перед началом работ. 3. **Эстетика шва.** После TIG-сварки нержавейки шов всегда имеет цвета побежалости (от соломенного до синего). Это нормально. Чтобы шов стал снова серебристым и коррозионностойким, требуется дополнительная услуга — пассивация (химическая или электрохимическая очистка). 4. **Тонкий алюминий — это дорого.** Сварка листов толщиной 1–1,5 мм требует ювелирной точности и часто выполняется с использованием импульсного режима, что увеличивает время работы и стоимость. 5. **Условия сварки.** Алюминий и нержавейку нельзя варить на сквозняке или на улице. Ветер сдувает защитное облако аргона, мгновенно окисляя шов. Все работы проводятся в цеху.Подход УралЦех к сварке цветных и коррозионностойких металлов
Мы не экономим на технологиях, которые гарантируют долговечность изделия. В нашем распоряжении:- Профессиональные TIG-аппараты с функцией AC/DC и импульсным режимом.
- Сертифицированные сварщики, владеющие техниками «в нижнюю лодочку», на весу и работы с тонколистовым металлом.
- Обязательная химическая подготовка кромок и использование пассивирующих паст после сварки нержавейки для восстановления защитного слоя.
Контакты для связи:
Телефон: 8 (800) 500-49-62 (бесплатно по РФ), 8 (343) 343-77-01
Электронная почта: komm@uralceh.ru
Адрес производства: Свердловская обл., г. Екатеринбург, ул. Адмирала Ушакова, 35
Роман Ватолин, главный инженер УралЦех
Ответы на вопросы
Существуют специальные покрытые электроды для алюминия (ОЗАНА), но они дают крайне низкое качество шва: высокую пористость и брызги. Этот метод подходит только для грубого ремонта неответственных деталей. Для качественного соединения требуется только аргонная сварка (TIG) или полуавтомат в среде аргона (MIG).
Это «цвета побежалости» — тонкая оксидная пленка, образовавшаяся из-за перегрева металла. Сам по себе цвет не страшен, но в этом месте нарушена пассивная защитная пленка хрома. Если шов не обработать травильной пастой или электрохимическим очистителем, именно здесь начнется коррозия.
Напрямую — нет. При сварке они образуют хрупкие интерметаллические соединения, которые разрушаются при малейшей нагрузке, плюс возникает мощная гальваническая пара, быстро уничтожающая алюминий. Соединение возможно только через механический крепеж с изолирующими прокладками или специальные биметаллические вставки.
Критически. Например, для сварки нержавейки AISI 304 используется пруток ER308L. Использование неподходящей присадки (например, для 316-й стали) приведет к снижению коррозионной стойкости или появлению трещин в шве.
Из-за высокой теплопроводности тепло мгновенно уходит из зоны сварки. Чтобы проплавить металл, нужно дать мощный импульс, но при этом极易 прожечь тонкий лист насквозь. Это требует от сварщика высокой квалификации и использования импульсного TIG-аппарата.
Категорически не рекомендуется. Аргон тяжелее воздуха и должен обволакивать сварочную ванну. Любой ветерок сдувает защиту, и шов мгновенно окисляется, становясь черным, пористым и непрочным.
Это процесс удаления оксидов и восстановления хромосодержащего слоя на поверхности нержавейки после сварки. Выполняется с помощью специальных гелей или электрохимических аппаратов. Без этого шага шов останется слабым звеном в борьбе с ржавчиной.
Теоретически да, но это одна из самых сложных операций. Литейные сплавы часто содержат кремний и другие примеси, делающие их «свариваемыми» очень плохо. Требуется предварительный подогрев детали, специальные присадки и высокая вероятность того, что при остывании трещина пойдет снова.
Используется только чистый аргон высокой чистоты (сорт 1 или высший). Для сварки толстого алюминия (от 6–8 мм) иногда применяют аргоно-гелиевые смеси для увеличения глубины провара, но это значительно удорожает процесс.
Обязательно. Невидимая оксидная пленка и микроскопические следы жира или влаги — главные причины пористости шва. Кромки зачищаются нержавеющей щеткой (которая не использовалась для стали!) и обезжириваются ацетоном или специализированным составом непосредственно перед сваркой.
При правильном подборе присадки и соблюдении технологии прочность сварного соединения алюминия составляет 60–80% от прочности основного металла. Для нержавейки этот показатель может достигать 90–100%.
Порошковая краска отлично держится на алюминии, но она не скроет геометрические дефекты (наплывы, поры, прожоги). Более того, если шов пористый, при полимеризации в печи (200°C) из пор может выйти газ, образовав пузыри на краске.
Базовые навыки осваиваются за несколько месяцев, но для стабильной, качественной сварки тонких и ответственных конструкций без брака требуется от 2 до 5 лет постоянной практики. Именно за этот опыт и платит заказчик.
Это признак нарушения технологии: либо неверно выставлена полярность (не работает режим очистки оксида), либо используется грязный аргон, либо поверхность детали была плохо обезжирена. Такой шов не имеет конструкционной прочности.
Да. При соблюдении условий эксплуатации мы предоставляем гарантию на отсутствие трещин, пор и коррозии в зоне сварного соединения на весь срок службы изделия, подтверждая качество входным контролем и, при необходимости, неразрушающим методом контроля (цветная дефектоскопия).
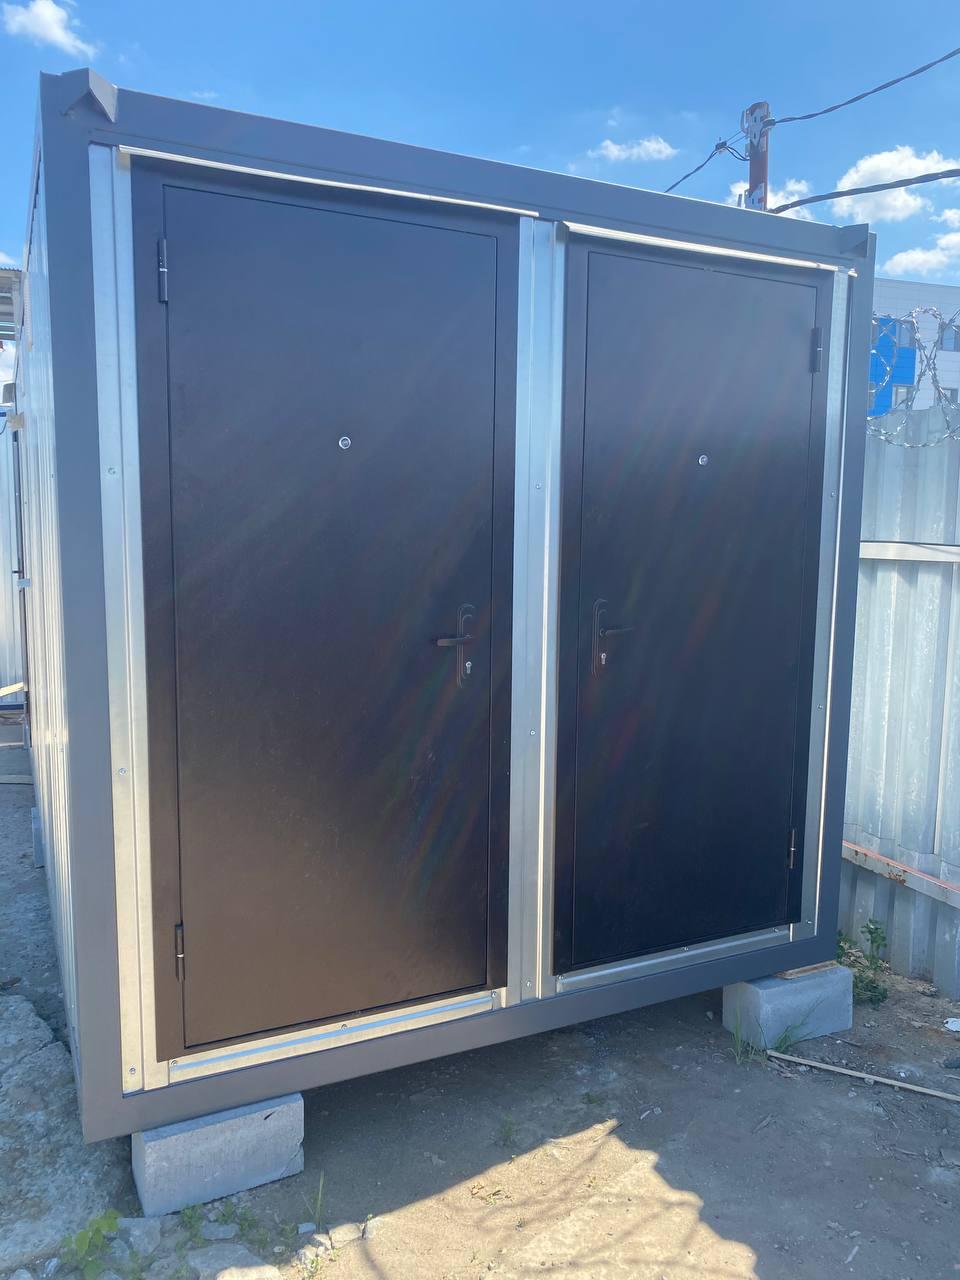
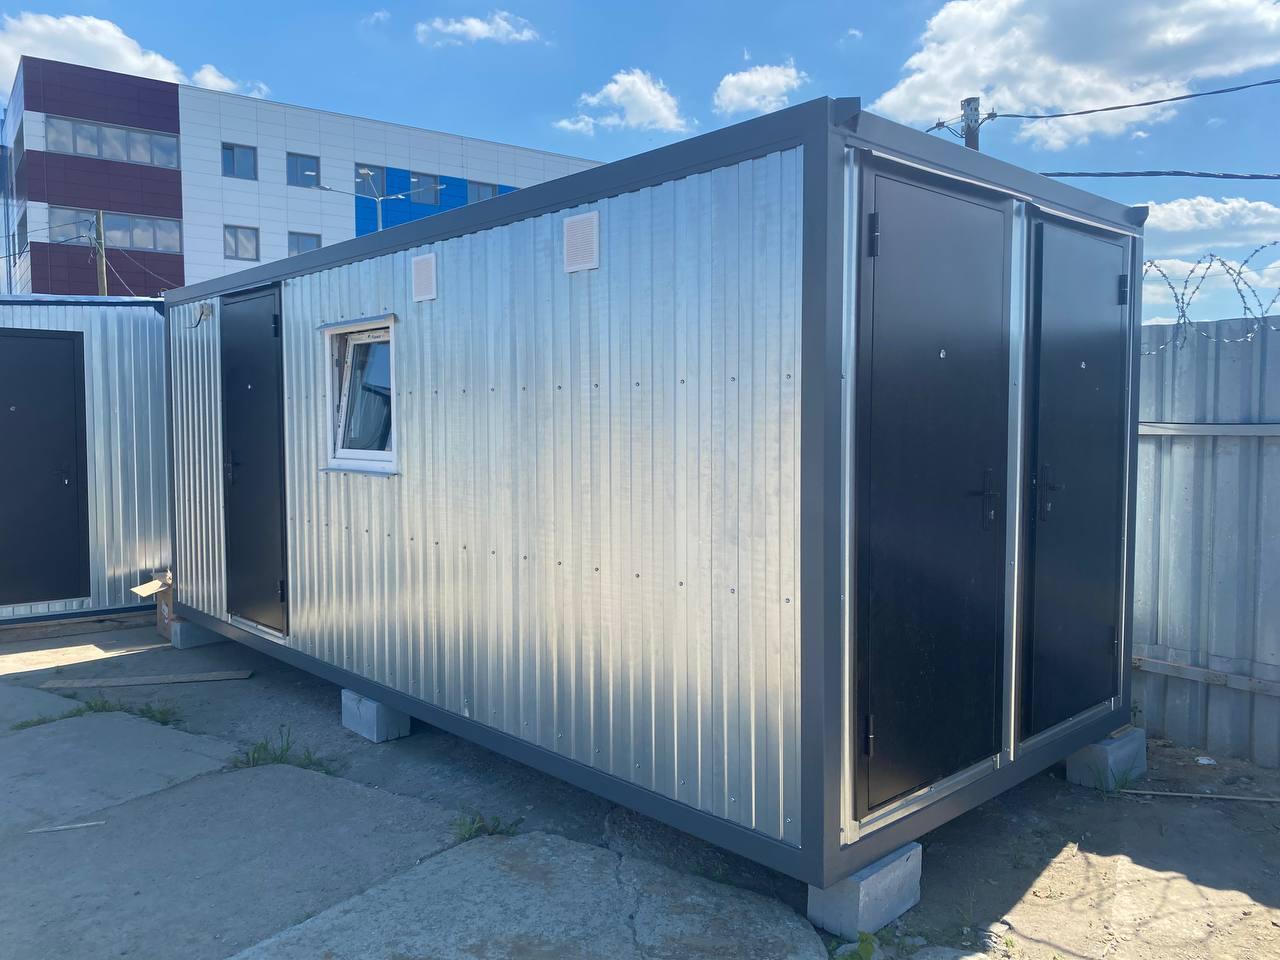
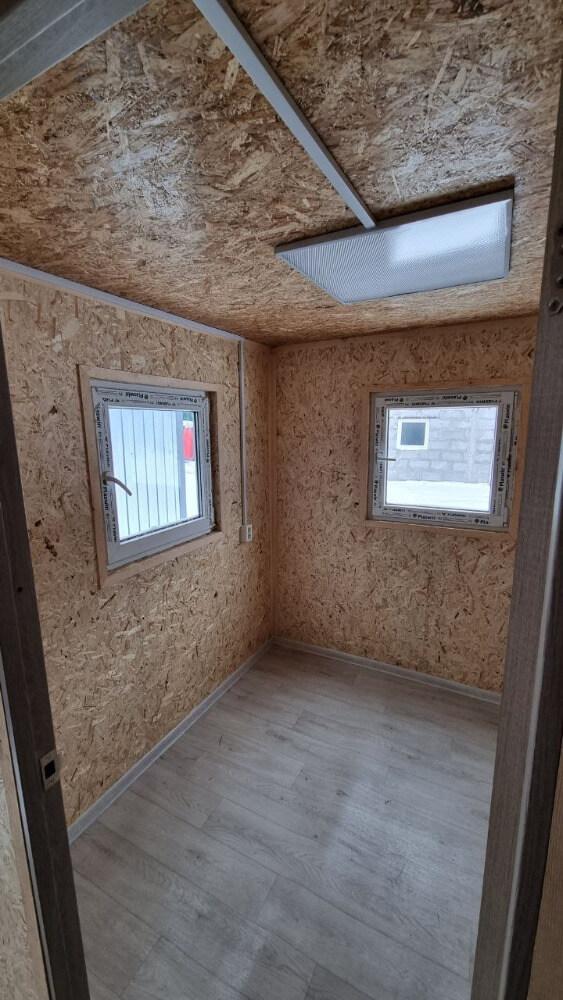
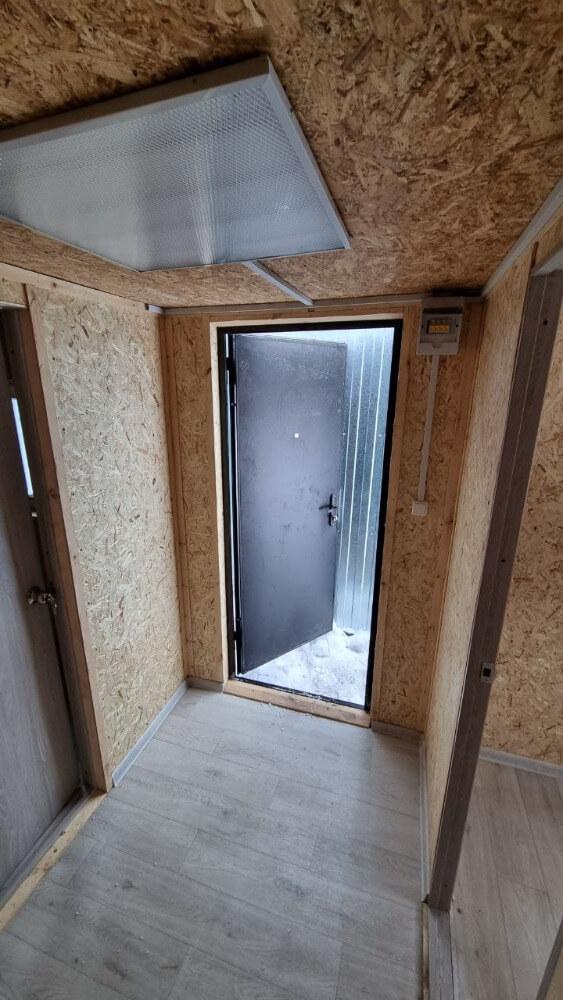
Бытовки и блок-контейнеры




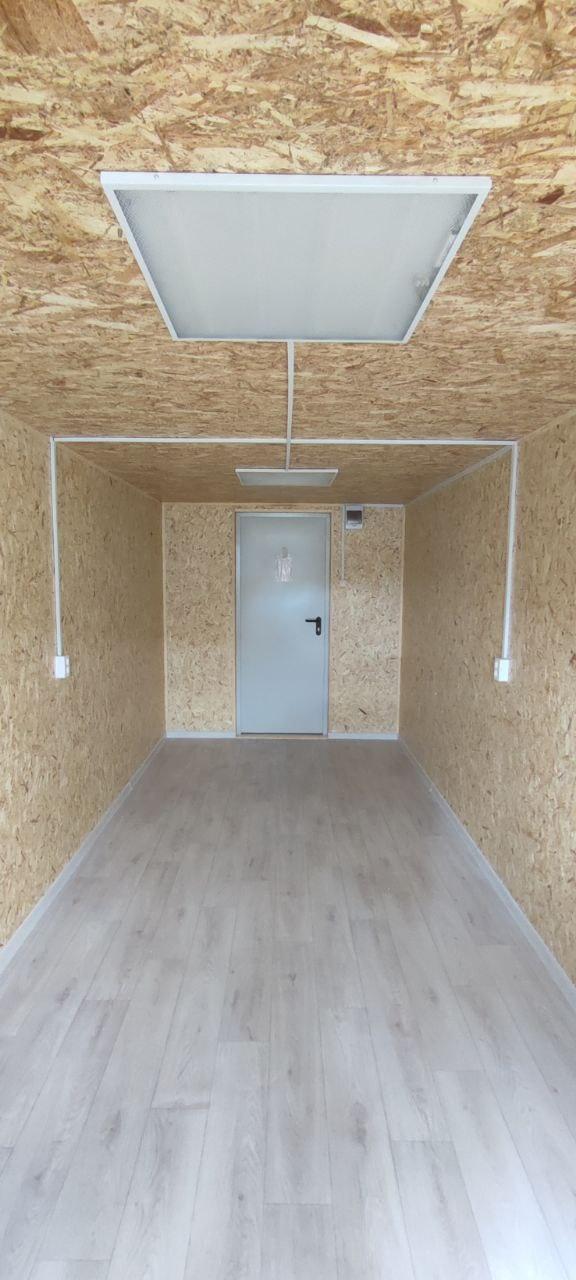
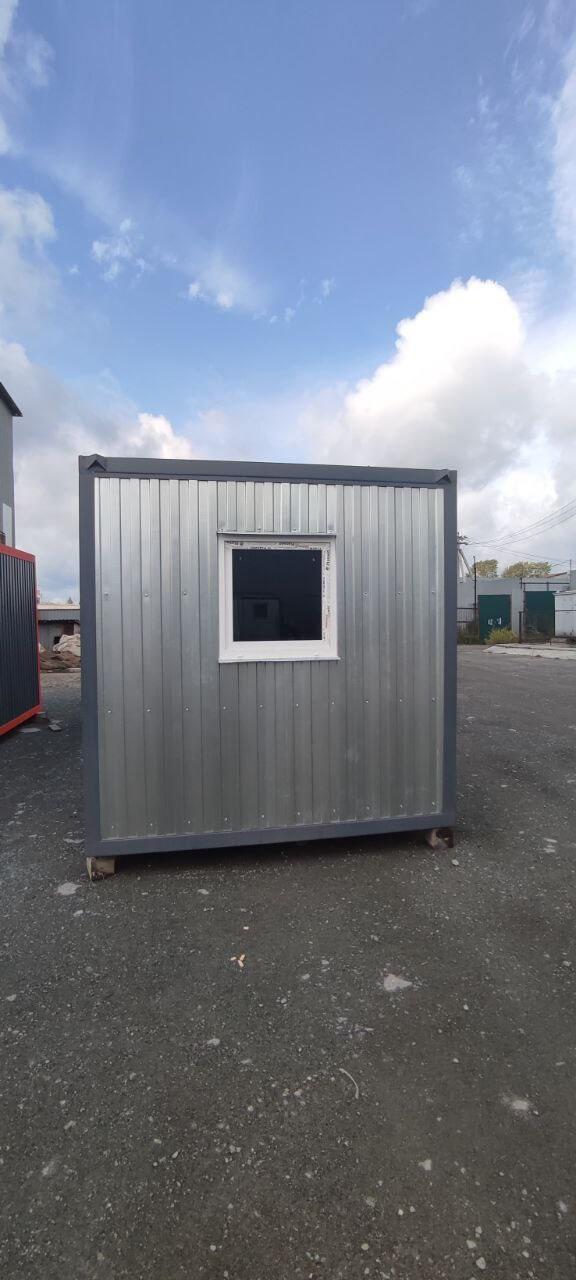
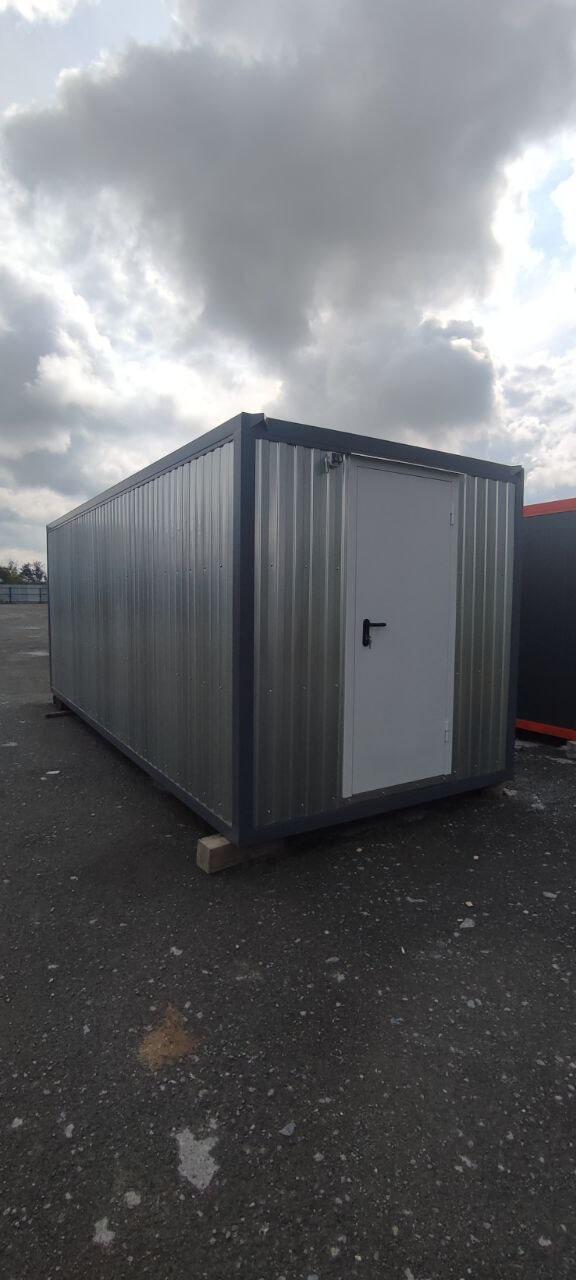
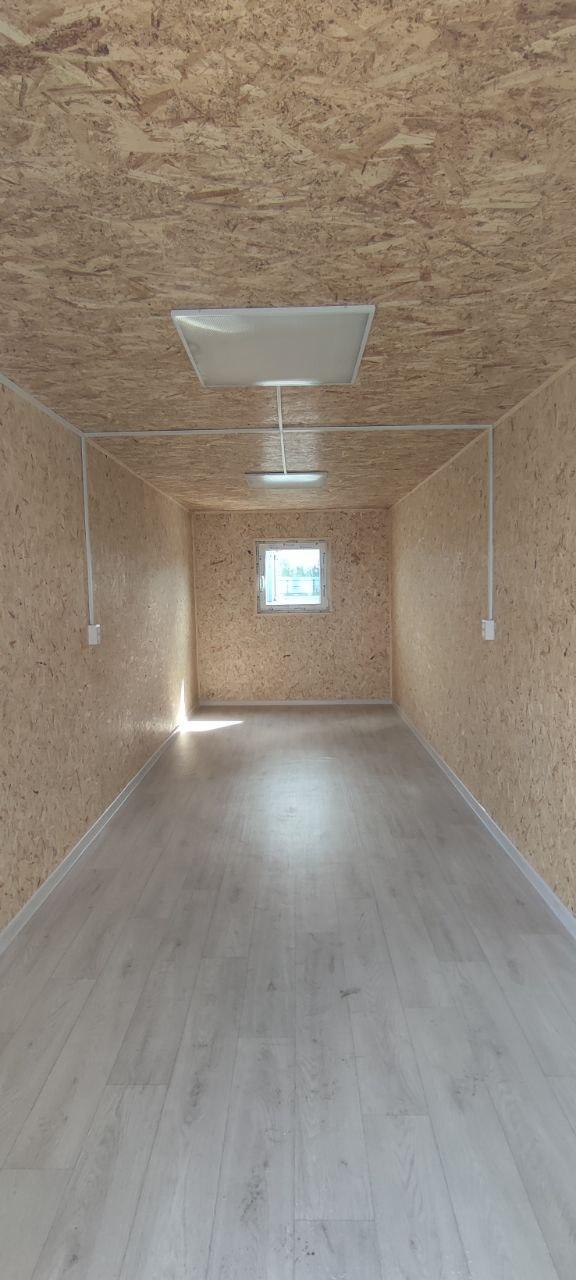
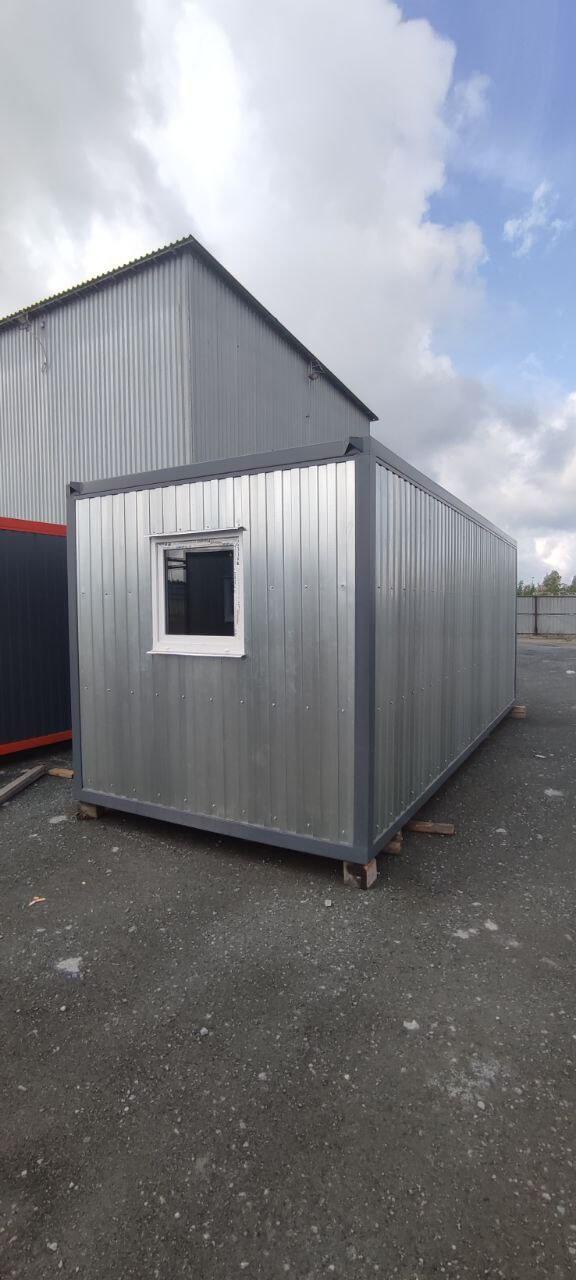
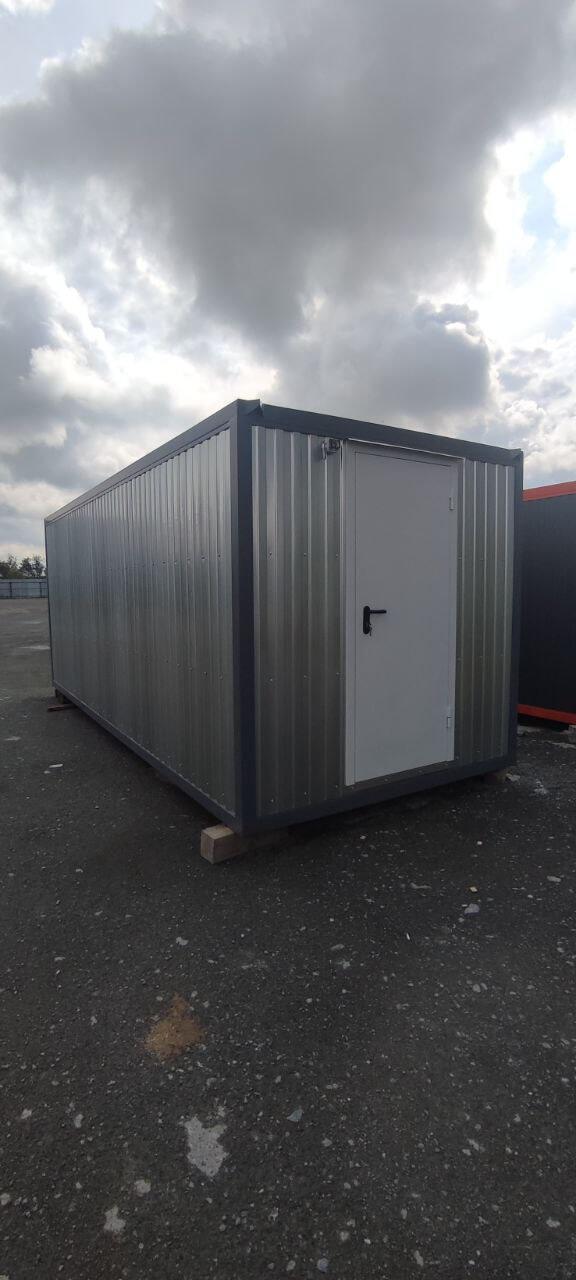
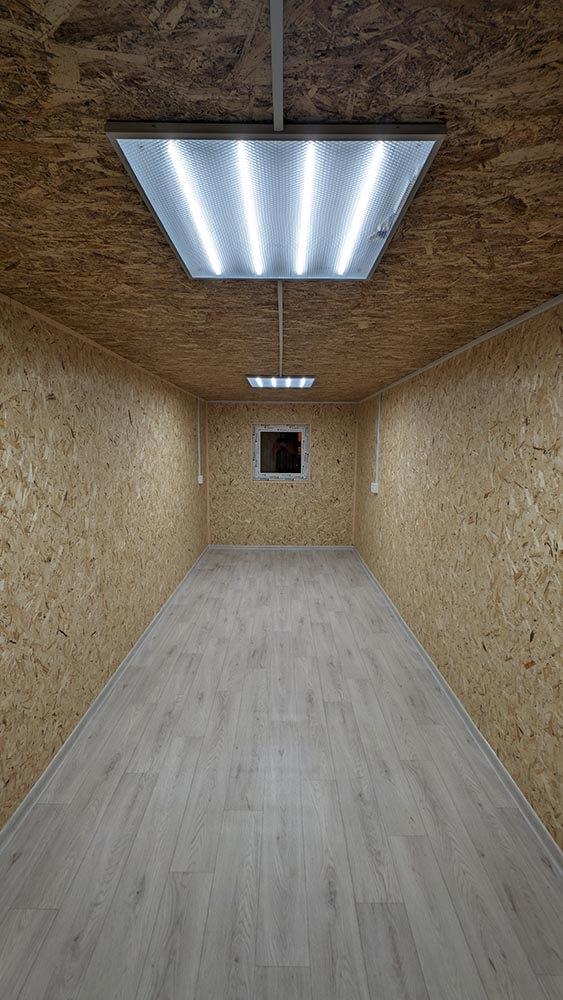
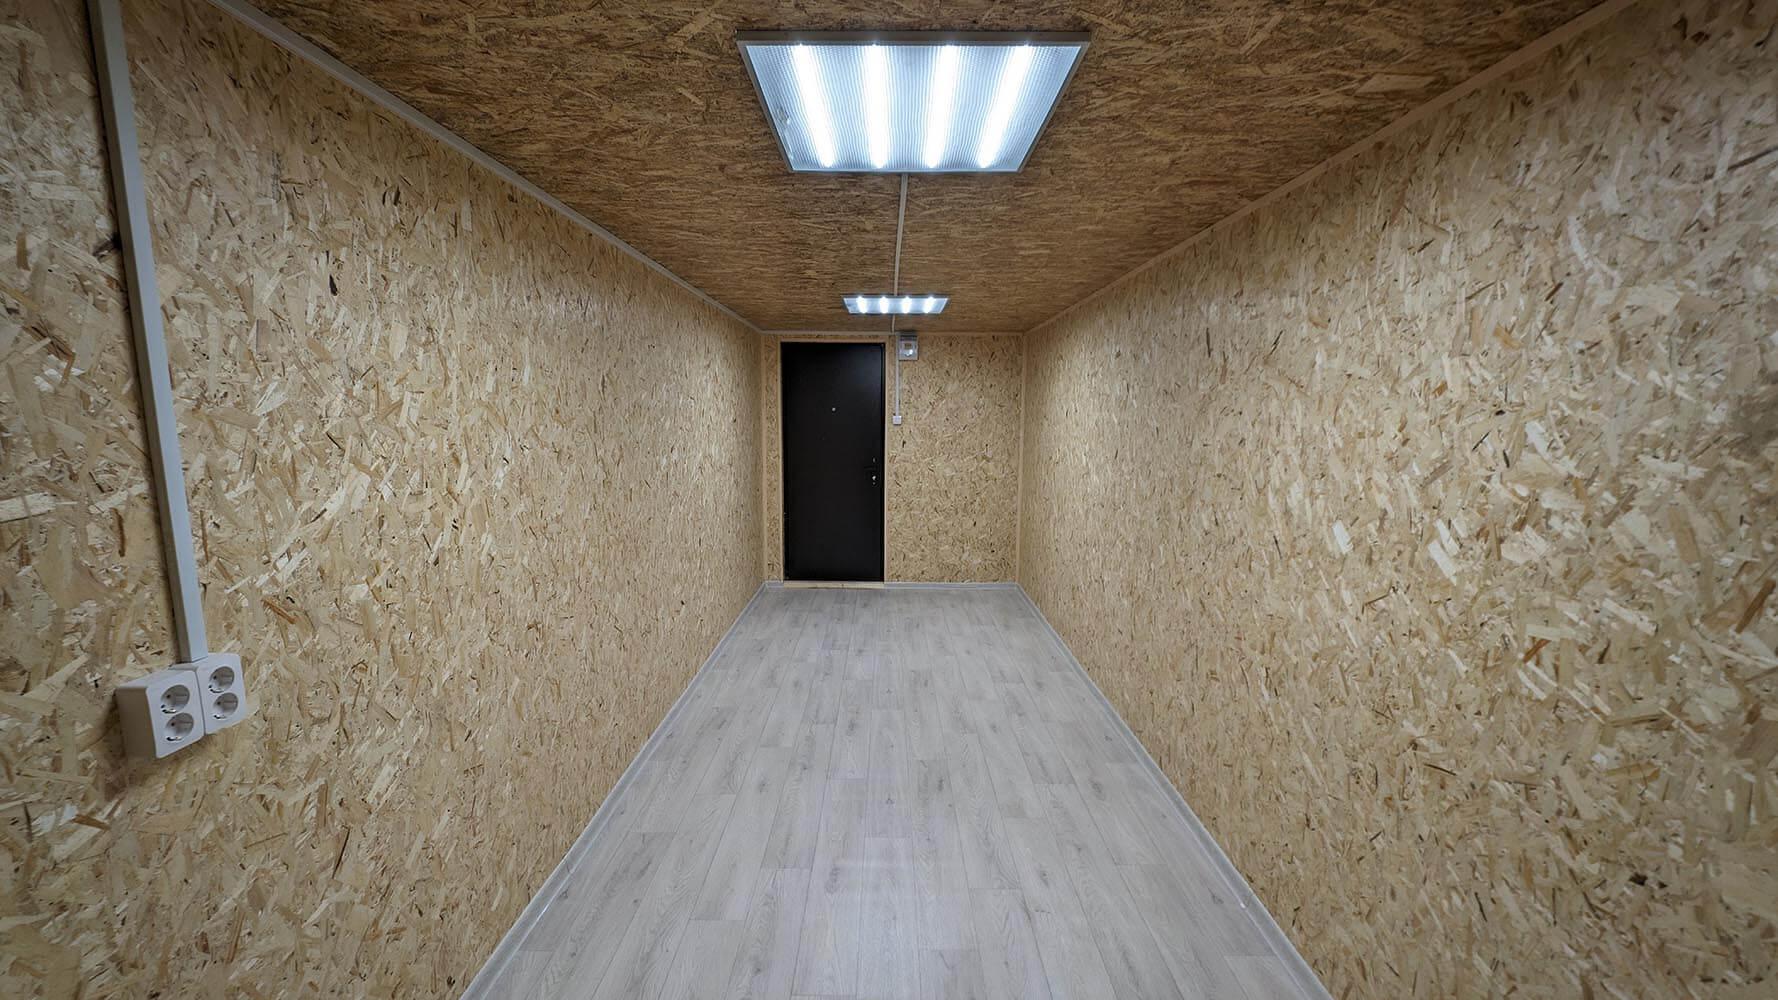
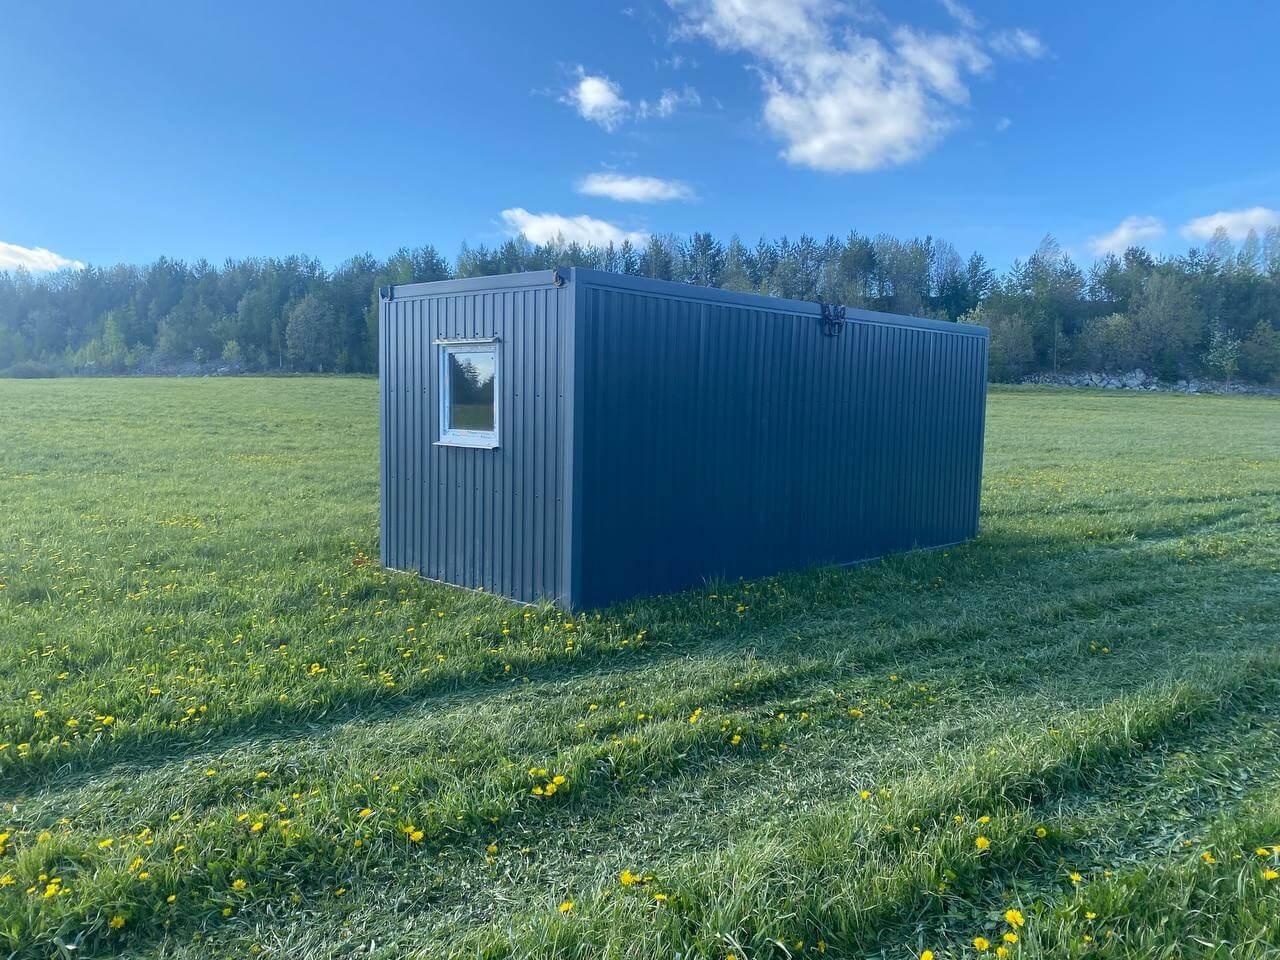
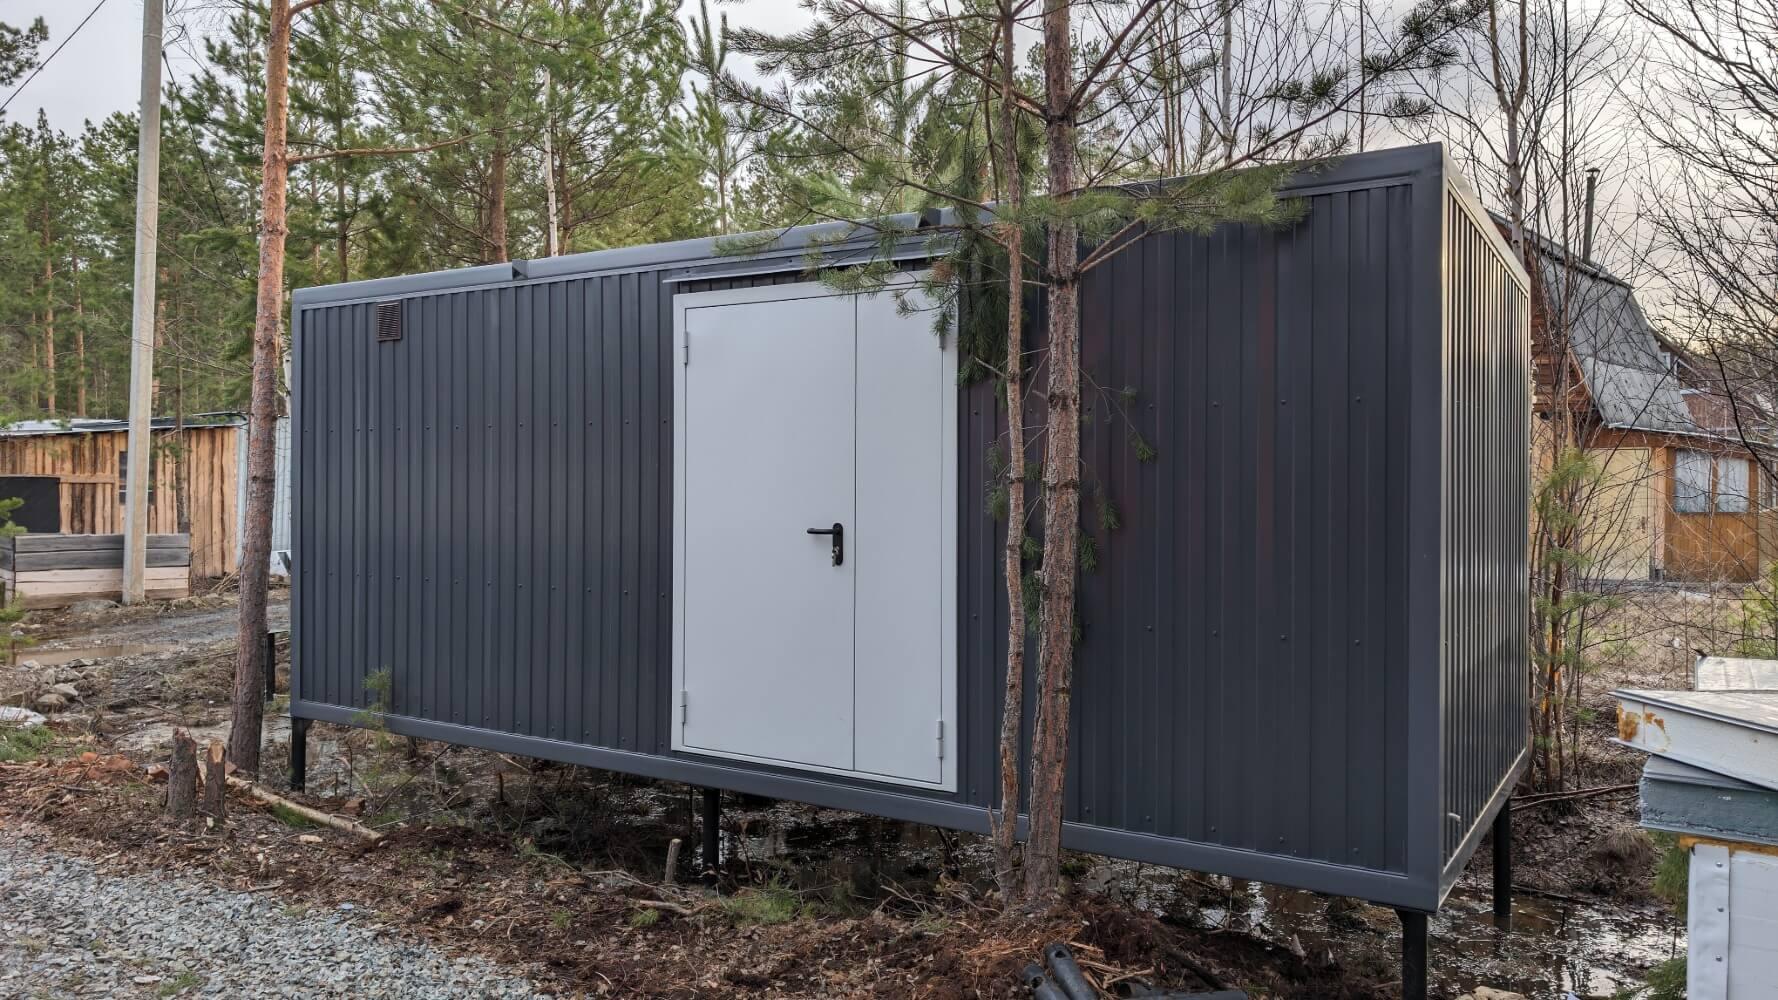
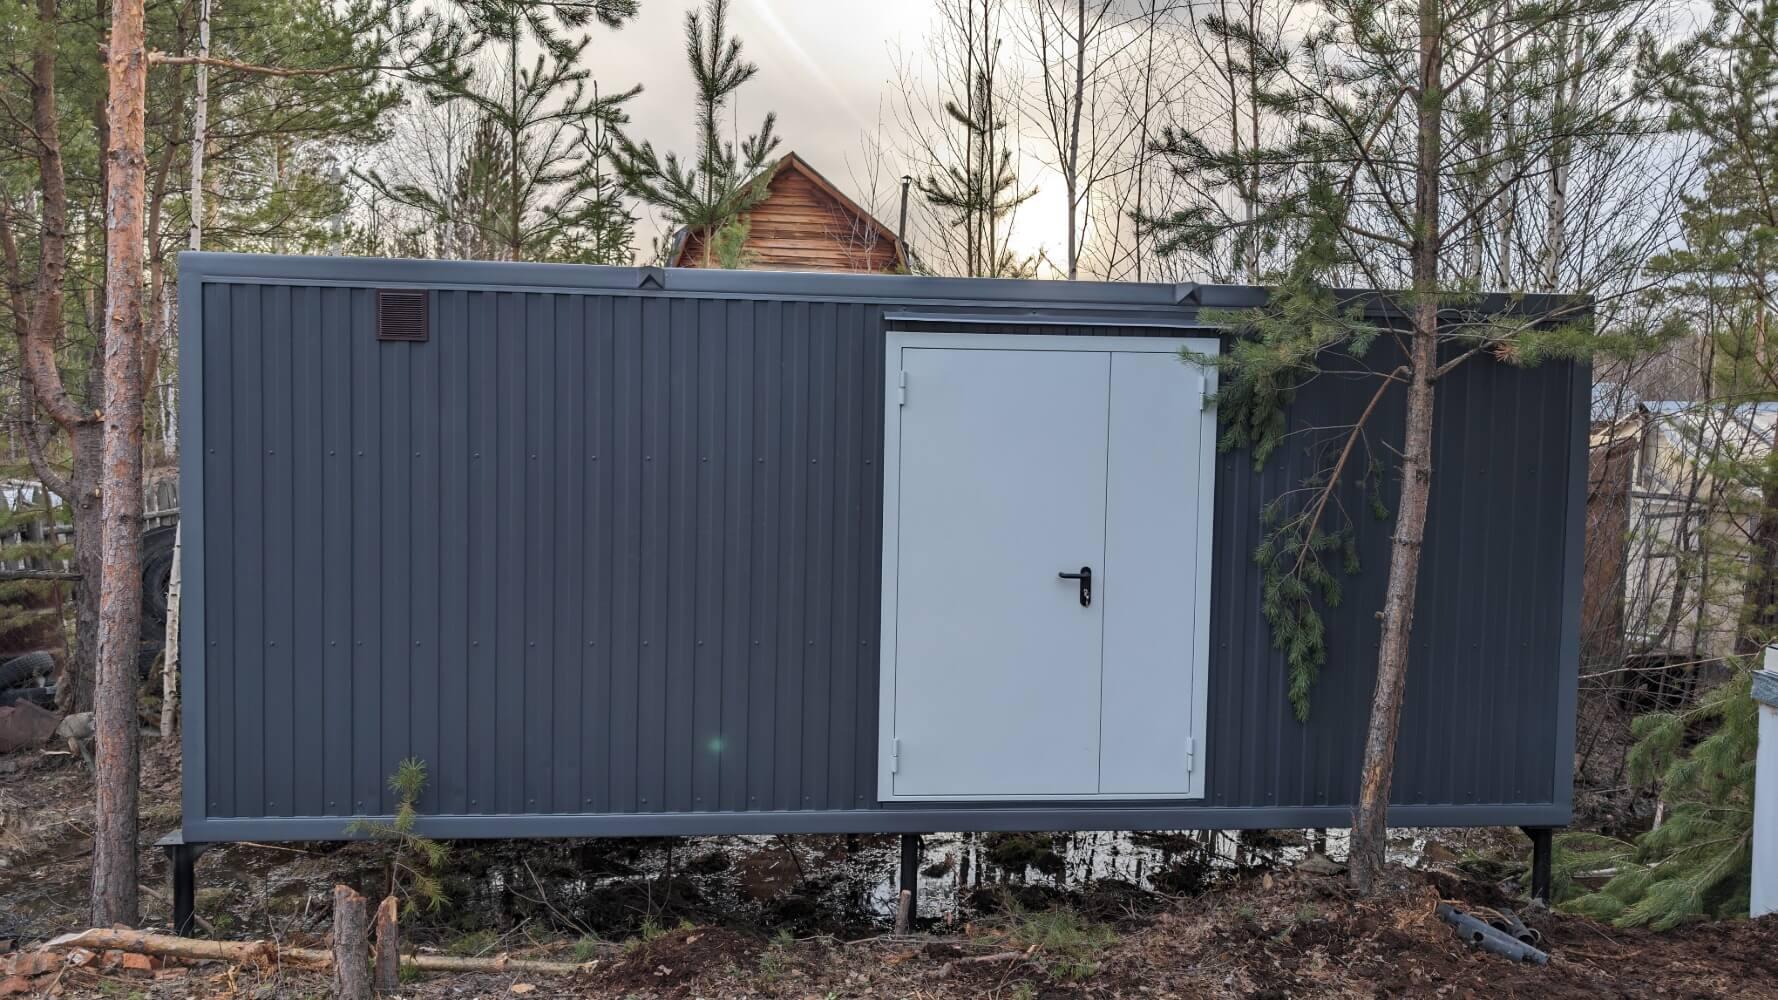


Способы оплаты
Свяжитесь с нами для получения сметы на изготовление бытовок с требуемыми характеристиками
Заполните контактные данные,
мы свяжемся с вами в течение 15 минут
мы свяжемся с вами в течение 15 минут