


Усталость металла: почему деталь ломается при нагрузке вдвое ниже предельной
Как работает усталостное разрушение металла: три стадии трещины, кривая Вёлера, предел выносливости стали и его отсутствие у алюминия. Концентраторы напряжений, расчет на выносливость и практика сварки в УралЦех, Екатеринбург.
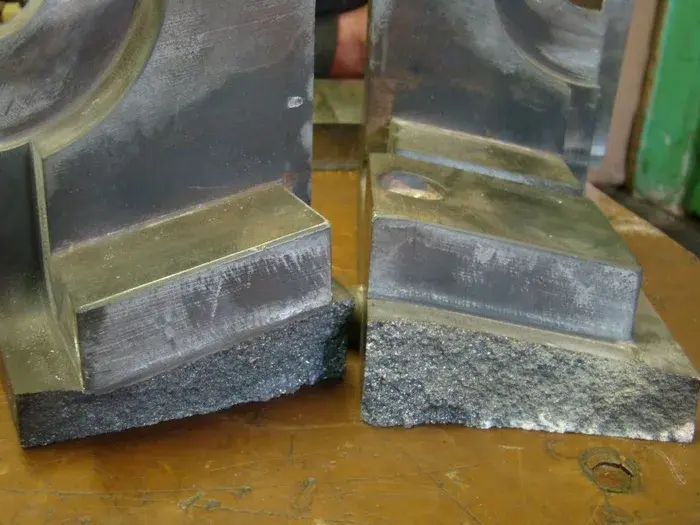
Возьмите стальную проволоку и попробуйте разорвать её рывком — не получится, усилия не хватит. А теперь согните её и разогните. И ещё раз. Через десять-пятнадцать циклов она сломается, хотя каждое отдельное сгибание было в разы слабее того усилия, которое потребовалось бы для разрыва.
Это и есть усталость металла. По разным оценкам, от 70 до 90% всех эксплуатационных разрушений металлических деталей — усталостные, а не от однократной перегрузки. Вал лопается под моментом, который спокойно держал годами. Кронштейн отваливается от вибрации насоса. Трещина идёт по сварному шву крановой балки, хотя нагрузка никогда не превышала проектную.
Для производства металлоконструкций это означает простую вещь: расчет «выдержит / не выдержит» по пределу прочности недостаточен. Нужен расчет на выносливость. Разбираем механизм, кривую Вёлера и главный парадокс — почему у стали предел выносливости есть, а у алюминия его нет.
Что происходит внутри металла при циклической нагрузке
Усталостное разрушение — это не потеря прочности материала. Металл в момент поломки имеет точно такие же характеристики, как в день поставки с завода. Меняется другое: в нём растёт трещина. Процесс делится на три стадии.
Стадия 1. Зарождение трещины
Даже при напряжениях ниже предела текучести в отдельных зёрнах металла идёт микропластическая деформация: дислокации движутся по плоскостям скольжения. При циклическом нагружении они не возвращаются в исходное положение, а накапливаются, образуя полосы устойчивого скольжения. На поверхности зерна появляются микровыступы и впадины — фактически готовая микротрещина.
Зарождение почти всегда происходит на поверхности и почти всегда в концентраторе: у кромки отверстия, в галтели, в подрезе сварного шва, на риске от шлифмашинки, в язве коррозии. Внутренние включения (сульфиды, оксиды) тоже работают как очаги, но реже.
Стадия 2. Стабильный рост
Трещина подрастает на каждом цикле — сначала на доли микрометра. В зоне её вершины напряжения концентрируются настолько, что материал там пластически деформируется, даже когда номинальные напряжения в детали малы. Трещина идёт перпендикулярно направлению главных растягивающих напряжений.
На этой стадии на поверхности излома формируются характерные концентрические линии вокруг очага — их называют линиями отдыха или пляжными метками. Они видны невооружённым глазом и соответствуют остановкам роста: сменам режима работы, простоям, изменениям нагрузки.
Стадия 3. Долом
Когда оставшееся сечение перестаёт держать нагрузку, происходит мгновенное разрушение. Зона долома выглядит зернистой или волокнистой — то есть «хрупкой» на вид, даже если сталь пластичная и отлично гнётся.
Как отличить усталость от перегруза по излому
Это практический навык, который экономит время при разборе аварии:
- Усталостный излом имеет две зоны: гладкую, часто с концентрическими линиями от очага, и зону долома. Очаг обычно на поверхности, у концентратора. Никакой общей деформации детали нет — она сломалась «как есть», без вытяжки и сужения.
- Излом от однократной перегрузки сопровождается заметной пластической деформацией: шейка, вытяжка, изгиб. Поверхность излома однородная, вязкая, с характерным чашечным рельефом.
Если на изломе видна «ракушка» с гладкой зоной — деталь не перегрузили. Она работала с трещиной месяцами, и вопрос надо задавать не к нагрузке, а к геометрии узла и качеству поверхности.
Кривая Вёлера: как измеряют ресурс
Кривая Вёлера (S-N кривая) — основной инструмент оценки усталостной прочности. Строят её просто и трудоёмко одновременно: серию одинаковых образцов нагружают с разной амплитудой напряжений и фиксируют число циклов до разрушения.
Что откладывают по осям
- Вертикальная ось — амплитуда напряжений σ (иногда максимальное напряжение цикла).
- Горизонтальная ось — число циклов до разрушения N, обязательно в логарифмическом масштабе. Разброс составляет от тысяч до десятков миллионов циклов, в линейном масштабе график был бы нечитаемым.
Важный параметр — коэффициент асимметрии цикла R = σmin/σmax. Знакопеременный симметричный цикл (R = −1, как при вращении вала на изгиб) — самый тяжёлый. Отнулевой цикл (R = 0, растяжение — снятие нагрузки) мягче. Поэтому в справочниках предел выносливости всегда указывают с индексом: σ₋₁ для симметричного цикла. Одно и то же напряжение при разной асимметрии даёт разный ресурс.
Наклонный участок и практическое правило
На участке конечной долговечности кривая в логарифмических координатах близка к прямой, и её описывает соотношение σm·N = const. Для сварных деталей показатель m принимают равным 3.
Отсюда получается правило, которое стоит знать каждому заказчику: снижение амплитуды напряжений вдвое увеличивает ресурс примерно в восемь раз (2³ = 8). А снижение всего на 20% почти удваивает долговечность. Убрать концентратор или добавить плавный переход зачастую эффективнее, чем увеличивать сечение.
Сколько циклов набирается на практике
Здесь у большинства заказчиков ошибка в оценке. Число 10⁷ выглядит астрономическим, пока не переведёшь его в часы работы:
- Механизм с частотой 10 Гц набирает 10⁷ циклов примерно за 11,5 суток непрерывной работы.
- Конструкция рядом с оборудованием, работающим на 50 Гц, — за 2,3 суток.
- Кран с 200 циклами нагружения в смену выходит на 10⁶ циклов примерно за 20 лет — тут усталость как раз становится определяющей к концу срока службы.
Поэтому первый вопрос при проектировании опоры под насос, компрессор или дизель-генератор: какая частота возбуждения и сколько часов наработки в году. Ответ «нагрузка статическая» в таких случаях почти всегда неверен.
Предел выносливости: почему у стали он есть, а у алюминия нет
Предел выносливости — это амплитуда напряжений, ниже которой материал не разрушается сколь угодно долго. На кривой Вёлера он выглядит как горизонтальная полка: снижаешь напряжение — ресурс растёт, а после определённого уровня кривая перестаёт падать.
Сталь: дислокации под замком
У углеродистых и низколегированных сталей с ферритно-перлитной структурой (Ст3, 09Г2С, 20, 45) горизонтальный участок выражен отчётливо, обычно в районе 10⁶–10⁷ циклов. Значение σ₋₁ при изгибе составляет примерно 0,4–0,5 от предела прочности σв.
Физическая причина — в закреплении дислокаций. Атомы углерода и азота в объёмноцентрированной решётке железа собираются вокруг дислокаций, образуя так называемые атмосферы Коттрелла. Они работают как замок: чтобы дислокация сдвинулась, нужно приложить напряжение выше определённого порога. Ниже этого порога микропластическая деформация не запускается, полосы устойчивого скольжения не формируются, трещина не зарождается. Механизм усталости просто не включается.
Практическое следствие: если амплитуда в стальной детали держится ниже предела выносливости с учётом всех понижающих факторов, ресурс считается неограниченным. Именно на этом построены расчеты большинства строительных металлоконструкций.
Алюминий: замка нет
У алюминиевых сплавов горизонтальной полки на кривой Вёлера нет. Кривая продолжает снижаться и на 10⁷, и на 10⁸, и на 10⁹ циклах. Говорить о пределе выносливости алюминия как о физическом пороге некорректно — вместо него используют условный предел выносливости: напряжение, при котором образец не разрушается за оговорённое базовое число циклов (обычно 10⁷–10⁸).
Причины две:
- Гранецентрированная решётка и высокая энергия дефекта упаковки. Поперечное скольжение дислокаций в алюминии идёт легко, эффективного закрепленияInterstitial-атомами нет. Циклическая микропластичность продолжается при сколь угодно малых амплитудах.
- Влияние среды. Свежеобнажённый металл в вершине трещины мгновенно окисляется, и продукты окисления мешают обратному «смыканию» берегов при разгрузке. Необратимость каждого цикла сохраняется даже при малых напряжениях.
Похожая картина у меди и латуни. Титановые сплавы, напротив, имеют выраженный предел выносливости. Аустенитные нержавеющие стали занимают промежуточное положение: полка есть, но выражена слабо, и в расчетах чаще опираются на условное значение.
Оговорка про гигацикловую усталость
Представление об «абсолютном» пределе выносливости стали за последние три десятилетия скорректировали. Исследования в области 10⁸–10¹⁰ циклов показали: разрушение возможно и ниже классической полки, но очаг смещается с поверхности внутрь, на неметаллическое включение. На изломе формируется характерная зона «рыбьего глаза». Для конструкций с ресурсом в миллиарды циклов (высокоскоростные валы, пружины, детали двигателей) это уже не академический вопрос, а расчетный случай, и там критична чистота стали по включениям.
| Материал | Истинный предел выносливости | Отношение σ₋₁ / σв (изгиб) | База циклов для расчетов |
|---|---|---|---|
| Ст3, 09Г2С, 20, 45 (ферритно-перлитные) | Есть, полка выражена | 0,40–0,50 | 10⁷ |
| Аустенитная нержавейка (AISI 304, 316) | Выражен слабо | 0,40–0,45 (условный) | 10⁷–10⁸ |
| Алюминиевые сплавы (АМг, АМц, Д16Т) | Отсутствует | 0,30–0,40 (условный) | 10⁷–10⁸ |
| Титановые сплавы (ВТ6) | Есть | 0,45–0,55 | 10⁷ |
| Медь, латунь | Отсутствует | 0,25–0,35 (условный) | 10⁸ |
Концентраторы напряжений: где начинается трещина
Справочный предел выносливости получен на полированном образце без отверстий, галтелей и швов. В реальной детали его снижают в разы. Основные факторы:
- Отверстия. Круглое отверстие в растянутом листе даёт теоретический коэффициент концентрации около 3. У овального или прямоугольного с острыми углами — существенно выше.
- Резкие переходы сечения. Галтель малого радиуса работает как надрез. Увеличение радиуса с 1 до 5 мм способно поднять ресурс в несколько раз без изменения массы детали.
- Подрезы сварных швов. Канавка глубиной 0,5 мм вдоль шва — готовый острый надрез в самой невыгодной зоне.
- Риски от инструмента. Шлифовка поперёк направления растягивающих напряжений оставляет микронадрезы. Та же шлифовка вдоль — почти безвредна.
- Коррозионные язвы. Питтинг создаёт концентратор с острым дном. Для конструкций на улице в Свердловской области, где зимой работают противогололёдные реагенты, это основной механизм запуска трещин.
Отдельно стоит отметить коррозионную усталость: в агрессивной среде горизонтальная полка на кривой Вёлера исчезает даже у стали. Предела выносливости как такового больше нет — есть только ресурс при конкретной амплитуде. Поэтому антикоррозийная защита — это не только про внешний вид и потерю сечения, но и про усталостную долговечность.
Главный парадокс сварных конструкций
Здесь находится факт, который переворачивает интуицию большинства заказчиков: усталостная прочность сварного соединения практически не зависит от прочности основного металла.
Замена Ст3 на 09Г2С или на высокопрочную сталь С390 повышает несущую способность по статике, но почти не меняет ресурс сварного узла при циклическом нагружении. Причины:
- В зоне шва всегда есть геометрический концентратор — усиление шва, переход к основному металлу, подрез.
- Присутствуют растянутые остаточные напряжения от сварки, часто достигающие предела текучести. Цикл фактически идёт при высоком среднем напряжении независимо от внешней нагрузки.
- В зоне термического влияния есть дефекты размером в десятые доли миллиметра — то есть стадия зарождения трещины уже пройдена, сразу начинается рост.
Поэтому в нормах расчет на выносливость сварных конструкций ведут не по марке стали, а по группам элементов — классификации узлов в зависимости от геометрии шва и направления усилия. В СП 16.13330 это группы элементов 1–8, в европейской практике — FAT-классы. Разница между удачным и неудачным узлом по ресурсу достигает порядка величины, тогда как разница между марками стали — единицы процентов.
Вывод для проектирования: если конструкция циклически нагружена, работать надо над геометрией узла и качеством шва, а не над маркой стали. Это ещё и дешевле.
Что ещё снижает ресурс и что с этим делают
- Состояние поверхности. Обезуглероженный слой после горячей прокатки, окалина, шероховатость — всё это снижает предел выносливости. Механическая обработка или зачистка кромок даёт заметный прирост.
- Остаточные напряжения. Растянутые (после сварки) вредны, сжимающие полезны. Дробеструйная обработка и наклёп создают сжимающий слой и поднимают усталостную прочность.
- Высокочастотная проковка швов (HFMI). Современный метод постобработки сварных соединений: ударный инструмент проковывает переход шва к основному металлу, снимает растянутые напряжения и формирует плавную галтель. По рекомендациям IIW это позволяет поднять класс усталости узла на 2–4 ступени, причём эффект тем больше, чем выше прочность стали.
- Масштабный фактор. Крупная деталь имеет меньший предел выносливости, чем лабораторный образец того же материала: больше вероятность попадания крупного дефекта в зону высоких напряжений.
- Среднее напряжение цикла. Растянутое среднее напряжение снижает допустимую амплитуду. Учитывается через диаграмму предельных амплитуд.
Как УралЦех учитывает усталость в производстве
Мы задаём вопрос о цикличности на этапе технического задания, а не после первой трещины. Дальше работа идёт по нескольким направлениям.
Геометрия узлов
Плавные переходы сечения вместо ступенчатых, радиусные скругления вместо острых углов, вывод отверстий из зон максимальных растягивающих напряжений. Косынки и рёбра не заканчиваются abruptly в растянутой зоне — это классический очаг, и мы либо переносим их, либо предусматриваем плавный сход на нет.Кромки и отверстия
Для деталей, работающих на циклику, отверстия по возможности сверлим, а не прожигаем лазером: в зоне термического влияния остаются закалённые прослойки и микротрещины. Если резка лазером неизбежна по геометрии, кромка зачищается. Направление шлифовки согласуется с направлением главных напряжений.Сварка
Сплошные швы вместо прерывистых там, где идёт циклика: каждый конец прерывистого шва — концентратор. Полный контроль на подрезы, вывод кратеров, зачистка переходов. Для ответственных узлов — ультразвуковой контроль, поскольку именно внутренние непровары работают как готовые трещины.Расположение швов
Стыки по возможности выносятся из зон максимальных моментов. Это решение принимается на этапе чертежей КМД и ничего не стоит в производстве, но заметно влияет на ресурс.Расчет
При наличии циклической нагрузки выполняется расчет на выносливость по группам элементов СП 16.13330 с учётом коэффициента асимметрии цикла и расчетного числа циклов за срок службы. Заказчик получает не только сечения, но и обоснование ресурса.Где цикличность критична, а о ней забывают
- Опоры и рамы под виброоборудование. Насосы, компрессоры, дизель-генераторы, дробилки. Возбуждение на рабочих частотах плюс пусковые режимы.
- Крановые балки и подкрановые эстакады. Каждый подъём — цикл, плюс динамический удар при отрыве груза.
- Мачты, антенные опоры, столбы освещения. Ветровые пульсации и вихревое возбуждение дают миллионы циклов за годы службы.
- Пандусы, аппарели, откидные площадки. Кажущаяся «статикой» нагрузка на самом деле знакопеременная при каждом заезде.
- Ворота и створки с частым открыванием. Провисание и трещины по петлевым узлам — типичный усталостный сценарий.
- Модульные конструкции при транспортировке. Вибрация на трале за одну дальнюю перевозку даёт可观 число циклов, и это надо учитывать в креплении оборудования внутри.
Типичные ошибки, которые мы видим в чужих конструкциях
- Проженные отверстия в ответственных деталях. Кромка после термического реза без зачистки — готовый очаг.
- Прерывистые швы в растянутой зоне. Экономия焊 материала оборачивается сеткой концентраторов.
- Шлифовка поперёк шва. Риски ориентированы точно так, как нужно трещине.
- Острые углы вырезов. Особенно в переделках контейнеров: прямоугольное окно без радиусов в углах ведёт себя как надрез в диафрагме жёсткости.
- Приварка мелочей к растянутым полкам. Кронштейн для кабельной трассы, приваренный к нижней полке балки, снижает её усталостную прочность заметнее, чем кажется.
- Игнорирование коррозии. Язва глубиной 1 мм в циклически нагруженной детали опаснее, чем потеря 1 мм сечения по всей площади.
Усталость — это тот случай, когда инженерная работа на этапе чертежей стоит копейки, а её отсутствие обходится в стоимость сломанной конструкции и простоя объекта. Если в вашем проекте есть вибрация, повторяющиеся подъёмы, ветровые пульсации или частые циклы открывания — сообщите об этом до начала изготовления. Мы посчитаем узлы на выносливость и предложим геометрию, которая отработает заявленный срок, а не половину от него.
Контакты для связи:
Телефон: 8 (800) 500-49-62 (бесплатно по РФ), 8 (343) 343-77-01
Электронная почта: komm@uralceh.ru
Адрес производства: Свердловская обл., г. Екатеринбург, ул. Адмирала Ушакова, 35
Роман Ватолин, главный инженер УралЦех
Ответы на вопросы
Да, по разным оценкам от 70 до 90% эксплуатационных разрушений металлических деталей имеют усталостную природу. Перегруз встречается реже и обычно связан с нарушением условий эксплуатации или ошибкой в расчете статической схемы.
Да, на стадии стабильного роста трещина обычно выходит на поверхность и обнаруживается визуально или капиллярным методом. Проблема в том, что она часто закрыта краской или расположена в труднодоступном месте, поэтому для ответственных узлов предусматривают периодический контроль.
Зона долома разрушается быстро, при высокой скорости деформации и в условиях трёхосного напряжённого состояния у вершины трещины. Пластичность материала не успевает реализоваться, поэтому рельеф излома зернистый. При этом сама деталь не имеет общей деформации — это ключевой признак усталости.
Истинного предела нет: кривая Вёлера продолжает снижаться и за 10⁸ циклов. В расчетах используют условный предел выносливости — напряжение, при котором образец выдерживает оговорённую базу циклов. Для алюминиевых конструкций это означает, что ресурс всегда конечен и его нужно считать.
Для сварных узлов — практически нет. Усталостная прочность сварного соединения определяется геометрией концентратора и остаточными напряжениями, а не пределом прочности основного металла. Работать нужно над формой узла, качеством шва и его постобработкой.
Крайне вреден при циклическом нагружении. Подрез глубиной даже 0,5 мм работает как острый надрез в наиболее невыгодной зоне — на переходе шва к основному металлу. По нормам расчета на выносливость такие детали переходят в более низкую группу элементов, что означает кратное падение допустимой амплитуды.
Это постобработка сварного соединения ударным инструментом с частотой порядка 200 Гц. Метод проковывает переход шва, формирует плавную галтель и вводит сжимающие остаточные напряжения. По рекомендациям IIW позволяет поднять класс усталости узла на 2–4 ступени. Применяют для крановых балок, мостовых элементов, опор под виброоборудование.
Да, и сильнее, чем просто через потерю сечения. Коррозионная язва — это концентратор с острым дном. Кроме того, в коррозионной среде горизонтальная полка на кривой Вёлера исчезает даже у стали, то есть предел выносливости как порог перестаёт существовать.
Каждый конец прерывистого шва — это геометрический концентратор и зона незаплавленного металла. При циклической нагрузке трещина зарождается именно там. В растянутых зонах и на конструкциях с вибрацией прерывистые швы применять не следует.
Зависит от частоты. При 1 Гц это около 31,5 млн циклов в год непрерывной работы, при 10 Гц — 315 млн. Для крана с 200 циклами в смену — порядка 50 тысяч в год. Разница в пять порядков, поэтому оценка режима нагружения — первое, что нужно сделать перед расчетом.
Это область свыше 10⁸–10⁹ циклов, где разрушение возможно ниже классического предела выносливости, а очаг находится внутри металла на неметаллическом включении. Для большинства строительных конструкций недостижима, но критична для валов, пружин и деталей двигателей с высокой частотой вращения.
Круглое отверстие в растянутом листе даёт коэффициент концентрации напряжений около 3, то есть локальные напряжения втрое выше номинальных. У отверстия с острыми углами коэффициент значительно больше. Поэтому углы вырезов всегда скругляют, а кромки зачищают.
Как правило, приварка накладки в растянутой зоне ухудшает ситуацию: добавляется новый концентратор и растянутые остаточные напряжения от сварки. Правильный подход — остановить трещину засверловкой вершины, удалить дефектный участок и восстановить геометрию с плавными переходами. Решение принимается по результатам дефектоскопии.
Обязательно, если модуль будет перевозиться или в нём размещается виброоборудование. Вырезы делают с радиусами в углах, усиливающие рамы варят сплошным швом с зачисткой переходов, крепление тяжёлого оборудования проектируют с учётом транспортных вибраций.
Опишите режим нагружения: частоту, амплитуду, число циклов за срок службы, наличие вибрации и агрессивной среды. Инженеры УралЦех выполнят расчет по группам элементов СП 16.13330, подберут геометрию узлов и подготовят чертежи КМД с обоснованием ресурса. Звоните или отправляйте техническое задание на почту.
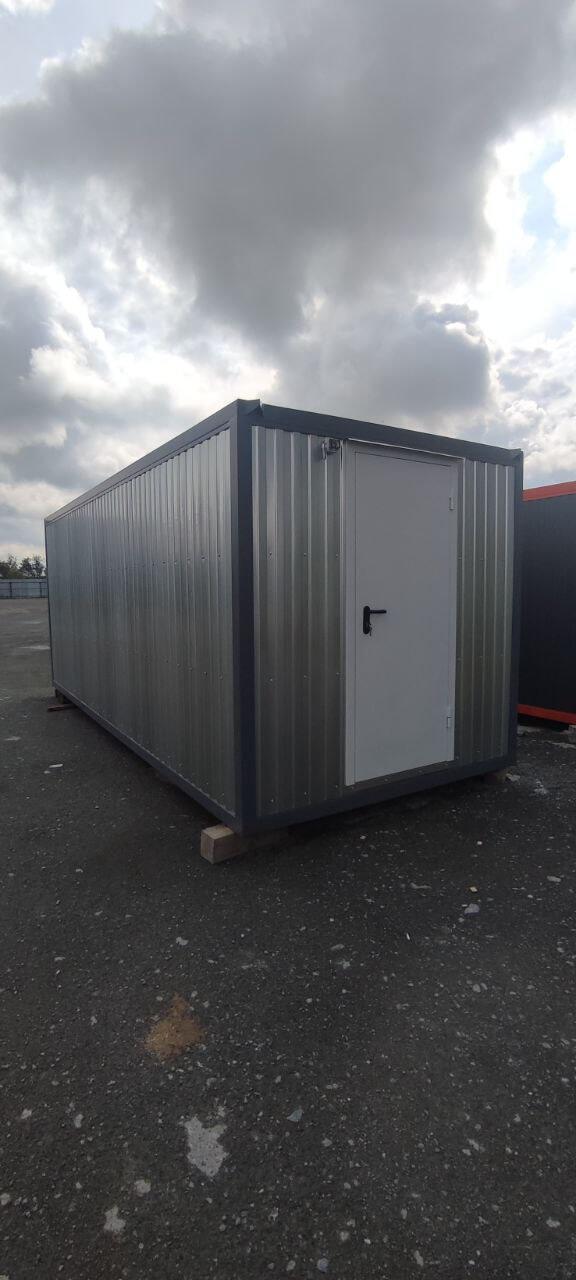
Бытовки и блок-контейнеры





Способы оплаты
Свяжитесь с нами для получения сметы на изготовление бытовок с требуемыми характеристиками
Заполните контактные данные,
мы свяжемся с вами в течение 15 минут
мы свяжемся с вами в течение 15 минут